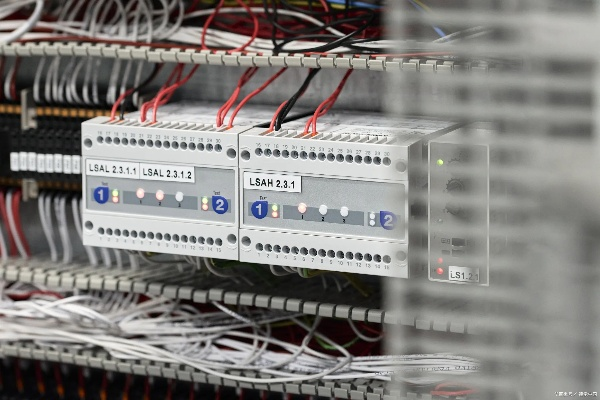
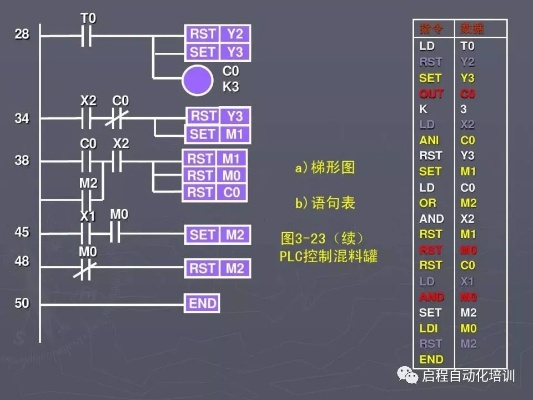
:本文探讨了松下PLC(可编程逻辑控制器)与基恩士控制器之间的通讯连接与配置过程,介绍了两种控制器的基本信息和工作原理,然后详细描述了如何通过RS485或以太网接口实现PLC与基恩士控制器之间的通讯连接,阐述了配置步骤,包括设置参数、进行网络测试以及确保系统正常运行,总结了通讯连接与配置过程中的关键要点,并提供了实用的操作建议
在现代自动化控制系统中,PLC(可编程逻辑控制器)和基恩士控制器作为两种常见的工业控制设备,它们之间的通讯是确保系统高效运行的关键,本文将详细介绍如何通过松下PLC与基恩士控制器进行有效的通讯连接与配置。
我们来了解一下松下PLC和基恩士控制器的基本概念。
松下PLC:是一种高度集成的自动化控制设备,它可以通过编程实现复杂的逻辑控制功能,松下PLC广泛应用于制造业、物流、能源等多个领域。
基恩士控制器:通常指的是基恩士公司的各类传感器、编码器等输入输出设备,这些设备能够实时监测和反馈生产过程中的各种参数。
我们将探讨如何通过松下PLC与基恩士控制器进行通讯连接。
硬件连接:
- 需要确保所有硬件设备(包括松下PLC和基恩士控制器)都已正确安装并连接到相应的电源。
- 对于基恩士控制器,根据其型号的不同,可能需要使用专用的接口卡或适配器来进行连接。
软件配置:
- 打开松下PLC的编程软件,如Ladder Editor或梯形图编辑器。
- 在软件中创建一个新的项目,并添加所需的I/O模块,包括基恩士控制器的输入输出模块。
- 为每个模块分配地址,确保它们可以正确地被识别和访问。
- 编写程序代码,实现对基恩士控制器数据的读取和处理。
通讯协议:
- 了解并选择适合的通讯协议,如Modbus、Profibus等,以确保不同设备间的兼容性。
- 确保所有设备的通讯参数设置正确,包括波特率、数据位、停止位等。
测试与调试:
- 在程序编写完成后,进行初步的测试,检查是否能成功读取基恩士控制器的数据。
- 如果遇到问题,检查硬件连接和软件配置是否正确,必要时重新调整通讯参数或修改程序代码。
案例解释:
- 假设在一个汽车制造厂中,生产线需要实时监控焊接质量,使用松下PLC作为主控制器,基恩士传感器负责检测焊接温度。
- 通过编程,PLC从基恩士传感器获取温度数据,并根据预设的温度标准判断焊接质量是否合格。
- 若发现不合格产品,PLC会立即通知操作员进行处理,确保产品质量。
通过以上步骤,我们可以有效地实现松下PLC与基恩士控制器之间的通讯连接与配置,这不仅提高了生产效率,还保证了生产过程的稳定与安全
扩展阅读:

大家好,今天我们来聊聊一个在工业自动化领域里非常实用的话题——松下PLC和基恩士控制器的通讯,这两者在工业自动化系统中扮演着重要角色,一个负责控制,一个负责检测,两者之间的通讯顺畅与否直接影响到整个系统的稳定性和效率,下面,我们就来详细探讨一下如何实现松下PLC与基恩士控制器的通讯。
我们要明确松下PLC和基恩士控制器之间的通讯方式,常见的通讯方式有以下几种:
| 通讯方式 | 适用场景 | 优点 | 缺点 |
|---|---|---|---|
| RS-485 | 距离较远,多点通讯 | 传输距离远,抗干扰能力强 | 配置复杂,成本较高 |
| Modbus RTU | 简单的串行通讯协议 | 实现简单,成本低 | 通讯速率较慢 |
| Modbus TCP/IP | 网络通讯 | 通讯速率快,易于扩展 | 需要网络环境 |
配置步骤
我们来看看如何配置松下PLC和基恩士控制器之间的通讯。
-
设置PLC通讯参数:
- 进入松下PLC的编程软件,找到通讯设置界面。
- 选择合适的通讯端口(如RS-485)。
- 设置波特率、数据位、停止位、校验位等参数。
-
设置基恩士控制器通讯参数:
- 进入基恩士控制器的设置界面。
- 选择通讯端口(如RS-485)。
- 设置与PLC相同的波特率、数据位、停止位、校验位等参数。
-
编写通讯程序:
- 在PLC编程软件中编写通讯程序,实现数据的读取和写入。
- 在基恩士控制器中编写相应的程序,接收和发送数据。
问答环节
问:如果通讯距离较远,应该选择哪种通讯方式? 答:如果通讯距离较远,建议选择RS-485通讯方式,因为它具有传输距离远、抗干扰能力强等优点。
问:Modbus RTU和Modbus TCP/IP有什么区别? 答:Modbus RTU是一种串行通讯协议,而Modbus TCP/IP是一种网络通讯协议,Modbus RTU通讯速率较慢,但实现简单;Modbus TCP/IP通讯速率快,易于扩展,但需要网络环境。
案例说明
下面我们通过一个实际案例来说明松下PLC与基恩士控制器通讯的实现。
案例背景:某工厂的自动化生产线需要实时监测产品的尺寸,基恩士控制器负责尺寸检测,松下PLC负责控制生产线。
实现步骤:
- 在松下PLC中设置RS-485通讯参数,波特率为9600,8位数据位,1位停止位,无校验位。
- 在基恩士控制器中设置RS-485通讯参数,与PLC相同。
- 在PLC编程软件中编写通讯程序,读取基恩士控制器发送的尺寸数据。
- 根据读取到的尺寸数据,控制生产线进行相应的调整。
通过以上步骤,松下PLC与基恩士控制器成功实现了通讯,确保了生产线的稳定运行。
松下PLC与基恩士控制器通讯的实现需要我们了解通讯方式、配置通讯参数、编写通讯程序等,只要掌握了这些要点,相信大家都能轻松实现两者之间的通讯,希望这篇文章能对大家有所帮助!