PLC与伺服控制器的通讯是工业自动化中至关重要的一环,确保了机械系统的精确控制和高效运行,本文将详细介绍三菱PLC与伺服控制器之间的通讯机制,包括通讯协议的选择、数据交换格式以及如何通过编程实现两者之间的通信。三菱PLC和伺服控制器之间的通讯主要依赖于RS485或以太网等工业标准通讯协议,这些协议提供了稳定可靠的数据传输通道,能够适应不同的工业环境和应用场景,在数据交换格式方面,三菱PLC通常使用Modbus TCP/IP协议进行通讯,而伺服控制器则可能采用如Profinet等更先进的通讯协议。为了实现三菱PLC与伺服控制器之间的有效通讯,工程师需要通过编程来实现,这通常涉及到对PLC的编程软件进行配置,以启用特定于伺服控制器的通讯功能,并设置必要的参数,还需要确保PLC和伺服控制器的软件版本兼容,以避免通讯过程中出现错误。三菱PLC与伺服控制器之间的通讯是一个复杂但至关重要的过程,它要求工程师具备深厚的专业知识和实践经验,通过正确选择通讯协议、设置适当的数据交换格式以及熟练的编程技能,可以确保系统的稳定性和可靠性,从而为整个工业自动化系统
在现代工业自动化中,三菱PLC(可编程逻辑控制器)和伺服控制器是两种关键的控制设备,它们各自扮演着重要的角色,但当它们需要协同工作时,如何实现有效的通讯就显得尤为重要,本文将详细介绍三菱PLC与伺服控制器之间的通讯方式,并通过表格形式补充说明一些关键参数和配置步骤,同时结合问答环节和相关案例来加深理解。
我们来了解一下三菱PLC的基本概念,三菱PLC是一种用于工业自动化的计算机控制系统,它通过内部程序来执行各种任务,如逻辑控制、顺序控制、计时控制等,这种系统广泛应用于各种工业环境中,如机械制造、汽车制造、食品加工等。
我们来看一下伺服控制器是什么,伺服控制器是一种高精度的位置和速度控制设备,它能够精确地控制电机的运动,在许多应用中,伺服控制器被用来驱动机械臂、输送带、数控机床等设备。
三菱PLC与伺服控制器之间是如何通讯的呢?有两种主要的通讯方式:基于RS485的通讯和基于CAN总线的通讯,这两种通讯方式各有特点,适用于不同的应用场景。
让我们来看一个例子,假设我们在一个自动化装配线上使用三菱PLC和伺服控制器,在这个场景中,我们需要实现两个功能:一是对机器人手臂进行精确的控制,二是对生产线上的其他设备进行监控,为了实现这些功能,我们需要使用三菱PLC来控制伺服控制器,并利用其强大的通讯功能来实现与其他设备的通讯。
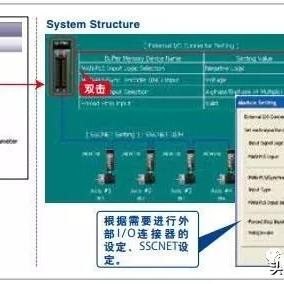
我们可以使用三菱PLC的内置通讯接口来实现与伺服控制器的通讯,我们可以使用RS485接口来实现与伺服控制器的串行通讯,在这个过程中,我们需要设置一些关键参数,如波特率、数据位、停止位等,以确保通讯的稳定性和准确性。
除了RS485接口外,我们还可以使用CAN总线来实现与伺服控制器的通讯,CAN总线是一种多主机通信协议,它支持多节点之间的实时通信,在实际应用中,我们可以通过使用三菱PLC的CAN接口来实现与伺服控制器的CAN总线通讯。
在完成通讯配置后,我们还需要对三菱PLC进行一些其他的设置,以确保其能够正确地控制伺服控制器,这包括设置PLC的输入输出端口、启用特定的功能块等,在这些设置完成后,我们就可以开始编写控制程序了。
我们可以通过一个简单的表格来总结一下三菱PLC与伺服控制器通讯的关键参数和配置步骤。
| 参数 | 描述 |
|---|---|
| 通讯接口 | RS485或CAN总线 |
| 波特率 | 根据实际需求设定,一般范围在9600-115200bps之间 |
| 数据位 | 通常设置为8位或9位 |
| 停止位 | 通常设置为1位或2位 |
| 校验位 | 可选,根据实际需求设定,一般为奇偶校验或无校验 |
| 输入输出端口 | PLC的输入输出端口,用于连接伺服控制器的传感器和执行器 |
| 功能块 | 根据实际需求设置,如PID控制、位置控制等 |
| 启动/停止 | 启动伺服控制器的工作或停止伺服控制器的工作 |
在了解了三菱PLC与伺服控制器之间的通讯方式和关键参数后,我们可以更好地理解它们之间的协同工作过程,通过合理的配置和编程,我们可以实现对伺服控制器的精确控制,从而提高整个自动化系统的
扩展阅读:
随着工业自动化程度的不断提高,PLC(可编程逻辑控制器)和伺服控制器在工业生产中扮演着越来越重要的角色,它们之间的通讯是实现高效自动化控制的关键,本文将详细介绍三菱PLC与伺服控制器通讯的原理、方法及注意事项,并通过实际案例进行分析。
三菱PLC与伺服控制器通讯原理
通讯方式
三菱PLC与伺服控制器之间的通讯主要采用以下两种方式:
(1)模拟量通讯:通过模拟量信号(如电压、电流等)进行通讯。
(2)数字量通讯:通过数字量信号(如开关量、脉冲等)进行通讯。
通讯协议
三菱PLC与伺服控制器之间的通讯协议主要有以下几种:
(1)Modbus协议:广泛应用于工业自动化领域,具有较好的兼容性和稳定性。
(2)Profinet协议:适用于高速、高可靠性的工业自动化系统。
(3)EtherCAT协议:具有极高的实时性和可靠性,适用于高速、高精度控制。
三菱PLC与伺服控制器通讯方法
模拟量通讯
(1)接线方式:将PLC的模拟量输出端子与伺服控制器的模拟量输入端子相连。
(2)参数设置:在PLC编程软件中设置模拟量输出值,并在伺服控制器中设置相应的参数。
数字量通讯
(1)接线方式:将PLC的数字量输出端子与伺服控制器的数字量输入端子相连。
(2)参数设置:在PLC编程软件中设置数字量输出值,并在伺服控制器中设置相应的参数。
注意事项
-
通讯线缆:选择合适的通讯线缆,确保信号传输的稳定性和可靠性。
-
通讯参数:根据实际需求设置通讯参数,如波特率、数据位、停止位等。
-
软件版本:确保PLC编程软件和伺服控制器驱动程序的版本兼容。
-
故障排查:在通讯过程中,如出现故障,应先检查接线、参数设置等方面,再进行故障排查。
案例分析
案例背景
某工厂采用三菱FX3U-64MT PLC和三菱MELSERVO-J3系列伺服控制器进行自动化控制,要求实现伺服电机正反转、速度调节等功能。
解决方案
(1)接线方式:将PLC的Y0、Y1端子分别连接到伺服控制器的M0、M1端子,实现正反转控制;将PLC的D0、D1端子分别连接到伺服控制器的SD0、SD1端子,实现速度调节。
(2)参数设置:在PLC编程软件中设置Y0、Y1端子的输出值,并在伺服控制器中设置相应的参数。
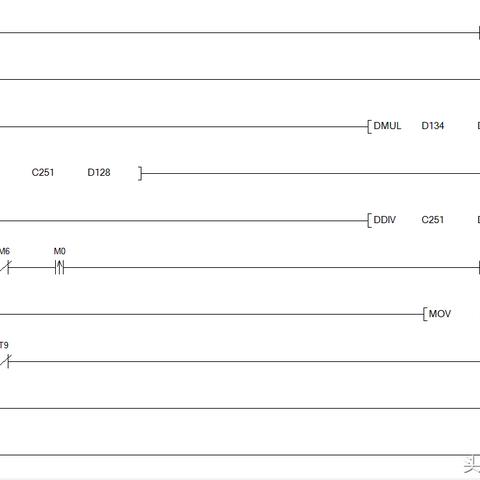
(3)程序编写:编写PLC程序,实现正反转、速度调节等功能。
实施效果
通过三菱PLC与伺服控制器通讯,实现了伺服电机的正反转、速度调节等功能,提高了生产效率,降低了人工成本。
三菱PLC与伺服控制器通讯是实现高效自动化控制的关键,本文详细介绍了通讯原理、方法及注意事项,并通过实际案例进行分析,在实际应用中,应根据具体需求选择合适的通讯方式和协议,确保通讯的稳定性和可靠性。