PLC控制步进电机的实用指南,本指南旨在为读者提供一个关于如何使用三菱PLC(可编程逻辑控制器)来控制步进电机的全面指导,我们将探讨如何选择合适的PLC型号,以及如何配置和编程以实现精确的运动控制。我们讨论了选择合适型号的重要性,包括考虑系统需求、输入/输出能力、处理速度和内存容量等因素,我们将详细介绍如何设置PLC的参数,包括设定基本参数、运动控制参数等,以确保步进电机能够按照预期运行。我们将探讨如何编写程序来实现对步进电机的控制,这包括理解步进电机的工作原理、编写合适的梯形图或指令表代码,以及如何处理可能出现的错误和异常情况。我们将提供一些实际案例研究,展示如何将三菱PLC应用于不同的应用场景中,并解决可能遇到的问题,这些案例研究将帮助读者更好地理解和掌握三菱PLC在步进电机控制方面的
各位工程师朋友们,大家好!今天我要和大家分享一下如何用三菱PLC来控制步进电机,步进电机在很多自动化设备中都有应用,比如机器人、数控机床等,使用三菱PLC来控制步进电机,不仅可以提高设备的运行效率,还能大大提升设备的可靠性和稳定性。
我们需要了解什么是步进电机,步进电机是一种将电信号转换为角位移的执行机构,它通过控制脉冲的数量来控制转动的角度,而三菱PLC则是一款高性能的可编程逻辑控制器,它可以接收来自外部输入的信号,并根据预设的程序来控制输出。
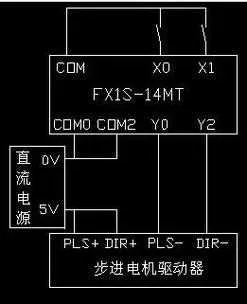
我们该如何用三菱PLC来控制步进电机呢?我们需要在三菱PLC上编写一个控制程序,这个程序需要包含以下几个部分:
- 初始化:包括设置PLC的参数,如输入输出端口、时钟频率等。
- 读取步进电机的当前位置:通过读取步进电机编码器的反馈信号,获取电机当前的旋转角度。
- 计算目标位置:根据工作要求,计算出步进电机需要达到的目标位置。
- 发送控制信号:根据目标位置和当前位置,计算出需要发送给步进电机的控制信号。
- 监控和调整:实时监控步进电机的运行状态,如果发现异常情况,及时进行调整。
我们需要将这个程序下载到三菱PLC中,在三菱PLC中,我们可以使用梯形图的方式来编写程序,梯形图是一种图形化的编程语言,它可以帮助工程师快速地编写出复杂的控制程序。
在编写程序时,我们需要注意以下几点:
- 保持代码的简洁性:尽量使用简单的语句和逻辑,避免过多的嵌套和重复。
- 保证代码的可读性:使用有意义的变量名和函数名,以及清晰的注释,方便其他人阅读和修改。
- 考虑程序的可扩展性:如果未来需要对程序进行修改或扩展,应尽量保持代码的模块化和可重用性。
我们需要测试我们的程序,我们可以使用一些测试案例来验证程序的正确性,我们可以模拟不同的输入信号,观察步进电机的输出是否与预期一致。
在实际的应用中,我们还需要考虑一些其他的因素,步进电机的负载能力、工作环境的温度和湿度等,这些都可能影响步进电机的性能,因此我们在设计控制系统时,需要充分考虑这些因素。
用三菱PLC来控制步进电机是一个相对简单的过程,只要我们掌握了正确的方法和技巧,就能轻松实现对步进电机的控制,希望我的分享能对大家有所帮助,也希望大家在今后的工作中能够运用好三菱PLC,创造出
扩展阅读:
引言(200字) 在工业自动化领域,三菱PLC与步进电机的配合应用越来越广泛,作为入门级自动化控制的理想组合,它们既能实现精准的定位控制,又能满足中小型设备的低成本需求,本文将用最通俗的语言,带您完成从零开始搭建自动化系统的全流程,特别准备了三个实际案例和常见问题解答,帮助您快速掌握关键要点。
基础知识扫盲(300字)
三菱PLC核心参数
- 主流型号:FX3G/FX5U系列(推荐)
- I/O点数:建议选择16点以上型号
- 扩展能力:支持最多8个扩展模块
- 编程软件:GX Developer(免费)
步进电机控制器特性
- 输出类型:支持四相八拍/六相六拍
- 脉冲范围:1-5,000PPR(脉冲/转)
- 驱动电压:24VDC(标准)
- 典型型号:DM542T/DM852T
关键连接要素
- 脉冲信号(Pulse):控制电机旋转角度
- 方向信号(Dir):决定旋转方向 -使能信号(Enable):启停控制
- 电流检测(CS):过流保护
硬件连接全流程(含表格)
-
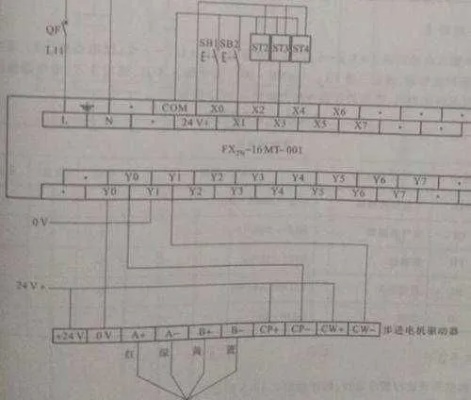
基础连接步骤(表格1) | 连接项 | 三菱PLC端 | 步进控制器端 | 注意事项 | |---------------|------------------|------------------|------------------------| | 电源输入 | 24VDC(X0) | +24V输入 | 先接电源再接线 | | 脉冲信号 | Y0(晶体管输出) | P1(脉冲输入) | 推荐使用光耦隔离 | | 方向信号 | Y1(晶体管输出) | D1(方向输入) | 低电平有效 | | 使能信号 | X1(常开触点) | EN(使能输入) | 需要常闭触点作互锁 | | 电流检测 | - | CS(输出) | 需接入PLCAI0 | | 接地 | PE(接地端子) | GND(接地端子) | 专用接地线(2.5mm²) |
-
连接注意事项
- 信号线建议使用屏蔽双绞线(线径≥0.5mm²)
- 晶体管输出需接100Ω电阻吸收浪涌
- 光耦隔离建议选用MPC系列(耐压2500V)
- 步进电机需配置专用驱动器(如DM542T)
PLC程序配置要点(含案例)
- 基础脉冲输出程序(案例1)
0 X1   |   2 Y0   |   3 T0 K50  |   4 Y1
5 T0 D0 |   6 Y0 P10 |   7 Y1 P20  |   8 T0 K0
- X1:启动信号
- Y0:脉冲输出(10Hz)
- Y1:方向信号(持续高电平)
- T0:脉冲间隔定时器
实际应用案例(分拣系统) 某包装车间需要实现:
- 传送带分拣速度:0-60r/min
- 精度要求:±0.5mm定位
- 执行机构:6轴机械臂
解决方案:
硬件配置:
- PLC:FX5U-32MR
- 控制器:DM852T(支持多轴控制)
- 电机:NEMA17步进电机(200oz-in)
程序逻辑:
- 采用多脉冲分配模块(MPC-2)
- 设置脉冲当量:1脉冲=0.1mm
- 加入细分功能(1/256细分)
- 配置自动启停曲线(S型加减速)
常见问题Q&A(含表格2)
-
信号不工作怎么办? | 故障现象 | 可能原因 | 解决方案 | |----------------|---------------------------|---------------------------| | 脉冲丢失 | 光耦损坏/线路虚接 | 检查隔离器/重新接线 | | 方向反转 | Y1接线错误 | 检查Y1与D1接线 | | 电机过热 | 细分参数设置不当 | 调整细分等级 | | 系统抖动 | 脉冲频率过高 | 降低脉冲当量 |
-
进阶问题解答: Q:如何实现多轴同步控制? A:使用DM852T的MPC功能,通过Y0-Y5控制6轴电机,配合T0-T5定时器实现同步
Q:如何处理电机堵转? A:在程序中加入:
0 AI0 X0   |   1 T1 K100  |   2 Y2
3 T1 D0 | 4 Y2 P5000 | 5 T1 K0- AI0:电流检测信号
- Y2:报警输出
- P5000:5000脉冲触发报警
成本优化方案(含表格3) | 项目 | 标准方案 | 优化方案 | 成本对比 | |---------------|-------------------|-------------------|----------| | PLC | FX3G-32MR(¥1,200)| FX1N-60MR(¥800) | -33% | | 控制器 | DM852T(¥1,500) | DM542T(¥800) | -46% | | 驱动器 | 阿特拉斯(¥3,000)| 国产(¥1,200) | -60% | | 总成本 | ¥5,700 | ¥2,800 | -51% |
注意事项:
- 优化方案适用于≤3轴控制
- 需增加散热风扇(¥50)
- 推荐使用国产驱动器(如DM542T)
安全操作指南
三级防护措施:
- 一级防护:穿防静电服
- 二级防护:使用防呆接线端子
- 三级防护:安装急停按钮(X0)
典型错误案例: 某工厂