C(可编程逻辑控制器)是一种用于自动化控制的电子设备,它通过编程实现对工业生产过程的监控和控制,本教案旨在介绍PLC的基本概念、工作原理、应用领域以及编程方法。我们需要了解PLC的基本概念,PLC是一种专门为工业自动化设计的数字计算机,它具有高可靠性、抗干扰能力强、易于编程等特点,它通过内部存储的程序来控制外部设备,从而实现对生产过程的精确控制。我们学习PLC的工作原理,PLC通过接收输入信号(如传感器、开关等)和输出信号(如电机、阀门等)来实现对生产过程的控制,当输入信号发生变化时,PLC会执行相应的程序,控制输出信号以实现预期的控制效果。我们还应该掌握PLC的应用领域,PLC广泛应用于制造业、电力、交通、环保等领域,它可以实现对生产线的自动化控制、对设备的远程监控和故障诊断等功能。我们学习PLC的编程方法,PLC的编程通常使用梯形图、指令表或结构化文本等编程语言,通过学习和实践,我们可以熟练掌握PLC的编程技巧,为实际生产提供有效的
在现代工业自动化中,PLC(可编程逻辑控制器)扮演着至关重要的角色,它不仅提高了生产效率,还确保了生产过程的精确性和可靠性,本教案旨在帮助学生理解PLC的基本原理和应用场景,通过互动式学习,掌握PLC编程的基本技能。
PLC的基础知识
- 定义与作用:PLC是一种专为工业控制设计的电子计算机系统,能够接收来自传感器的信号,并根据预设的逻辑程序来控制机械或生产过程。
- 工作原理:PLC通过读取输入设备的状态信号,执行存储在内存中的程序指令,并输出相应的控制信号到输出设备,如电机、阀门等。
- 基本组件:包括CPU、输入/输出接口、存储器、电源等。
PLC编程基础
- 编程语言:常用的PLC编程语言有梯形图、功能块图、指令列表等。
- 梯形图介绍:以图形化的方式表达逻辑关系,易于理解和修改。
- 功能块图介绍:将复杂的逻辑分解成多个功能块,便于管理和调试。
- 指令列表介绍:详细列出所有指令,便于快速查找和使用。
PLC的应用实例
- 制造业:如汽车制造中的装配线控制,电子产品组装线的物料搬运。
- 石油化工:用于监控和控制石油炼制过程,如温度控制、压力监测。
- 食品饮料:用于包装线的自动化控制,确保产品的质量与安全。
- 水处理:用于水处理厂的自动化控制,如水质监测、处理过程的优化。
问答说明
- 问题1:PLC与传统继电器控制系统相比有哪些优势?
答案:PLC提供了更高的稳定性、更强的抗干扰能力、更快的处理速度以及更灵活的程序设计。
- 问题2:如何选择合适的PLC型号?
答案:应根据应用需求考虑CPU的能力、I/O点数、通信接口类型等因素。
- 问题3:PLC编程时应注意哪些事项?
答案:应确保程序的正确性、避免冗余操作、及时更新和维护程序。
案例分析
- 案例1:某工厂使用PLC控制生产线上的自动装配机,通过PLC编程,实现了机器的自动上料、检测、装配和下料等功能,显著提高了生产效率和产品质量。
- 案例2:一家化工厂采用PLC对反应釜的温度进行控制,PLC根据设定的温度范围自动调节加热器的工作状态,确保反应釜内的反应条件恒定,避免了因温度波动导致的产品质量问题。 的学习,相信同学们对PLC有了更深入的了解,实践是检验真理的唯一标准,希望同学们能够通过实验和项目,将所学知识应用于实际生产中
扩展阅读:
课程概览(口语化教学设计) 本课程共分为5个模块,总时长约8课时(每课时45分钟),通过"理论讲解+实物演示+编程实操+故障排查"四步教学法,结合饮料生产线、智能仓储等真实案例,帮助学员掌握PLC基础操作技能,课程配备实验箱(西门子S7-1200)、编程软件(TIA Portal V18)及工业传感器教具。
PLC基础认知(含对比表格)
什么是PLC?
- 定义:工业计算机(工业PC)
- 核心功能:逻辑控制+数据采集+运动控制
- 工作原理:扫描周期(输入采样→程序执行→输出刷新)
-
与传统继电器控制对比(表格1) | 对比项 | PLC控制 | 继电器控制 | |--------------|-------------------|--------------------| | 扩展能力 | 无限模块化扩展 | 受限于物理空间 | | 可靠性 | MTBF>10万小时 | MTBF约5-8万小时 | | 调试效率 | 10分钟完成参数修改 | 需2小时以上 | | 成本 | 3-5万元起 | 0.5-2万元起 |
-
典型应用场景
- 工业生产线(包装/装配/焊接)
- 智能仓储(AGV调度/货架管理)
- 建筑自动化(照明/空调/电梯)
- 智能家居(安防/能源管理)
PLC硬件结构解析(含实物拆解教学)
-
核心组件详解(表格2) | 组件名称 | 功能说明 | 常见型号 | 安装方式 | |------------|------------------------------|--------------------|----------------| | CPU模块 | 程序存储与执行中枢 | S7-1200 CPU1221 | 模块化安装 | | I/O模块 | 输入输出信号转换 | 6ES7-1213-0DA00 | 槽位安装 | | 电源模块 | 供电与信号隔离 | 6ES7-1216-0DA22 | 独立安装 | | 人机界面 | 人机交互终端 | TP700-3 PN/DP | 专用接口 | | 通信模块 | 设备互联与数据传输 | CP1543-1 | 专用接口 |
-
典型接线教学(图示说明)
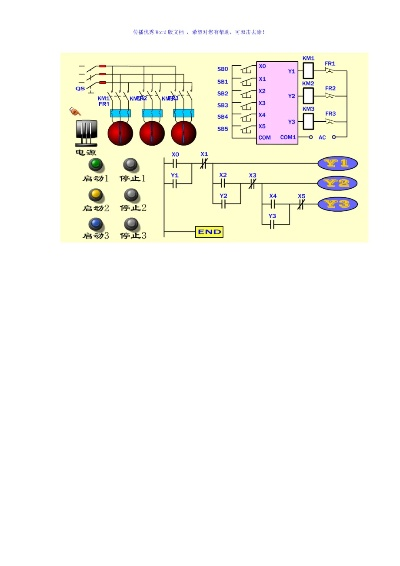
- 输入回路:常开触点→热继电器→保险→PLC输入端子
- 输出回路:继电器输出→接触器→负载→PLC输出端子
- 注意事项:接地电阻<1Ω,隔离电压≥2500V
PLC编程语言与实战(含问答环节)
-
三大编程语言对比(表格3) | 语言类型 | 优势 | 适用场景 | 西门子支持版本 | |------------|---------------------------|--------------------|----------------| | 梯形图 | 逻辑直观,工程师友好 | 顺序控制、逻辑控制 | V12及以上 | | 指令表 | 高效处理复杂运算 | 高速计数、PID控制 | V16及以上 | | SCL | 适合结构化程序开发 | 数据库管理 | V14及以上 |
-
梯形图编程基础(问答示例) Q1:如何设计互锁电路? A1:以电机正反转为例(图4),需设置接触器KM1与KM2的常闭触点串联在对方线圈回路中,同时加入热继电器FR1的保护支路。
Q2:定时器T34与计数器C35的区别? A2:定时器用于时间控制(单位0.1s-9999.9s),计数器用于事件次数统计(最大9999次),两者均可配合保持继电器实现复杂时序。
编程实操案例:自动售货机控制 (1)硬件连接图(含I/O分配表) | 地址 | 功能说明 | 类型 | 量程 | |--------|------------------|--------|-----------| | I0.0 | 投币检测 | 数字量 | 0-24.99元 | | I0.1 | 选择了 | 数字量 | 1-9号商品 | | Q0.0 | 出货口打开 | 数字量 | 开/关 | | Q0.1 | 显示屏刷新 | 数字量 | 开/关 |
(2)梯形图程序(截图示例) [主程序组织块] Network 1: I0.0 AND I0.1 → Q0.0 Network 2: TON T34, 5s → Q0.1(延时5秒后关闭显示屏)
工业应用案例教学(含故障排查)
饮料灌装线改造项目(项目周期:3天) (1)改造需求:
- 替换原有继电器控制为PLC控制
- 实现灌装时间误差≤±0.5s
- 增加故障自诊断功能
(2)实施步骤: ① I/O地址分配(表格4) | 设备名称 | I/O地址 | 功能描述 | |------------|---------|------------------| | 气泡检测 | I0.2 | 灌装液位检测 | | 灌装阀 | Q0.3 | 控制液体输出 | | 计数脉冲 | I0.3 | 每瓶灌装脉冲信号 |
② 编程实现:
- 使用TONR定时器实现灌装周期
- 通过DB块存储瓶数统计
- 编写故障诊断子程序(图5)
典型故障案例(问答互动) Q:传送带突然停止运行怎么办? A:按排查流程: ① 检查电源模块(电压是否稳定) ② 验证启动按钮I0.4是否正常 ③ 查看Q0.5输出状态 ④ 检查机械卡滞(通过急停按钮复位)
考核与拓展(含教学评估)
考核方式:
- 理论考试(30%):PLC基础概念
- 实操考核(50%):完成指定控制程序
- 项目答辩(20%):展示实际应用方案
拓展学习建议:
- 学习Profinet通信协议
- 掌握PID参数整定方法
- 研究工业4.0集成方案
常见问题汇总(表格5) | 问题类型 | 发生频率 | 解决方案 | |------------|----------|------------------------------| | I/O信号异常 | 高频 | 检查接线端子紧固度 | | 程序下载失败| 中频 | 确认CPU通讯地址与配置一致 | | 逻辑错误 | 低频 | 使用调试