C(可编程逻辑控制器)是一种用于工业自动化的电子设备,它能够根据预设的程序来执行各种控制任务,其工作原理基于微处理器,通过接收输入信号并处理这些信号来生成输出信号,以实现对机械或生产过程的控制。PLC广泛应用于制造业、交通、能源、水处理等多个领域,在制造业中,PLC可以用于自动化生产线,提高生产效率和产品质量,在交通领域,PLC可以用于轨道交通控制系统,确保列车的安全运行,在能源领域,PLC可以用于电力系统的监控和管理,提高能源利用效率,在水处理领域,PLC可以用于水质监测和污水处理过程的控制。PLC作为一种先进的自动化设备,具有广泛的应用前景和
大家好,今天我要跟大家聊聊PLC(可编程逻辑控制器)的奥秘,PLC是一种专门用于工业自动化领域的电子计算机系统,它能够根据预设的程序来控制各种工业设备和生产过程,PLC是如何工作的呢?我们一起来探索一下。
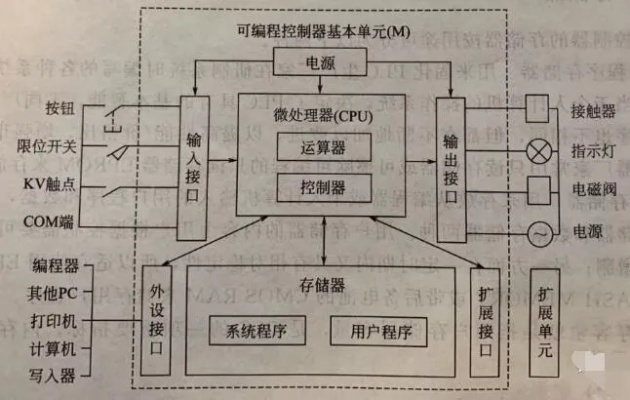
PLC的基本组成部分包括中央处理单元(CPU)、输入/输出接口、存储器、电源等,这些部分协同工作,构成了一个强大的工业控制系统。
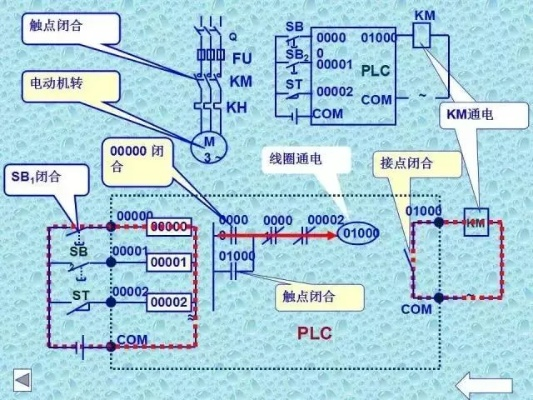
让我们来看一个简单的表格,了解一下PLC的工作流程:
| 步骤 | 描述 |
|---|---|
| 启动 | PLC通电后,开始执行程序 |
| 输入 | 从现场传感器或手动输入设备获取数据 |
| 处理 | CPU对输入的数据进行处理和运算 |
| 输出 | 根据处理结果,通过输出设备控制实际的工业过程 |
| 监控 | PLC会持续监控各个输入和输出的状态,确保系统稳定运行 |
我们来回答一个问题:PLC是如何实现输入输出控制的?
答:PLC通过输入/输出接口与外部设备连接,输入接口负责接收来自传感器或其他设备的模拟信号或开关量信号,而输出接口则负责向执行机构发送指令,如电机、阀门等,PLC内部会根据程序设定的逻辑对这些输入进行判断和处理,然后输出相应的控制信号,从而实现对外部设备的操作。
举个例子,假设我们在一个化工厂中需要控制一个反应釜的温度,这个反应釜的温度由一个温度传感器实时监测,并通过一个4-20mA的模拟信号传递给PLC,PLC内部的程序会对这个信号进行处理,如果检测到温度过高,就会自动启动冷却系统;如果温度过低,就会自动启动加热系统,这样,我们就实现了对反应釜温度的精确控制。
除了温度控制,PLC还可以实现其他类型的控制,比如速度控制、压力控制等,这些功能的实现都离不开PLC内部的程序设计和算法优化。
我想说的是,PLC在现代工业生产中扮演着非常重要的角色,它不仅提高了生产效率,降低了生产成本,还保障了生产过程的安全和稳定,随着技术的不断发展,相信PLC将会在未来的工业自动化领域发挥更大的作用。
好了,今天的分享就到这里,如果你对PLC还有什么疑问或者想要了解更多相关知识,欢迎在评论区留言哦!我们下期
扩展阅读:
什么是PLC?它能做什么? (插入表格:PLC与普通继电器的对比)
| 对比项 | PLC控制器 | 普通继电器控制柜 |
|---|---|---|
| 灵活性 | 可编程(支持修改逻辑) | 硬连线(逻辑固定) |
| 扩展能力 | 模块化扩展 | 需重新布线 |
| 可靠性 | 平均无故障时间>10万小时 | 受机械部件影响较大 |
| 成本 | 初期投入较高 | 初期投入较低 |
| 典型应用 | 工业自动化生产线 | 简单逻辑控制(如路灯启停) |
举个生活案例:就像你家的智能门锁(PLC),既能用传统钥匙开门(模拟继电器控制),也能通过手机APP远程控制(可编程功能),而传统机械锁(普通继电器)一旦设计好,就无法修改开启方式。
PLC如何"思考"工作? (插入流程图:PLC工作循环示意图)
输入采样阶段(扫描周期开始)
- 所有输入点状态记录(如按钮按下/传感器检测到信号)
- 采样时间≈0.1-10ms(以西门子S7-1200为例)
程序执行阶段
- 按梯形图逻辑逐行扫描(扫描周期≈1-100ms)
- 支持多种编程语言:
- 梯形图(类似电气原理图)
- 结构化文本(ST,类似高级语言)
- 汇编(低级语言)
输出刷新阶段
- 执行结果更新输出模块
- 刷新时间≈0.5-10ms
自诊断与看门狗(Watchdog)
- 实时检测硬件故障
- 程序卡死时自动重启
PLC的"身体构造"揭秘 (插入结构分解图:三菱FX系列PLC内部结构)
CPU模块(大脑)
- 执行程序核心
- 典型参数:
- 内存容量:8K-32K步程序
- 运算速度:0.1μs/步
- 接口类型:RS485、以太网等
I/O模块(感官)
- 输入模块(传感器信号接收)
- 模拟量输入:0-10V/4-20mA
- 数字量输入:DC24V/5V信号
- 输出模块(执行机构控制)
- 继电器输出:220VAC/30VDC
- 晶体管输出:24VDC/5VDC
扩展模块(扩展能力)
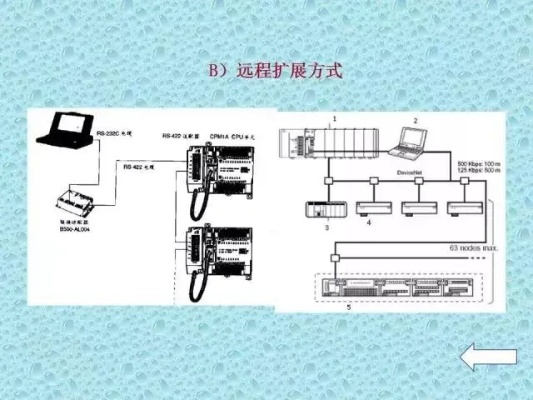
- 通信模块:支持Profinet/Modbus
- 特殊功能模块:
- PID调节模块(温度控制)
- 位置控制模块(步进电机)
电源模块(供电中心)
- 输入电压:AC100-240V
- 输出电压:DC24V(典型值)
编程语言大揭秘 (插入梯形图编程示例)
|----[X0]----[X1]----[X2]----(Y0)----|
|----[X3]----[X4]----[X5]----(Y1)----|
(解释:当X0-X2任一闭合且X3-X5全闭合时,Y0/Y1得电)
编程软件推荐:
- 西门子:TIA Portal(免费)
- 三菱:GX Works2 -欧姆龙:CX-Programmer
典型应用案例:饮料灌装生产线控制 (插入生产线示意图)
系统组成:
- 传感器:光电开关(检测瓶坯到位)
- 执行机构:气动阀(控制灌装液)
- 人机界面:HMI触摸屏
控制逻辑:
- 启动按钮(X0)按下后,开始自检
- 瓶坯到位(X1)→ 气动阀打开(Y0)
- 灌装时间(T0)到→ 气动阀关闭(Y1)
- 瓶子到位(X2)→ 传送带启动(Y2)
故障排查:
- 灌装量不足:检查Y0电压是否正常
- 传送带卡滞:确认X2信号是否稳定
- 程序错误:通过HMI查看错误代码
常见问题Q&A Q1:PLC程序出错会怎样? A1:看门狗定时器会触发复位,程序自动重启,建议设置"看门狗时间"为扫描周期的2倍。
Q2:输入信号范围是多少? A2:数字量输入通常DC12-24V,模拟量输入0-10V或4-20mA,具体看模块规格。
Q3:如何快速调试程序? A3:使用"在线调试"功能:
- 连接编程软件
- 选择"在线监控"
- 实时查看I/O状态
行业应用扩展 (插入行业应用表格)
| 行业 | 典型PLC型号 | 控制对象 |
|---|---|---|
| 机床 | 西门子S7-1500 | 车床、铣床运动控制 |
| 矿山 | 三菱FX5U | 矿用输送带、安全联锁 |
| 食品 | 欧姆龙CP1E | 灌装线、杀菌设备 |
| 智能家居 | 西门子S7-1200 | 智能门锁、环境控制系统 |
未来发展趋势
工业物联网(IIoT)集成
- 支持OPC UA协议
- 内置以太网/IP协议栈
人工智能融合
- 集成机器学习算法
- 实时数据分析(如预测性维护)
轻量化设计
- 无风扇嵌入式PLC(如施耐德Quantum系列)
低代码编程
- 通过图形界面快速组态
- 支持移动端编程(如手机APP)
总结与建议
学习路径推荐:
- 基础:掌握梯形图编程(3-6个月)
- 进阶:学习ST结构化文本(6-12个月)
- 实战:参与工业项目(1-2年)
典型项目成本参考:
- 小型项目(10I/O):约¥5000-10000
- 中型项目(50I/O):约¥20000-50000
- 大型项目(200I/O):约¥100000+(含SCADA系统)
注意事项:
- 选择匹配的I/O模块类型
- 留出20%的余量(应对扩展需求)
- 定期备份程序文件(