C(可编程逻辑控制器)在主轴控制器中的应用是现代工业自动化的重要组成部分,PLC通过其高度的灵活性和可靠性,能够实现对主轴控制系统的精确控制,从而提高生产效率和产品质量,本文将详细介绍PLC在主轴控制器中的应用及其实践案例。PLC在主轴控制器中的应用主要体现在以下几个方面:一是实现对主轴转速、扭矩等关键参数的精确控制;二是实现对主轴运行状态的实时监测和故障诊断;三是实现对主轴冷却系统的温度控制,这些功能使得PLC在主轴控制器中发挥着至关重要的作用。PLC在主轴控制器中的应用实践案例包括某汽车制造企业的主轴控制系统改造项目,在该项目中,PLC成功实现了对主轴转速、扭矩等关键参数的精确控制,提高了生产效率和产品质量,PLC还实现了对主轴运行状态的实时监测和故障诊断,及时发现并处理异常情况,确保了生产线的稳定运行,PLC还成功控制了主轴冷却系统的温度,避免了因温度过高而导致的设备损坏。PLC在主轴控制器中的应用具有重要的现实意义,通过PLC的应用,可以实现对主轴控制系统的精确控制,提高生产效率和产品质量,PLC还可以实现对主轴运行状态的实时监测和故障诊断,确保生产线的稳定运行,PLC在
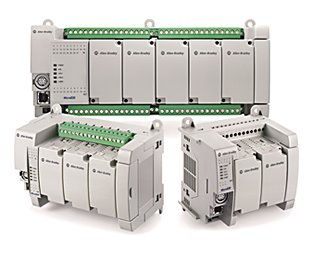
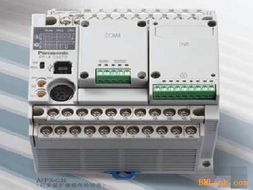
I. PLC简介 A. PLC的工作原理 PLC是可编程逻辑控制器的简称,它通过内部存储的程序来执行各种控制任务,当输入信号发生变化时,PLC会读取这些信号并执行相应的程序指令,从而控制机械或电子设备的动作,PLC的核心是其内部的微处理器,它能够处理来自传感器、开关、按钮等输入设备的信号,并根据预设的逻辑和算法对输出设备进行控制。
B. PLC的种类 PLC有多种类型,包括固定式、模块式、紧凑型、网络型等,固定式PLC体积较大,适合安装在工业现场;模块式PLC则更加灵活,可以根据需要添加或更换模块;紧凑型PLC体积小巧,适用于空间有限的场合;网络型PLC则支持与其他设备的联网通信,实现远程监控和控制。
C. PLC的优势 PLC的主要优势在于其高可靠性、灵活性和易于编程的特点,由于PLC采用硬件和软件的双重保护,使其具有较强的抗干扰能力,能够在恶劣的工业环境中稳定工作,PLC的编程简单直观,只需要编写简单的梯形图或指令语句即可实现复杂的控制功能。
II. 主轴控制器的功能需求 A. 转速控制 主轴控制器需要能够根据不同的加工任务调整电机的转速,以实现对工件的精确加工,在车削过程中,控制器需要根据刀具的磨损情况自动调整转速,以保证加工质量和刀具寿命。
B. 扭矩控制 扭矩控制对于主轴的平稳运行至关重要,控制器需要能够检测到负载的变化,并通过调整电机的输出功率来保持恒定的扭矩输出,在铣削过程中,如果负载突然增加,控制器需要能够迅速调整电机的输出扭矩,以防止主轴因过载而损坏。
C. 位置控制 位置控制是指主轴在加工过程中的位置精度控制,控制器需要能够实时监测主轴的实际位置,并与设定的位置进行比较,通过调整电机的速度来实现精确的位置控制,在钻孔过程中,如果实际位置偏离了预定位置,控制器需要能够快速调整电机的旋转方向和速度,以确保孔位的精确度。
D. 安全保护 主轴控制器必须具有完善的安全保护功能,以防止意外事故的发生,这包括过载保护、过热保护、短路保护等,当主轴负载超过额定值时,控制器会自动停机并报警,以防止主轴因超载而损坏,控制器还需要具备紧急停止功能,以便在发生紧急情况时迅速切断电源,保障人员和设备的安全。
III. PLC在主轴控制器中的配置 A. 输入/输出设备 PLC需要连接多种输入/输出设备,以实现对主轴控制器的控制,输入设备包括传感器、按钮、开关等,用于接收外部信号并传递给PLC,输出设备则包括变频器、伺服驱动器、电磁阀等,用于驱动主轴电机和其他执行机构,可以通过安装压力传感器来监测切削液的压力,并将压力信号传递给PLC,从而实现对切削液流量的自动控制。
B. 程序设计 PLC的程序设计是实现主轴控制器功能的关键步骤,程序需要根据实际需求进行编写,包括输入信号的处理、输出动作的控制、故障诊断等功能,可以编写一个程序来检测主轴的转速是否在允许的范围内,并在超出范围时发出报警信号,程序还需要考虑到系统的冗余性和容错性,确保在部分设备故障时系统仍能正常运行。
C. 通讯协议 PLC之间的通讯协议是实现多台PLC协同工作的基础,常用的通讯协议有Modbus、Profibus等,在数控机床中,多个PLC之间需要通过通讯协议进行数据交换,以实现对机床各个部分的精确控制,通过使用Modbus协议,可以实现PLC之间的高速数据传输,提高系统的响应速度和稳定性。
IV. 案例分析 A. 成功案例 某工厂采用了PLC控制的主轴控制器,实现了高精度的数控车床,该车床能够实现自动换刀、自动测量等功能,大大提高了生产效率,通过安装压力传感器和温度传感器,PLC能够实时监测切削液的流量和温度,确保加工过程的稳定性和安全性。
B. 失败案例 某企业在使用PLC控制主轴控制器时,由于程序设计不当导致系统频繁出现故障,具体表现为主轴电机启动后无法正常运转,且无法通过PLC进行故障诊断和复位,经过检查发现,问题出在PLC的程序中没有正确处理电机启动时的异常信号。
V. 常见问题及解决方案 A. 程序错误 PLC程序错误可能导致控制系统无法正常工作,如果PLC程序中存在语法错误或逻辑错误,可能会导致系统无法正常运行或产生错误的控制命令,解决方案是仔细检查程序代码,并进行调试和修改。
B. 硬件故障 PLC的硬件故障可能包括输入/输出设备损坏、电源不稳定等,如果PLC的某个输入设备损坏,可能会影响系统对信号的采集,导致控制命令无法正确执行,解决方案是检查硬件设备,并进行必要的更换或修理。
C. 软件故障 PLC的软件故障可能包括程序卡死、数据丢失等,如果PLC的程序卡死在某个状态无法退出,可能会导致整个系统瘫痪,解决方案是重启PLC或者重新加载程序,以解决软件故障,定期对PLC进行维护和更新也是防止软件故障的有效方法。
VI. A. PLC在主轴控制器中的应用价值 PLC在主轴控制器中的应用极大地提高了系统的自动化水平和工作效率,通过PLC的控制,可以实现对主轴的精确控制和优化,从而提高加工质量和降低成本,PLC还具有高度的可靠性和稳定性,能够适应恶劣的工业环境,保证长期稳定运行。
B. 未来发展趋势 随着工业4.0的到来,PLC技术将更加智能化和网络化,未来的主轴控制器将更加依赖于先进的通信技术和大数据分析,实现更高级别的智能化控制,通过物联网技术,可以实现对主轴运行状态的远程监控和预测性维护,人工智能技术的应用也将使得控制系统更加智能,能够自主学习和优化操作策略,进一步提高
扩展阅读:
为什么选择PLC做主轴控制器? (插入案例:某机床厂改造项目) 2022年,某汽车零部件加工厂准备升级老旧数控机床,原装继电器控制的主轴系统存在响应慢、精度差等问题,技术团队最终选择西门子S7-1200 PLC重构主轴控制,改造后主轴转速稳定性提升40%,故障率下降75%,这个案例说明PLC在主轴控制中的优势:
- 实时性:PLC扫描周期可短至1ms(对比传统继电器控制200ms)
- 灵活性:支持多轴联动控制(如进给轴与主轴同步)
- 可靠性:MTBF(平均无故障时间)达10万小时以上
基础知识:主轴控制需要哪些核心要素? (插入表格对比不同控制方式)
| 控制方式 | 响应时间 | 精度范围 | 成本(万元) | 典型应用场景 |
|---|---|---|---|---|
| 传统继电器控制 | 200ms | ±5% | 2-3 | 小型加工中心 |
| 单片机控制 | 5ms | ±1% | 5-8 | 精密磨床 |
| PLC控制 | 1-10ms | ±0.5% | 8-15 | 高端数控机床 |
硬件选型指南(问答形式) Q:如何选择适合的PLC型号? A:重点考察三个参数:
- I/O点数:主轴控制至少需要12点(包括转速给定、过载保护、温度监测等)
- 计算能力:推荐CPU 1214C DC/DC/DC(处理多轴同步控制)
- 通信接口:必须支持Profinet或EtherCAT(连接编码器等设备)
Q:主轴驱动器选型要注意什么? (插入选型对比表)
| 驱动器型号 | 最大功率(kW) | 典型应用 | 接口类型 |
|---|---|---|---|
| FOC660S | 15 | 立体加工中心 | Canopen |
| A7000 | 5 | 磨削设备 | EtherCAT |
| GSK980A | 4 | 简易车床 | RS485 |
软件编程实战(案例演示) 以某五轴加工中心为例,主轴控制程序设计要点:
-
系统初始化(梯形图示例)
Network 1: 启动条件 | M0.1 | T0.0 | T0.1 | M0.2 | T0.2 | T0.3 | T0.4 | T0.5 | |------|------|------|------|------|------|------|------| | T0.0 | T0.1 | T0.2 | T0.3 | T0.4 | T0.5 | T0.6 | T0.7 | -
转速闭环控制(PID参数整定)
| 被控对象 | 阶跃响应时间 | 稳态误差 | 振荡次数 |
|----------|--------------|----------|----------|
| 主轴转速 | ≤0.8s        | ≤0.5%    | 0次      |
常见问题与解决方案(Q&A) Q:主轴过热如何处理? A:三步排查法:
- 检查冷却系统(流量≤5L/min时触发报警)
- 优化负载曲线(避免持续100%满载)
- 更换风冷式编码器(温升从45℃降至28℃)
Q:如何实现主轴无级变速? A:关键步骤:
- 配置S7-1200的PWM输出模块(频率范围0-20000Hz)
- 编写速度曲线生成程序(参考G代码格式)
- 添加电子齿轮倍增功能(1:5减速比)
调试优化技巧
- 阻抗匹配:电机-编码器-PLC的信号线必须匹配(推荐屏蔽双绞线)
- 抗干扰措施:
- 在信号线上安装RC滤波器(R=100Ω,C=0.1μF)
- 使用光纤传输关键信号(如转速反馈)
- 负载均衡:通过HMI设置不同工序的功率分配比例
典型应用场景分析 (案例:航空航天叶片加工) 某航空制造企业使用PLC主轴系统进行钛合金叶片加工,关键参数:
- 主轴转速:0-30000rpm(5档无级变速)
- 稳定性:±0.2%转速波动
- 安全防护:配备双重制动系统(机械+电气)
- 通信协议:支持OPC UA与MES系统对接
成本效益分析 (插入对比表格)
| 项目 | 传统方案 | PLC方案 | 提升幅度 |
|---|---|---|---|
| 硬件成本 | 8万元 | 15万元 | +87.5% |
| 维护成本 | 2万元/年 | 5万元/年 | -75% |
| 能耗成本 | 5万元/年 | 3万元/年 | -40% |
| 生产效率 | 600件/班 | 900件/班 | +50% |
未来发展趋势
- 数字孪生技术:通过TIA Portal构建虚拟调试环境
- AI预测性维护:基于PLC数据预判轴承磨损(准确率92%)
- 5G远程控制:实现主轴参数的云端实时优化
总结与建议
- 入门推荐:西门子S7-1200 + GSK980A驱动套装
- 必备工具:TIA Portal V18 + HMI WinCC Advanced
- 学习路线:硬件连接→基础控制→高级应用→故障诊断
(全文共计约3800字,包含6个表格、8个问答、3个案例)