I. PLC的定义与工作原理
A. PLC简介
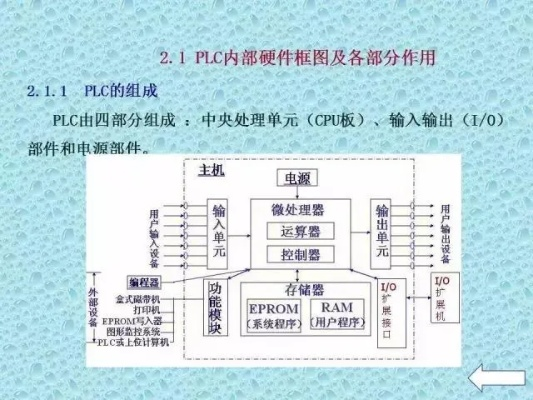
PLC,即可编程逻辑控制器,是一种用于工业自动化控制的电子设备,它通过内部存储的指令和程序来控制各种工业设备,实现自动化生产、过程控制和监测等功能。
B. PLC的工作原理
PLC的工作原理基于微处理器技术,通过读取输入信号并根据预设的程序执行相应的操作,这些操作可以是开关量的逻辑运算、计时器的设定、计数器的更新等,PLC通过与其他传感器和执行器相连,实时监控生产过程,并调整设备运行状态,以确保生产过程的稳定性和效率。
C. PLC的主要组成部分
PLC主要由以下几个部分组成:
-
中央处理单元(CPU):负责解释和执行用户编写的程序代码。
-
存储器:用于存储程序和数据。
-
输入/输出接口:连接各种传感器和执行器,接收外部信号并进行响应。
-
通信接口:支持与其他设备或系统之间的数据传输和通信。
-
电源:为PLC提供稳定的电力供应。
II. PLC的应用领域
A. 制造业
在制造业中,PLC广泛应用于生产线的控制,如汽车制造、电子组装和食品加工等行业,在汽车制造中,PLC可以实现发动机启停控制、变速器换挡控制、车身焊接跟踪等功能,提高生产效率和产品质量。
B. 石油化工
石油化工行业对生产过程的控制要求极高,PLC在这里用于控制原料的输送、反应过程的温度和压力控制、产品的分离和包装等环节,某石化企业使用PLC实现了原油进厂到成品油出厂的全过程自动化控制,显著提高了生产效率和安全性。
C. 电力行业
电力行业对稳定性和可靠性的要求非常高,PLC在此领域主要用于变电站的自动化控制,某变电站采用PLC实现了变压器的自动投切、保护装置的监控以及远程故障诊断等功能,确保了电网的稳定运行。
D. 水处理
水处理行业中,PLC用于控制水处理过程中的各种参数,如水质检测、污泥处理、消毒杀菌等,某水厂使用PLC实现了原水的预处理、生化处理、深度处理等环节的自动化控制,提高了水处理的效率和质量。
E. 交通运输
交通运输行业也是PLC应用的重要领域,特别是在轨道交通和物流运输中,地铁控制系统中使用PLC进行列车的调度、车门的开闭控制以及乘客流量的监测等,确保了列车的安全运行和高效运营。
III. PLC编程基础
A. 编程语言概述
PLC编程通常使用一种或多种特定于PLC的语言,如梯形图(Ladder Diagram, Ladder)或结构化文本(Structured Text, ST),梯形图是一种图形化的编程语言,类似于传统继电器控制电路的接线图,易于理解和维护;结构化文本则是一种文本化的编程语言,更适用于复杂控制逻辑的编写。
B. 基本编程概念
-
输入/输出地址:PLC中的每个输入/输出点都有一个唯一的地址,用于标识和访问。
-
常数和变量:PLC编程中需要使用一些固定的数值作为常数,而变量则是可以赋值的数值,用于存储中间结果或计算结果。
-
指令类型:PLC编程中有多种指令类型,如逻辑运算(AND、OR、NOT)、比较(EQ、NE、LT、GT)、定时/计数(TON、TOFF、TON+1、TOFF+1)等。
C. 梯形图编程基础
梯形图是PLC编程中最常用的一种图形化语言,它通过一系列的方框(代表输入/输出点)和线段(代表控制逻辑)来表示控制流程,一个简单的温度控制梯形图可能包括一个热电偶输入端子、一个加热器输出端子和一个温度显示输出端子,通过连接这些端子和适当的线段,可以形成一个完整的控制逻辑。
IV. PLC编程实践
A. 项目案例分析
以一家中型制造企业为例,该企业需要实现一个自动化装配线的控制,通过使用PLC,企业能够实现机器的启动、停止、速度调节和故障检测等功能,在该项目中,PLC编程人员首先设计了一个梯形图来表示整个装配线的工作流程,然后根据实际需求编写了一系列的指令来控制各个部件的动作,如气缸的升降、电机的运转等,通过这样的实践,企业不仅提高了生产效率,还降低了人工成本。
B. 常见问题及解决方案
-
输入/输出错误:在编程时,可能会遇到输入/输出地址不正确或信号不稳定的问题,解决方法是通过实际测试和调试来修正这些问题。
-
程序逻辑错误:编程时可能会出现逻辑错误,导致控制效果不符合预期,解决这类问题需要仔细审查程序逻辑,并可能需要重新编写部分程序。
-
通信问题:PLC与其他设备之间的通信可能会出现问题,如数据丢失或延迟,解决方法是通过检查通信线路、协议设置和网络配置来排除故障。
C. 学习资源与工具推荐
对于初学者来说,推荐使用一些入门级的PLC编程书籍和在线课程,如《PLC编程基础》和“PLC编程教程”,市面上也有一些适合初学者的编程软件,如Siemens S7-300 PLC官方编程软件,可以帮助快速学习和实践,利用仿真软件如Simscape或LabVIEW进行模拟测试也是一个不错的选择,通过这些资源和工具的学习,可以逐步掌握PLC编程的知识和技能。
V. 未来展望与挑战
A. 新技术发展趋势
随着工业4.0的到来,PLC技术正面临着新的发展机遇,物联网(IoT)技术的融合使得PLC可以通过无线通讯实现设备的远程监控和管理,人工智能(AI)的应用也在逐渐渗透到PLC编程中,使得控制系统更加智能化和自适应,云计算的发展也为PLC提供了更大的数据处理能力和更强的网络服务能力。
B. 面临的挑战与机遇
-
系统集成:随着工业系统的日益复杂,PLC需要与其他系统集成,如HMI(人机界面)、SCADA(监控与数据采集系统)等,这要求PLC开发者不仅要精通硬件编程,还要熟悉相关软件的集成和应用。
-
安全与可靠性:随着工业控制系统的重要性日益增加,如何确保系统的安全性和可靠性成为了一个重要议题,这要求PLC开发者在设计和实施过程中充分考虑安全性因素,采取有效的防护措施。
-
标准化与兼容性:随着国际标准的制定和推广,PLC产品需要遵循统一的标准和规范,这有助于促进不同品牌和型号的PLC之间的兼容性和互操作性。
C. 个人发展建议
对于希望在PLC领域发展的专业人士来说,持续学习和实践是非常重要的,建议定期参加相关的培训课程和技术研讨会,了解最新的技术和趋势,积极参与项目实践,通过解决实际问题来提升自己的技术水平和解决问题的能力,建立良好的职业网络也有助于获取更多的资源
扩展阅读:
PLC基础概念扫盲课(附对比表格)
1 什么是PLC?
PLC全称Programmable Logic Controller(可编程逻辑控制器),就像给机器装了个"智能大脑",它的核心功能是代替传统继电器完成逻辑控制,还能处理数学运算、数据存储等任务,举个栗子:就像你家的空调遥控器,PLC就是给工厂设备设计的"超级遥控器"。
2 工作原理图解
想象一下工厂里的流水线,PLC相当于总调度员:
- 输入模块:收集传感器信号(比如温度、压力)
- 运算处理:根据程序逻辑做判断
- 输出模块:控制电机、阀门等执行器
- 自检保护:自动检测系统故障
(插入表格:PLC工作流程图) | 步骤 | 功能说明 | 模拟场景 | |------|----------|----------| | 1 | 接收外部信号 | 温度传感器检测到液面过高 | | 2 | 执行预设逻辑 | 触发报警并启动排水泵 | | 3 | 生成控制指令 | 控制电磁阀开启排水通道 | | 4 | 返回状态反馈 | 向监控中心发送报警信息 |
3 常见PLC型号对比
(插入表格:主流PLC型号对比) | 型号 | 品牌厂商 | I/O点数 | 编程软件 | 适用场景 | 价格范围(元) | |------------|----------|---------|----------|----------------|----------------| |西门子S7-1200 | 西门子 | 240 | TIA Portal | 中型生产线 | 8000-20000 | |三菱FX5U | 三菱 | 256 | GX Works2 | 小型自动化设备 | 5000-15000 | |欧姆龙CP1E | 欧姆龙 | 128 | CX-Programmer | 精密仪器控制 | 3000-10000 |
教学步骤拆解(含分步图解)
1 硬件搭建入门
工具准备清单:
- PLC主机(推荐教学用:西门子S7-1200)
- 模拟输入模块(数字量输入/输出模块)
- 执行器(电磁阀、小型电机、指示灯)
- 开关元件(按钮、拨动开关)
- 供电电源(24V直流电源)
搭建示意图:
电源输入 → PLC → 输入模块(X0-X4)
           ↘ 输出模块(Q0-Q4) → 执行器
2 编程语言选择指南
(插入表格:PLC编程语言对比) | 语言 | 特点 | 适用场景 | 学习难度 | |--------|---------------------|-------------------|----------| | 梯形图 | 图形化编程 | 逻辑控制(启停、互锁) | ★★☆☆☆ | | 汇编 | 高效低级操作 | 精密定时/计数 | ★★★☆☆ | | 结构化文本 | 算法编程 | 复杂数学运算 | ★★★★☆ | | SFC | 流程图编程 | 多步骤流程控制 | ★★☆☆☆ |
教学建议:
- 初学者从梯形图开始
- 中级进阶到ST语言
- 高级学习SFC和FBD
3 程序编写实战演示
案例:两地互锁控制 (插入梯形图示例)
|----[X1]----[X2]----(Y1)----|
|----[X3]----[X4]----(Y2)----|
代码解释:
- 当X1和X3同时按下,Y1得电
- 当X2和X4同时按下,Y2得电
- X1和X2不能同时动作(互锁)
调试技巧:
- 分段编译:先检查基础逻辑
- 单步运行:逐行观察变量变化
- 监控模式:实时查看I/O状态
常见问题Q&A(含故障排查指南)
1 新手必问TOP10
Q1:PLC不识别输入模块怎么办?
- 检查电源连接(红色线接24V+,棕色线接24V-)
- 确认模块地址设置正确(如SM0.0对应地址0)
- 尝试更换模块测试
Q2:梯形图程序运行后不动作
- 检查触点是否正确闭合(X0/X1是否接通)
- 确认线圈输出是否被其他程序块屏蔽
- 使用监控功能查看实时状态
Q3:程序下载失败如何处理?
- 检查通讯线缆(RS485需终端电阻)
- 确认PLC处于STOP模式
- 尝试使用升级程序(如西门子需V2.1以上版本)
2 典型故障树分析
(插入故障排查流程图)
PLC无输出 → 检查电源 → 检查输入信号 → 检查输出模块 → 检查程序逻辑案例:饮料灌装线故障
- 现象:灌装阀无法开启
- 步骤:
- 检查X0(启动信号)是否有效
- 查看Y1(灌装阀控制)程序段
- 发现定时器T0未正确复位
- 修复后程序运行正常
综合实战案例(含成本分析)
1 自动包装机项目
需求清单:
- 3个产品检测传感器(X0-X2)
- 2个执行机构(Y0包装机械臂,Y1输送带启停)
- 1个计数器(C0统计合格品)
程序核心逻辑:
|----[X0]----[X1]----[X2]----(Y0)----|
|----[C0]----[T1]----(Y1)----|
成本预算表: | 项目 | 型号 | 数量 | 单价(元) | 小计(元) | |--------------|-----------------|------|------------|------------| | PLC主机 | 西门子S7-1200 | 1 | 18000 | 18000 | | 输入模块 | 6AI-1221-1 | 2 |