C(可编程逻辑控制器)是工业自动化的核心,它通过复杂的编程逻辑来控制和监测机器设备,这种控制器在制造业、汽车制造、食品加工等多个领域发挥着至关重要的作用,PLC能够接收传感器输入的信号,处理这些数据,并根据预设的程序执行相应的操作,从而确保生产过程的连续性和稳定性,PLC还具备强大的数据处理能力,可以对大量数据进行分析和优化,进一步提高生产效率和产品质量,PLC是现代工业自动化不可或缺的组成部分,它的高效、稳定和灵活的特点使其在各个
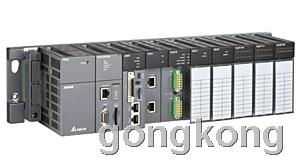
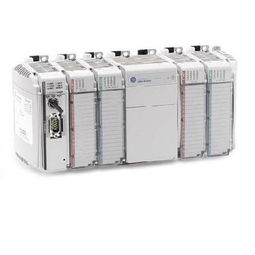
大家好,今天我们来聊聊PLC,也就是我们常说的可编程序控制器,在工业自动化领域,它可是个大明星!什么是PLC呢?PLC就是专门用来控制各种机械和电子设备的计算机系统,它可以接收输入信号,处理数据,然后输出控制命令,让设备按照你的意愿工作。
PLC的工作原理
PLC的工作原理其实很简单,它通过读取输入端的传感器、按钮、开关等设备的信号,然后根据预设的程序逻辑进行处理,当温度传感器检测到的温度超过设定值时,PLC就会发出指令,让加热器开始工作,把温度降下来。
PLC的种类
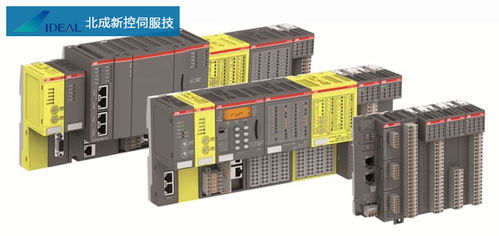
PLC的种类有很多,常见的有Ladder Logic(梯形图)、Function Block Diagram(功能块图)、Structured Text(结构化文本)等,每种PLC都有自己的特点和适用场景,选择哪种要根据实际需求来决定。
PLC的应用领域
PLC的应用非常广泛,几乎涵盖了所有工业领域,在制造业中,PLC可以用于生产线的自动化控制;在电力行业,它可以用来监控和控制变电站的设备;在石化行业,PLC可以帮助实现生产过程的自动控制等等。
PLC的优势
相比于传统的控制系统,PLC有很多优势,它的编程简单,上手快,不需要专业的电子技术背景;PLC的稳定性好,抗干扰能力强,适合恶劣的环境条件;PLC可以实现远程监控和控制,方便管理和维护。
相关案例分析
以某化工厂的自动加料系统为例,在这个系统中,PLC负责接收原料仓的料位传感器信号,当原料仓的料位低于预设值时,PLC会发出指令,启动加料泵向原料仓输送原料,整个过程中,PLC实时监控加料速度和量,确保生产稳定进行。
问答环节
Q1: PLC的输入信号有哪些? A1: PLC的输入信号包括传感器信号、手动输入信号、计数器信号等。
Q2: PLC的输出信号有哪些? A2: PLC的输出信号包括继电器输出、接触器输出、电磁阀输出等。
Q3: PLC如何实现远程监控? A3: PLC可以通过网络通信模块实现远程监控,通过网络将现场数据上传到中控室的监控界面。
PLC作为工业自动化的核心,它的应用大大提高了生产效率和安全性,随着技术的不断进步,相信未来PLC将会发挥更大的作用,为我们的工业生产带来更多便利,好了,今天的分享就到这里,希望大家对PLC有了更深入
扩展阅读:
什么是PLC?
PLC(Programmable Logic Controller)翻译成中文就是可编程序控制器,英文简称PLC,它就像一个工业界的"大脑",专门用来控制机器设备,举个例子,就像我们家的智能家居系统可以控制灯光、空调,PLC也能控制工厂里的机械臂、传送带、阀门等等。
举个生活化的比喻:假设你开了一家奶茶店,门口有个自动售货机,当顾客按下"珍珠奶茶"按钮时,PLC会立刻启动以下流程:
- 启动冰柜取冰块
- 启动奶茶机冲泡奶茶
- 打开出货口
- 检查出货是否成功 整个过程就像PLC在指挥交响乐,所有设备协调运作。
PLC基础概念(附对比表格)
核心组成
| 组件名称 | 功能说明 | 实物示例 |
|---|---|---|
| CPU模块 | 主处理单元 | 西门子S7-1200 |
| I/O模块 | 输入输出接口 | 三菱FX系列 |
| 电源模块 | 供电单元 | 欧姆龙CJ系列 |
| 扩展模块 | 扩展功能 | 西门子ET 200SP |
工作原理(流程图)
电源输入 → CPU处理程序 → I/O模块控制 → 设备执行关键参数:
- 扫描周期:西门子S7-1500约0.1ms
- 最大I/O点数:三菱FX3U可达256点
- 编程语言:梯形图(Ladder Diagram)占使用率83%
常见PLC品牌对比(附表格)
主流品牌对比
| 品牌 | 优势领域 | 典型型号 | 适用场景 |
|---|---|---|---|
| 西门子 | 自动化集成 | S7-1500 | 汽车制造 |
| 三菱 | 性价比 | FX5U | 食品包装 |
| 欧姆龙 | 精密控制 | CJ2M | 电子装配 |
| 西川 | 高速控制 | A5V-2000 | 起重机 |
编程软件对比
| 软件 | 支持平台 | 特点 |
|---|---|---|
| TIA Portal | Windows | 一体化开发环境 |
| GX Works2 | Windows/Mac | 日系设备专用 |
| Studio 5000 | Windows | 三菱专属开发平台 |
PLC编程实战(附案例)
基础案例:电机正反转控制
梯形图程序:
|-----[X0]----[OR]----[X1]----(Y0)----|
|           |           |           |
|-----[X2]----[AND]----[X3]----(Y1)----|实现逻辑:
- 当X0(正转按钮)或X1(反转按钮)按下时,启动对应电机(Y0/Y1)
- X2/X3为互锁信号,防止同时启动
实际应用案例:饮料灌装线
系统组成:
- PLC:西门子S7-1200
- I/O配置:48输入/32输出
- 关键设备:灌装机(Y0)、封口机(Y1)、传感器(X0-X7)
控制流程:
- X0检测瓶坯到位 → Y0启动灌装机
- X1检测液位 → Y1启动封口机
- X2检测完成 → 触发X3报警
选型指南(附决策树)
选型关键因素
| 因素 | 西门子方案 | 三菱方案 | 欧姆龙方案 |
|---|---|---|---|
| 扫描周期 | ≤0.1ms | ≤0.5ms | ≤1ms |
| 最大I/O点数 | 1024 | 512 | 256 |
| 编程成本 | 高 | 中 | 低 |
| 维护响应时间 | 4小时 | 8小时 | 12小时 |
决策树示例
graph TD
A[需要控制多少设备?] --> B[≤200点]
A --> C[需要高速响应]
B --> D[选择三菱FX系列]
C --> E[选择西门子S7-1200]
常见问题解答(FAQ)
PLC和单片机有什么区别?
核心差异: | 对比项 | PLC | 单片机 | |----------|---------------------|-----------------------| | 功能定位 | 工业控制 | 通用控制 | | 工作环境 | -40℃~85℃ | 0℃~70℃ | | 扫描周期 | 1ms~100ms | 立即响应 | | 编程语言 | 梯形图/ST语言 | C语言/Arduino IDE | | 典型应用 | 生产线控制 | 家电控制 |
如何判断PLC是否故障?
诊断流程:
- 检查电源指示灯(红色常亮)
- 扫描周期是否异常(超过设定值50%)
- I/O模块指示灯(绿色/红色闪烁)
- 查看日志记录(TIA Portal的"诊断日志")
行业应用案例库
汽车制造(车身焊接线)
PLC配置:
- 西门子S7-1500
- 486个I/O点
- 12个PROFINET连接
控制效果:
- 焊接精度提升0.1mm
- 线体停机时间减少30%
食品加工(包装流水线)
关键控制点:
- X0: 包装机到位信号
- Y0: 启动输送带
- X1: 产品重量检测
- Y1: 触发称重报警
优化成果:
- 包装合格率从92%提升至99.5%
- 单线产能增加15%