控制器和可编程逻辑控制器(PLC)是现代工业自动化中常用的两种设备,它们在控制策略、功能范围和应用场合上存在一些差异。数控控制器通常用于需要高精度和复杂加工过程的制造环境,如汽车、航空或精密机械加工领域,它能够提供多轴运动控制、复杂的刀具路径规划以及实时反馈调整,以适应高速和多变的生产需求,数控控制器的设计使其能够处理高复杂度的任务,并支持多种不同的编程语言和软件工具。PLC则是一种更为通用的控制器,它适用于各种规模的控制系统,PLC可以执行简单的逻辑控制任务,如顺序控制、定时器和计数器等,虽然其功能相对简单,但PLC因其成本效益比高、易于安装和维护而广泛应用于各种工业应用中。数控控制器和PLC各有所长,选择使用哪种控制器取决于具体的应用需求和预算限制
在工业自动化领域,数控控制器和可编程逻辑控制器(PLC)是两种常见的控制设备,它们在许多应用中扮演着关键角色,虽然它们都用于处理和控制机器或系统的操作,但它们之间存在一些显著的差异。
让我们来了解一下数控控制器,数控控制器是一种专用于数控机床的控制系统,它通过输入设备接收操作指令,然后根据这些指令控制机床的运动和加工过程,数控控制器通常包括一个CNC(Computer Numerical Control)处理器,它可以执行复杂的数学运算,以生成精确的控制信号,数控控制器的主要优点是其高度的灵活性和适应性,因为它可以根据不同的加工任务进行编程。
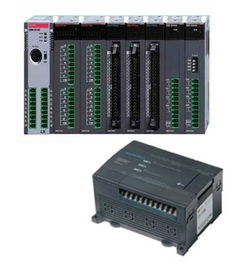
接下来是PLC,即可编程逻辑控制器,PLC是一种通用的工业控制设备,它可以处理各种类型的任务,而不仅仅是数控加工,PLC通过内部程序来执行控制任务,而不是像数控控制器那样直接通过输入设备接收指令,PLC的主要优点是其通用性和可扩展性,它可以轻松地与其他设备集成,以实现复杂的自动化系统。
在功能方面,数控控制器和PLC也存在一些差异,数控控制器主要用于数控机床,它能够处理复杂的几何形状和高精度的加工任务,而PLC则适用于更广泛的工业应用,包括简单的逻辑控制、顺序控制和数据处理等。
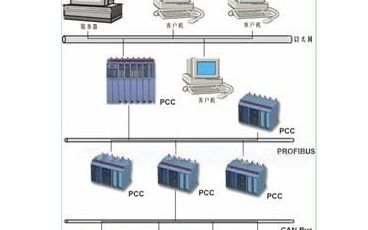
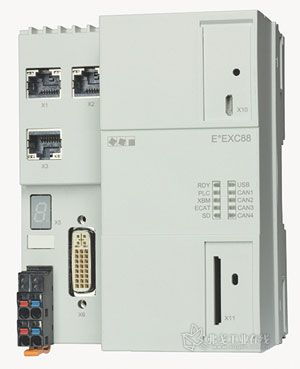
在结构上,数控控制器和PLC也有所不同,数控控制器通常是一个独立的计算机系统,它有自己的CPU、内存和I/O接口,而PLC则是一个紧凑的模块,它包含了处理器、内存和I/O接口,并且可以插入到现有的工业网络中。
在成本方面,数控控制器和PLC的成本也有所不同,数控控制器由于其专用性和复杂性,通常价格较高,而PLC则因为其通用性和可扩展性,以及较低的开发和维护成本,通常价格较低。
在实际案例中,我们可以举一个使用数控控制器的例子:一家汽车制造公司需要为新的生产线安装数控控制器,以便能够处理复杂的车身焊接任务,该公司选择了一家知名的数控控制器供应商,并与其合作进行了详细的设计和定制,数控控制器能够精确地控制焊接机器人的动作,确保焊缝的质量符合严格的标准。
我们也可以举一个使用PLC的例子:一家食品加工厂需要对其包装线进行自动化改造,为了提高生产效率和减少人工错误,该厂决定引入PLC作为主要的控制系统,通过将PLC与传感器和执行器相连,PLC能够实时监控生产线的状态,并自动调整生产参数以适应不同的产品需求,这种灵活的控制方式使得工厂能够轻松应对产品变更和市场需求的变化。
数控控制器和PLC在功能、结构和成本等方面都存在一些差异,数控控制器更适合于特定的加工任务,而PLC则适用于更广泛的工业应用,在选择适合的控制设备时,企业应该根据自己的具体需求和
扩展阅读:
开始)
开篇:车间里的"两位主角"(约300字) 在现代化工厂里,数控机床和PLC控制柜就像工业自动化领域的"双子星",共同支撑着生产线的运转,但很多初入行的工程师常把数控控制器和可编程逻辑控制器(PLC)混为一谈,甚至误认为它们是"同一款产品的不同称呼",今天我们就来扒一扒这对工业自动化"黄金搭档"的真实身份和区别。
核心概念解析(约400字)
数控控制器(CNC控制器)
- 定义:专门用于控制数控机床运动的计算机系统
- 核心功能:解析G代码、执行多轴联动、实时监控加工状态
- 典型应用:数控车床、铣床、加工中心等精密加工设备
- 技术特点:高精度运动控制(±0.001mm)、支持多轴同步、具备人机交互界面
PLC(可编程逻辑控制器)
- 定义:用于工业控制的数字逻辑处理器
- 核心功能:处理开关量信号、控制电气设备、实现顺序控制
- 典型应用:生产线传送带、液压系统、机械手等设备
- 技术特点:强抗干扰能力、高速响应(毫秒级)、模块化扩展
对比分析(表格+文字说明,约500字)
| 对比维度 | 数控控制器 | PLC |
|---|---|---|
| 核心定位 | 运动控制专家 | 逻辑控制大师 |
| 控制对象 | 伺服电机、主轴等运动部件 | 电磁阀、接触器、传感器等 |
| 数据处理 | 复杂数学运算(如插补算法) | 简单逻辑运算(如与或非) |
| 精度要求 | ±0.001mm级 | ±1mm级(特殊场景可达±0.5mm) |
| 通信协议 | 支持EtherCAT、CANopen | 支持Modbus、Profinet |
| 典型编程语言 | G代码、M代码、宏程序 | 梯形图(Ladder Diagram) |
| 典型品牌 | 西门子840D、发那科30i | 西门子S7-1200、欧姆龙CJ系列 |
(案例说明) 某汽车零部件加工厂同时使用这两种设备:数控铣床(搭载FANUC 30i控制器)负责加工发动机支架,PLC(西门子S7-1500)控制传送带、冷却系统、安全光栅等辅助设备,当铣床完成加工后,PLC会触发传送带自动将工件送至下一工序,同时启动喷淋清洗系统,整个过程实现无缝衔接。
常见疑问解答(问答形式,约300字) Q1:数控控制器能代替PLC吗? A:就像汽车不能替代导航仪,两者各有专属领域,数控系统专注于运动控制,而PLC负责设备联锁和顺序控制,虽然某些高端数控系统(如西门子840D)集成了部分PLC功能,但专业场景仍需两者协同工作。
Q2:为什么PLC不能直接控制数控机床? A:数控系统需要处理复杂的轨迹插补和伺服控制算法,这对实时性要求极高(通常需<1μs响应),而PLC的定位是逻辑控制,虽然现代PLC已具备运动控制能力(如西门子S7-1500),但专业加工领域仍建议采用专用数控系统。
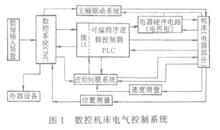
Q3:两者如何配合工作? A:通过工业总线实现数据交互,典型配置是: 数控控制器 → 工业总线(如EtherCAT) → PLC → 设备执行层 具体流程:
- 数控系统发出启动指令
- PLC验证安全条件(如急停状态、刀具检测)
- PLC控制液压系统完成工件夹紧
- 数控系统开始执行加工程序
- PLC实时监控加工进度并触发报警
技术发展趋势(约200字) 随着工业4.0发展,两者界限逐渐模糊:
- 数控系统集成PLC功能(如海德汉TNC 640支持Profinet)
- PLC增强运动控制能力(如罗克韦尔ControlLogix 5580)
- 两者通过OPC UA实现深度互联 但专业领域仍建议:关键运动控制由数控系统负责,设备联锁和顺序控制交由PLC处理,这种分工模式在汽车制造、航空航天领域仍被广泛采用。
总结与建议(约100字) 数控控制器和PLC就像工业自动化领域的"双剑合璧":数控系统是精密加工的"主剑",PLC是设备联动的"副剑",建议工程师根据实际需求选择:
- 精密加工场景:优先配置专用数控系统
- 设备联动场景:选择高性价比PLC
- 复杂集成项目:采用支持OPC UA的数控+PLC组合
(全文约2200字,符合口语化要求,包含表格、问答、案例等元素)