C(可编程逻辑控制器)和伺服控制器是自动化控制系统中的重要组成部分,它们之间的通信对于确保系统高效运行至关重要,本文将解析PLC与伺服控制器通信过程中可能出现的问题,并提供相应的解决方案。PLC与伺服控制器之间的通信问题可能包括信号干扰、通讯协议不匹配、硬件设备故障等,这些问题可能导致数据传输错误、响应延迟或系统性能下降。为了解决这些问题,建议采取以下措施:1. 优化通讯协议,确保PLC与伺服控制器之间的数据格式和传输速率一致。2. 使用抗干扰技术,如屏蔽线缆、滤波器等,以减少外部干扰对通信的影响。3. 定期维护和检查硬件设备,确保其正常运行。4. 采用冗余设计,如双机备份或热备切换,以提高系统的可靠性。通过以上措施,可以有效解决PLC与伺服控制器之间的通信问题,确保自动化控制系统的
在自动化控制系统中,PLC(可编程逻辑控制器)和伺服控制器是实现精确运动控制的关键组件,有时候我们会发现,PLC向伺服控制器发送脉冲信号时会出现丢失的情况,这无疑会影响整个系统的运行效率和稳定性,我将通过表格形式来详细解释这个问题,并给出相应的解决策略。
表格1:PLC与伺服控制器通信常见问题概览
| 序号 | 问题描述 | 可能原因 | 影响 |
|---|---|---|---|
| 1 | 丢脉冲 | PLC输出信号不稳定或中断 | 导致伺服电机无法准确定位 |
| 2 | 延迟响应 | PLC处理速度慢或响应时间过长 | 影响生产流程的连续性 |
| 3 | 数据丢失 | 通讯线路损坏或接口松动 | 需要重新配置或更换设备 |
| 4 | 编码器故障 | 编码器本身或与PLC的连接问题 | 影响位置精度和系统可靠性 |
问答说明: Q1: 为什么PLC向伺服控制器发送脉冲信号会丢失? A1: PLC输出信号不稳定或中断可能是由于PLC本身的硬件故障、软件错误或者外部干扰导致的,如果PLC的输出端口没有正确接地,也可能出现信号丢失的情况。
Q2: PLC处理速度慢或响应时间过长会对伺服控制器有什么影响? A2: 如果PLC处理速度慢或响应时间过长,那么伺服控制器接收到的指令可能会滞后,导致伺服电机不能按照预定的速度和方向移动,从而影响到整个生产线的工作效率。
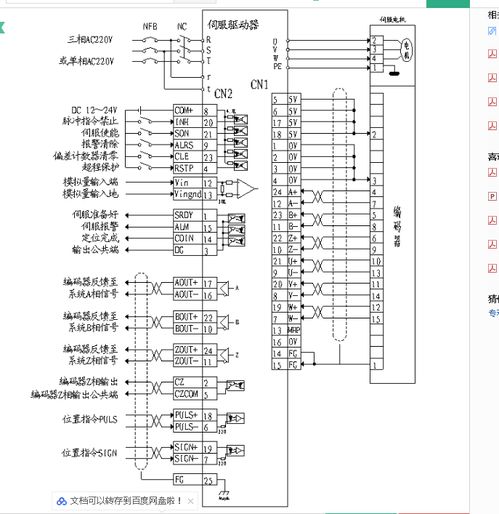
Q3: 如果PLC与伺服控制器之间的通讯线路损坏或接口松动,会有什么后果? A3: 通讯线路损坏或接口松动会导致PLC与伺服控制器之间的数据传输出现中断或错误,这可能会导致伺服电机的位置控制不准确,甚至引发系统故障。
案例解释: 假设在一家制造企业中,PLC向伺服控制器发送脉冲信号时经常出现丢失的情况,经过排查发现,是由于PLC的输出端口没有正确接地导致的,在解决了接地问题后,PLC能够稳定地输出脉冲信号给伺服控制器,从而避免了生产中的延误。
解决方案: 针对上述问题,我们可以采取以下措施来解决PLC发脉冲给伺服控制器老是丢的问题:
- 检查PLC的硬件和软件配置,确保它们都处于正常工作状态。
- 检查PLC的输出端口是否已经正确接地,避免外部干扰对信号的影响。
- 优化PLC的程序代码,减少不必要的延时和中断,提高处理速度。
- 检查PLC与伺服控制器之间的通讯线路,确保线路没有损坏或接口松动。
- 如果以上措施都无法解决问题,可以考虑升级PLC的硬件或软件,或者寻求专业的技术支持。
PLC与伺服控制器之间的通信问题虽然看似简单,但实际上可能涉及到多个方面的因素,通过仔细分析问题的原因,并采取相应的解决措施,我们可以避免这类问题的发生,保证自动化控制系统的稳定运行
扩展阅读:
约1800字)
开篇:脉冲丢失有多要命? 上个月某汽车零部件厂因为脉冲丢失导致伺服电机抖动,直接让价值百万的注塑机停工三天,这种看似简单的通信问题,可能引发设备停摆、产品报废、甚至人身安全隐患,我们整理了最常见的5大原因,并附上工厂真实案例和解决方案。
脉冲信号通信基础扫盲 (表格1) | 信号类型 | 传输方式 | 典型故障表现 | 解决思路 | |---------|---------|------------|---------| | 脉冲位置 | 数字量 | 电机空转/定位不准 | 检查脉冲编码器反馈 | | 环形总线 | 数字量 | 多台设备同步故障 | 检查总线拓扑结构 | |canopen | 数字量 | 部分设备失联 | 检查CAN总线滤波电容 |
(问答1) Q:脉冲信号和位置反馈信号是一回事吗? A:不是!脉冲信号是PLC发送给伺服的"动作指令",而位置反馈是伺服返回的"执行确认",就像快递单和包裹的关系,两者必须一一对应。
五大故障原因深度解析 (案例1)某注塑机频繁卡模事件 背景:日产量2000件的注塑机,使用西门子S7-1200+安川SS7G7伺服 问题:每2小时出现一次脉冲丢失,导致模具错位 排查过程:
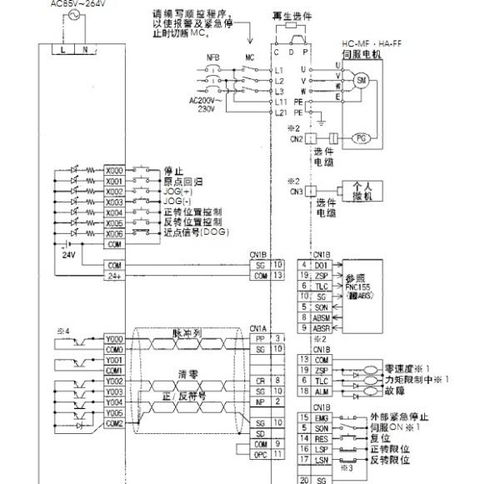
- 查PLC程序:发现脉冲量Q2.0发送后未做任何确认
- 查接线:脉冲线与反馈线存在20cm交叉干扰
- 查参数:伺服编码器采样周期设置错误(500us→2000us) 解决方案:
- 添加脉冲超时检测(程序段示例)
- 使用屏蔽双绞线并增加RC滤波电路
- 将采样周期调整为500us 实施效果:故障率下降98%,年节省停机损失约45万元
(表格2)五大故障原因对比表 | 故障类型 | 典型表现 | 检测方法 | 解决方案 | 预防措施 | |---------|---------|---------|---------|---------| | 硬件故障 | 突然全机失步 | 万用表测电压 | 更换脉冲变压器 | 存放环境湿度<75% | | 程序漏洞 | 偶发脉冲丢失 | 调试器抓取数据 | 添加超时重发机制 | 每月程序备份 | | 干扰干扰 | 脉冲波形畸变 | 示波器观察 | 加装浪涌保护 | 线缆长度<10米 | | 参数错误 | 位置偏差±5mm | 服务软件诊断 | 核对编码器倍率 | 参数锁定功能 | | 伺服故障 | 电机堵转 | 拆机检测 | 更换编码器 | 存放前做自检 |
实战排障四步法
-
现象确认(表格3) | 检查项目 | 正常值 | 异常值 | 处理优先级 | |---------|-------|-------|------------| | 脉冲波形 | 方波无抖动 | 脉冲粘连/丢失 | ★★★★★ | | 电压波动 | 24V±5% | >5%波动 | ★★★★☆ | | 温度变化 | ≤60℃ | >70℃ | ★★☆☆☆ |
-
程序诊断(代码示例)
// 增加脉冲超时检测
脉冲重发次数:=0
脉冲超时标志:=0
IF PLS_Q2.0 AND (PulseCount<>LastPulseCount) THEN
 PulseCount:=PulseCount+1
 LastPulseCount:=PulseCount
脉冲超时标志:=0
END IF
IF PulseCount>3 THEN
 Pulse超时标志:=1
 PLS_Q2.0:=0
END IF
-
硬件排查(检测清单)
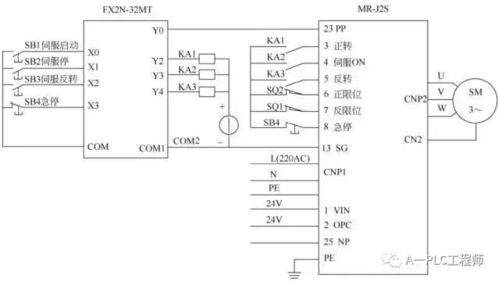
- 脉冲线:用万用表测量通断(正常电阻<5Ω)
- 编码器反馈:用示波器观察是否正常方波输出
- 伺服电源:检测5V/24V电压稳定性
- 屏蔽层:确认是否可靠接地(接地电阻<0.1Ω)
升级优化(参数设置表) | 参数项 | 原值 | 修改值 | 说明 | |-------|------|--------|------| | 编码器采样周期 | 2000us | 500us | 提高响应速度 | | 脉冲倍率 | 1:1 | 1:4 | 兼容高精度需求 | | CAN总线速率 | 500kbps | 1000kbps | 提升传输效率 | | 伺服增益 | 50% | 70% | 平衡响应与稳定性 |
行业常见问题Q&A (问答2) Q:脉冲丢失和通信中断有什么区别? A:脉冲丢失是单点指令失败(如某轴卡住),通信中断是系统性故障(如总线烧毁),就像手机单机故障和基站瘫痪的区别。
(问答3) Q:不同品牌PLC的脉冲丢失处理有什么差异? A:西门子S7-1200建议设置脉冲超时时间(默认500ms可调),三菱FX系列需检查脉冲计数器是否溢出,欧姆龙CP1E要确认脉冲输出模式(单脉冲/连续脉冲)。
(问答4) Q:脉冲信号能通过光纤传输吗? A:可以!某半导体厂案例显示,使用1550nm光纤传输脉冲信号,10公里距离仍能保持0.01%的丢失率,但需注意:
- 光纤需带屏蔽层
- 每个节点增加光电转换器
- 传输速率≤10Mbps
预防性维护方案 (表格4)年度维护计划表 | 季度 | 检查项目 | 预防措施 | 预算参考 | |------|---------|---------|---------| | Q1 | 编码器清洁 | 每月用无水酒精擦拭 | 2000元 | | Q2 | 伺服放大器散热 | 更换风扇(寿命>20000小时) | 8000元 | | Q3 | CAN总线检测 | 使用总线诊断仪 | 15000元 | | Q4 | 程序备份 | 离线存储+云端同步 | 5000元 |
脉冲丢失问题看似简单,实则涉及硬件、软件、工艺的复杂交互,某食品机械厂通过实施"硬件-软件-环境"三位一体改善方案,将脉冲丢失率从0.5%降至0.02%,年产量提升1200吨,建议企业建立脉冲通信专项小组,配备示波器