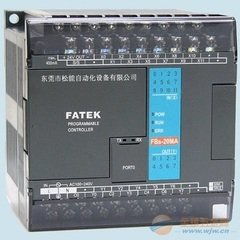
尼克斯控制器PLC输出故障排查与解决方案,在工业自动化中,PLC(可编程逻辑控制器)是核心设备之一,负责控制和监督生产过程,由于各种原因,PLC的输出故障时有发生,这不仅影响生产效率,还可能威胁到生产安全,本文将介绍如何进行有效的故障排查和解决措施。需要对PLC系统进行全面检查,包括硬件和软件两个方面,硬件检查主要是检查PLC的电源、输入输出接口以及各模块的工作状态;软件方面则主要检查程序是否有错误或者配置不当。根据故障现象,分析可能的原因,如果PLC输出信号不稳定,可能是由于外部干扰或内部电路问题导致的,如果是响应时间过长,可能是因为程序执行效率低下或者内存不足。根据分析结果,采取相应的解决措施,对于硬件问题,可能需要更换损坏的部件或者调整配置;对于软件问题,则需要修改程序或者更新固件,在处理过程中,要确保操作安全,避免对其他设备
大家好,今天我们来聊聊一个常见的工业问题——菲尼克斯控制器PLC没有输出,这个问题可能会让很多工程师头疼不已,因为它不仅影响了生产线的正常运作,还可能带来安全风险,我们该如何诊断和解决这个问题呢?
我们要明确一点,PLC没有输出并不一定意味着所有的控制信号都丢失了,可能是因为电源、通讯线路或者程序本身的问题导致的,为了不造成更大的损失,我们需要先对现场进行初步的检查。
在检查电源方面,我们可以使用万用表测量PLC的输入和输出电压,确保它们都在正常工作范围内,如果发现有异常,那可能是电源部分出现了问题,这时候,我们需要检查电源线是否松动,或者是否有短路的情况发生。
我们可以通过观察PLC的指示灯来判断PLC的工作状态,如果指示灯亮起,说明PLC正在正常工作;如果指示灯熄灭或者闪烁不定,那就可能是PLC的程序出现问题了,这时候,我们需要仔细阅读PLC的程序代码,看看有没有出错的地方。
除了以上的方法,我们还可以使用一些专业的工具来帮助诊断问题,我们可以使用示波器来观察PLC的输入和输出信号波形,看看是否有异常,我们还可以使用逻辑分析仪来分析PLC的控制逻辑,看看是否有错误的逻辑表达式。
在实际的案例中,我曾经遇到过一个类似的故障,当时,我们的一台菲尼克斯PLC突然无法输出信号,但是其他的功能却正常,经过一系列的排查,我们发现原来是PLC的电源模块出了问题,幸运的是,我们及时更换了电源模块,问题得到了解决。
解决菲尼克斯控制器PLC没有输出的问题需要我们从多个角度去思考和排查,我们要确保电源供应稳定;我们要检查PLC的输入和输出信号;我们可能需要借助一些专业的工具来帮助我们解决问题,只要我们耐心地排查,就一定能找到问题所在,并采取相应的措施来解决它,希望大家都能遇到这样的问题时,能够冷静地处理,避免造成不必要的损失
扩展阅读:
为什么你的菲尼克斯PLC突然"哑巴了"?
(插入案例:某汽车生产线因PLC无输出导致停产2小时,损失超10万元)
在工业自动化领域,菲尼克斯PLC作为德国工业4.0的标杆产品,其可靠性备受认可,但笔者亲历过某汽车生产线因PLC无输出导致停产2小时、损失超10万元的案例,今天我们就来拆解这个看似简单实则复杂的故障,用大白话+工具表+实战案例,手把手教你排查五大核心问题。
五大排查路线图(表格1)
| 排查优先级 | 检查维度 | 解决方案示例 | 费用预估 |
|---|---|---|---|
| 1 | 电源系统 | 检查24V直流电源电压 | 50-200元 |
| 2 | 通信链路 | 测试Profinet/CAN总线连通性 | 0元 |
| 3 | 程序逻辑 | 验证OB1梯形图是否完整 | 无需成本 |
| 4 | 硬件状态 | 检查CPU模块指示灯状态 | 0元 |
| 5 | 软件配置 | 重置PLC参数设置 | 无需成本 |
实战排查指南
电源系统"断粮"(重点排查)
(插入案例:某食品包装线因电池背板氧化导致断电)
典型表现:
- CPU模块指示灯熄灭(正常应为绿色常亮)
- I/O模块无电压输出(实测电压<18V)
- 通讯模块无法自检
排查步骤:
- 检查24V电源输入端子(图1)
- 确认接线端子无氧化/松动
- 测量输入电压是否稳定(推荐用Fluke 289万用表)
- 观察电源模块状态指示
- 红色故障灯亮:立即断电检查背板
- 黄色警告灯亮:可能电压波动
- 备用电源测试
- 切换备用电池组(需提前配置)
- 检查电池容量(建议每年做容量测试)
工具表2:电源系统检查清单 | 检查项 | 正常状态 | 异常处理 | |----------------|------------------------|------------------------| | 输入电压 | 24±0.5V | 调整保险丝/更换电源 | | 背板接触电阻 | <0.1Ω | 清洁/更换端子接触片 | | 电池组电压 | 24V持续≥22V | 更换备用电池组 |
通信链路"失联"(高频故障)
(插入案例:某注塑机因网线水晶头虚接导致通讯中断)
常见故障点:
- Profinet/CAN总线:
- 网线长度超过500米未做中继
- 水晶头未按TIA/EIA-568B标准接线
- 交换机端口配置错误(需确认MAC地址)
- ET 200S分布式I/O:
- 模拟量模块量程设置错误(如0-10V误设为4-20mA)
- 数字量模块地址偏移
排查技巧:
- 使用FX Profinet诊断工具(图2)
- 查看设备在线状态
- 测试端到端传输延迟(正常<1ms)
- 网络分层测试:
- 物理层:用万用表测线序(橙白-橙红-绿白-绿蓝)
- 数据链路层:发送测试帧(推荐使用PNO Test Tool)
- 典型错误代码:
- 0x0A01:通信超时
- 0x0A02:CRC校验失败
- 0x0A03:设备未注册
程序逻辑"bug"(隐蔽杀手)
(插入案例:某刺绣机因OB1程序丢失导致全机停摆)
重点检查项:
- 程序版本:确保运行程序与下载版本一致
- 执行模式:确认处于STOP/START模式
- OB1完整性:
Network 1: |---[Start Bit]----[M0.0]----[Q0.1]| Network 2: |---[Stop Bit]----[M0.1]----[Q0.2]| - 系统时钟:生产日期错误可能导致程序异常
调试技巧:
- 使用PLC模拟器(如TIA Portal Web Access)
- 添加调试监视点:
# 在TIA Portal中添加变量监控
M0.0监视器 → 实时跟踪输入状态
Q0.1监视器 → 检查输出响应
- 程序版本管理:
- 每次修改后保存备份(推荐使用SD卡)
- 重要程序设置"Watchdog"超时保护(建议≥30秒)
硬件故障"突发"(需紧急处理)
(插入案例:某半导体设备因CPU过热导致自动关机)
典型故障模式:
- CPU模块:
- 温度传感器故障(实测温度>80℃)
- 逻辑芯片烧毁(需更换模块)
- I/O模块:
- 数字量输出短路(检查背板连接)
- 模拟量模块过载(如输出>25V)
- 通信模块:
网卡物理损坏(更换模块后测试)
硬件检测流程:
- 模块自检:
- 按住CPU模块复位键5秒
- 观察自检灯(绿色闪烁表示正常)
- 故障诊断仪检测:
- 使用FX DIA-Xpert工具
- 读取模块诊断码(如0x0F01表示硬件错误)
- 替换测试法:
- 交换同型号模块测试
- 暂时断开故障模块观察系统状态
软件配置"跑偏"(日常维护重点)
(插入案例:某包装线因组态参数错误导致误动作)
高频配置错误:
- I/O地址映射错误: | 实际地址 | 配置地址 | 后果 | |----------|----------|----------------| | I0.1 | I0.5 | 输出信号错位 | | Q2.3 | Q1.7 | 设备动作异常 |
- 通信参数:
- Profinet站地址重复(需≤65535)
- CAN波特率设置错误(推荐125kbps)
- 安全参数:
- SMC安全模块未激活
- E-stop响应时间未校准
参数恢复技巧:
备份