PLC是一种用于工业自动化的可编程逻辑控制器,它与其他控制器的连接与协同工作是实现高效、稳定生产的关键,三菱PLC通过串行通讯接口(RS-232C)或其他通信协议与上位机进行数据交换,实现远程监控和控制,三菱PLC与其他控制器如HMI、变频器等进行协调工作,通过输入/输出指令实现对现场设备的控制,三菱PLC还可以与其他品牌的控制器进行互操作,通过标准化的通信协议实现数据的共享和协同工作,三菱PLC与其他控制器的连接与协同工作是实现工业自动化的关键,需要根据实际需求选择合适的控制器和通信协议,并进行相应的配置和
本文目录导读:
在工业自动化领域,PLC(可编程逻辑控制器)作为核心的控制单元,扮演着至关重要的角色,三菱PLC以其稳定性、灵活性和强大的功能,广泛应用于各种工业控制场景中,与其他控制器的连接与协同工作是实现高效生产和维护的关键,我将介绍三菱PLC与其他控制器连接的基本要求、连接方式以及如何进行协同工作。
连接的基本要求
确保三菱PLC与其他控制器之间的兼容性是首要任务,这包括了解不同控制器的通信协议、输入输出模块的规格等,一些控制器可能支持Modbus通讯协议,而另一些则可能使用Profinet或Ethernet/IP。
连接方式
a. 直接连接
- 硬件接口:根据控制器的接口类型,如RS232、RS485、以太网等,选择合适的接口转换器或适配器。
- 软件配置:在PLC上配置相应的通信参数,如波特率、数据位、停止位等。
- 示例表格:
| 控制器 | 接口类型 | 通信参数 |
|---|---|---|
| 控制器A | RS232 | 9600, 8, 1 |
| 控制器B | RS485 | 9600, 8, 1 |
| 控制器C | Ethernet | 10000, 14, 7 |
b. 通过网关连接
- 网关选择:根据PLC与控制器之间的距离和网络带宽,选择合适的网关。
- 协议转换:网关通常支持多种通信协议,如Modbus、OPC UA等,需要根据实际需求进行协议转换。
- 示例表格:
| 控制器 | 网关类型 | 通信协议 |
|---|---|---|
| 控制器A | Modbus网关 | Modbus TCP |
| 控制器B | OPC UA网关 | OPC UA |
c. 使用中间件
- 中间件选择:根据PLC与控制器之间的通信复杂性,选择合适的中间件。
- 配置中间件:在中间件上配置通信参数,如端口号、协议等。
- 示例表格:
| 控制器 | 中间件类型 | 通信参数 |
|---|---|---|
| 控制器A | OPCDAP | 0.0.1, TCP, 128, 8, 1 |
| 控制器B | OPCDAP | 0.0.2, TCP, 128, 8, 1 |
协同工作
a. 共享数据
- 实时数据交换:PLC可以向其他控制器发送实时数据,如温度、压力等。
- 历史数据存储:其他控制器可以将历史数据存储到PLC中,便于分析和管理。
- 示例表格:
| 控制器 | 数据类型 | 存储位置 |
|---|---|---|
| 控制器A | 温度值 | PLC内存 |
| 控制器B | 设备状态 | PLC内存 |
b. 远程监控与控制
- 远程访问:通过VPN或其他安全措施,允许其他控制器远程访问PLC。
- 远程操作:其他控制器可以远程读取或修改PLC的设定值。
- 示例表格:
| 控制器 | 权限级别 | 操作范围 |
|---|---|---|
| 控制器A | 管理员 | 所有操作 |
| 控制器B | 用户 | 读取/修改设定值 |
案例解释
以一个化工厂为例,该厂有多个反应釜需要同时监控和控制,由于反应釜数量众多,且分布在不同楼层,因此需要将各个反应釜的PLC连接到中央控制室的PLC上,通过使用中间件和网关,实现了各反应釜PLC与中央控制室PLC的高效通信,中央控制室PLC还可以通过OPC UA协议,实现与其他SCADA系统的集成,从而实现对整个工厂生产过程的全面监控和控制。
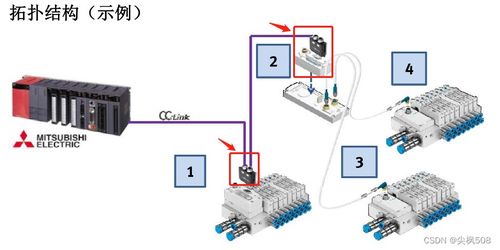
三菱PLC与其他控制器的连接与协同工作是实现工业自动化的关键,通过选择合适的连接方式和通信协议,可以确保数据的准确传输和设备的高效运行,通过合理的设计和管理,可以实现各控制器之间的
扩展阅读:
三菱PLC简介与通信协议基础
1 常见三菱PLC型号及特点
| 型号系列 | 代表型号 | 适用场景 | 通信接口 | 备注 |
|---|---|---|---|---|
| FX系列 | FX3U、FX5U | 小型自动化设备 | RS-232/485、RS485 | 性价比高,适合简单控制 |
| Q系列 | Q02H、Q12V | 中大型产线 | Profinet、以太网 | 高性能,支持多协议 |
| CJ系列 | CJ2M、CJ3M | 工业机器人 | CC-Link IE | 专用于机器人控制 |
2 核心通信协议对比
三菱PLC支持多种工业通信协议,与不同品牌控制器的连接方式差异较大:
- Modbus RTU:通用性强,支持与西门子、欧姆龙等设备互联
- Profinet:专用于西门子设备,需配置网关或专用模块
- CC-Link:三菱自研协议,适用于高速设备联动
- 以太网协议:支持TCP/IP、Modbus TCP等现代工业标准
主流控制器连接方案
1 西门子S7-1200/1500系列
连接方式:
- 硬件:通过Profinet网关(如CP1543-1)或直接连接
- 软件:TIA Portal配置Profinet组态
- 注意事项:
- 需安装三菱专用Profinet驱动(V2.0以上版本)
- 通信速率建议≤100Mbps
- 数据长度需统一为8字节/字
案例:某汽车焊装线改造项目
- 三菱Q12V控制焊接工位
- 西门子S7-1500控制输送带
- 通过Profinet实现0.5ms级同步控制
- 解决方案:使用CP1543-1网关+专用组软件态
2 欧姆龙CP1E系列
连接方式对比表: | 连接协议 | 实现方式 | 传输速率 | 适用场景 | |----------|----------|----------|----------| | Modbus RTU | RS485直接连接 | 9600bps | 中低速设备 | | CC-Link | 需CC-Link IE Field Master | 1Mbps | 高速设备群 | | Ethernet/IP | 通过网关转换 | 10Mbps | 现代智能设备 |
典型问题:CP1E与三菱FX系列通信中断
- 原因:波特率设置不一致(三菱默认9600,欧姆龙设为19200)
- 解决:统一波特率并添加120Ω终端电阻
3 施耐德Modicon M580
特殊连接方案:
- 硬件:使用Modbus TCP网关(如Modbus TCP/RTU转换器)
- 软件配置:
# Modbus TCP客户端示例(Python) import Modbus TCP client = Modbus TCP Client('192.168.1.100', port=502) client.connect() read_data = client.read_holding_registers(0, 10) - 注意事项:
- 需配置IP地址冲突检测
- 数据长度需按Modbus规范对齐
常见连接问题与解决方案
1 通信时序不同步
问题表现:设备响应延迟或数据错乱 解决方案:
- 统一通信周期(建议≤设备响应时间的1/3)
- 添加握手信号(如三菱PLC的STP信号)
- 使用专用同步模块(如CC-Link同步模块)
2 数据格式不一致
典型场景:三菱PLC输出BCD码,其他控制器需二进制 转换方法:
- 硬件转换:使用数据转换模块(如FX3U-AD模块)
- 软件转换:
// 三菱GX系列数据转换指令
OUT GX2000:0, GX2000:1  // 将BCD转换为16位二进制
3 网络延迟过高
优化方案:
- 网络拓扑优化:采用星型结构替代总线型
- 数据压缩:使用协议封装(如Modbus Plus)
- 协议升级:从RTU升级到TCP版本(速度提升10倍)
多品牌混合控制系统案例
1 某智能仓储项目
系统架构:
[三菱Q02H] → [Profinet] → [西门子S7-1200]
           ↓           ↑
[CC-Link] ← [欧姆龙CP1E]实现要点:
- 三菱Q02H控制AGV导航
- 西门子S7-1200管理WMS系统
- 欧姆龙CP1E控制门禁系统
- 使用三菱FX5U作为数据中转站
2 调试过程记录
- 首次联调:发现Profinet延迟达200ms
- 原因分析:网线过长(>100米)且未做屏蔽处理
- 改进措施:
- 替换为STP网线
- 增加冗余网关
- 调试结果:延迟降至15ms以下
未来趋势与选型建议
1 新兴技术融合
- OPC UA:三菱FX5U已支持OPC UA协议
- 5G工业通信:三菱与华为合作开发5G-MEC解决方案
- 数字孪生:通过CX-Link实现虚实同步
2 选型决策树
graph TD
A[需控制对象] --> B{设备类型}
B -->|PLC| C[三菱PLC]
B -->|变频器| D{通信协议}
D -->|Modbus| E[FX系列]
D -->|Profinet| F[Q系列]
3 成本效益分析表
| 连接方案 | 设备成本 | 开发