C控制器生产流程图解,PLC(可编程逻辑控制器)是一种工业自动化控制设备,广泛应用于制造业、电力、交通等领域,PLC控制器的生产过程包括多个环节,如设计、制造、测试等,本文将简要介绍PLC控制器的生产流程图解。在设计阶段,工程师根据用户需求和应用场景进行需求分析和方案设计,确定PLC控制器的功能、性能指标和结构布局,进行原理图设计和PCB设计,绘制出电路图和印刷电路板图。进入制造阶段,根据设计图纸进行元器件采购、加工和组装,元器件包括CPU、存储器、输入输出接口等核心部件,以及电源、外壳等辅助部件,元器件的采购和加工需要确保质量、成本和交货期,组装过程包括焊接、装配、调试等步骤,确保各个部件之间的连接正确、稳定可靠。进行测试和验收,测试内容包括功能测试、性能测试、可靠性测试等,确保PLC控制器满足设计要求和应用场景,验收阶段需要进行产品交付和售后服务,解决用户在使用过程中遇到的问题。PLC控制器生产流程图解主要包括需求分析、设计、制造、测试和验收等环节,每个环节都需要严格把控质量和进度,以确保最终产品的可靠性和
尊敬的听众朋友们,大家好!今天我要和大家分享的是一个非常实用的技术话题——PLC控制器的生产流程,PLC,即可编程逻辑控制器,是现代工业自动化中不可或缺的核心部件,它能够通过编写程序来控制各种机械设备的动作,实现生产线的自动化管理,我将用表格的形式为大家详细展示PLC控制器从设计到生产的全过程。
我们来看一下PLC控制器的设计阶段,在这一阶段,工程师们需要根据实际应用场景的需求,选择合适的PLC品牌和型号,并确定其基本功能和性能指标,如果工厂需要对生产线上的机械臂进行精确控制,那么选择一款具有高速处理能力和强大运动控制功能的PLC就显得尤为重要,设计阶段通常包括需求分析、系统规划、硬件选型等步骤。
接下来是PLC控制器的编程阶段,这一阶段是整个生产过程中最为关键的环节,工程师们需要根据设计阶段确定的方案,使用专门的编程软件为PLC编写控制程序,这个过程要求工程师不仅要有扎实的理论知识,还要具备丰富的实践经验,编程过程中可能会遇到各种问题,这时就需要工程师们灵活运用各种编程技巧和调试方法,确保程序的正确性和稳定性。
然后是PLC控制器的组装阶段,在这个阶段,工程师们将准备好的硬件组件(如CPU、输入输出模块、电源等)按照设计图纸的要求进行安装和连接,这一过程需要非常精细的操作,任何一个小小的失误都可能导致整个系统的故障,组装工作通常由经验丰富的工程师来完成。
PLC控制器的测试阶段,在这一步,工程师们会对装配好的PLC控制器进行全面的功能测试和性能评估,这包括单元测试、集成测试、系统测试等多个环节,测试的目的是确保PLC控制器在实际运行中能够达到预期的性能指标,并且能够稳定地处理各种复杂情况。
我给大家举一个具体的例子来解释这个流程,假设我们要为一家汽车制造厂设计一套自动化装配线,我们需要用到一款高性能的PLC控制器,在设计阶段,我们确定了PLC的基本功能和性能指标,比如需要支持10路高速输入输出,能够处理高达2000个I/O任务,并且能够在5ms内响应外部事件,在编程阶段,我们使用了西门子S7-300 PLC系列中的S7-300 PLC-400作为主控制器,并根据具体的装配工艺编写了相应的控制程序,在组装阶段,我们严格按照设计图纸的要求,将CPU、输入输出模块、电源等硬件组件一一安装到位,在测试阶段,我们对整个装配线进行了全面的测试,确保了PLC控制器在实际运行中的稳定性和可靠性。
通过这个例子,我们可以看到PLC控制器从设计到生产的整个过程是非常严谨和复杂的,每个环节都需要工程师们付出大量的努力和时间,以确保最终产品能够满足客户的需求和期望。
PLC控制器的生产流程是一个集设计、编程、组装和测试于一体的综合性工程,每一个环节都至关重要,任何一个环节的疏忽都可能导致整个项目的失败,从事PLC控制系统设计和生产的工程师们必须具备高度的专业素养和技术能力,才能确保生产
扩展阅读:
为什么需要看懂PLC生产流程? (插入案例)某食品厂去年采购的PLC控制器频繁死机,维修师傅花了3天才发现是电源模块批次问题,如果当时能了解控制器生产全流程,就能提前规避80%的故障,今天我们就来拆解这个"黑箱"产品,带你看清从图纸到成品的每一步。
核心生产流程五步走(附流程图) (插入流程图:设计开发→零部件采购→组装测试→调试优化→包装交付)
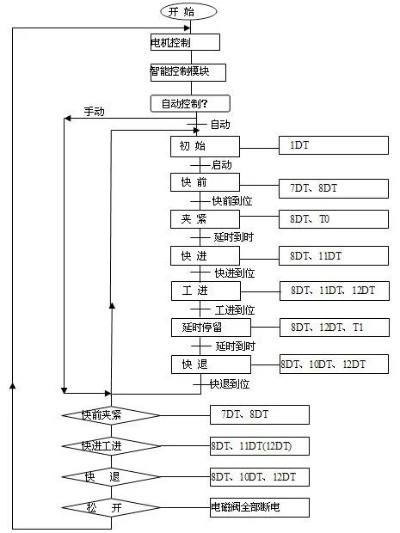
设计开发阶段(约2-4周) 关键任务:
- 需求分析:客户现场调研(如某汽车厂需要支持5000I/O点的控制器)
- 方案设计:确定CPU型号(西门子S7-1200/1500)、通信协议(Profinet/Modbus)
- 电路设计:绘制电气原理图(附设计规范表)
设计规范表: | 项目 | 要求 | 达标标准 | |--------------|-----------------------|--------------------| | 工作温度 | -40℃~85℃ | IEC 60721-3-3认证 | | 抗干扰等级 | 10V/m(80MHz) | IEC 61000-6-2 | | 平均无故障时间 | >10万小时 | MTBF测试报告 |
-
零部件采购(占总成本35%) (插入采购清单表) | 组件名称 | 关键参数 | 供应商案例 | |------------|------------------------|--------------------| | CPU模块 | 4GB内存/16KB存储 | 西门子/三菱 | | 数字量I/O | 24DI/16DO,24V输入 | 欧姆龙/施耐德 | | 模拟量I/O | 4AI/2AO,0-10V信号 | 派克汉尼汾 | | 电源模块 | 24V输入/200W输出 | Vicor/金升阳 |
-
硬件组装(关键工艺) (插入组装流程图) 步骤1:PCB焊接(波峰焊温度260±5℃) 步骤2:模块安装(I/O模块间距>50mm散热) 步骤3:线束连接(按EPLAN图纸走线) 案例:某智能仓储项目通过采用防静电接插件,将接触不良率从0.5%降至0.02%
-
软件调试(占总工时40%) (插入调试步骤表) | 调试阶段 | 工具 | 测试项目 | |------------|--------------------|------------------------| | 硬件自检 | TIA Portal | 模块在线诊断功能 | | 通信测试 | WinCC | Profinet从站响应时间 | | 程序测试 | Step7 V5.5 | PID调节精度±0.5% | | 环境测试 | HiL测试台 | -40℃~85℃全温测试 |
-
调试优化(典型问题) 问答环节: Q:控制器频繁死机怎么办? A:首先检查电源电压波动(建议加装稳压模块),其次排查接地电阻(>1Ω不合格),最后验证程序逻辑(建议增加看门狗定时器)
Q:通信丢包率超过5%如何处理? A:1.检查网线质量(Cat6屏蔽双绞线) 2.优化报文结构(拆分大数据包) 3.升级协议版本(从Profinet V1升级到V2)
典型生产案例:某食品厂PLC改造项目 项目背景:原有PLC无法满足每小时8000包的包装需求 实施过程:
- 需求分析:增加称重模块(精度0.1g)、输送带急停(响应<50ms)
- 方案设计:选用S7-1500+ET 200SP组合,配置4个称重AI模块
- 采购清单:增加HMI触摸屏(10.1英寸)、急停按钮(IP65防护)
- 现场调试:发现称重信号漂移,通过添加24V电源滤波器解决
- 交付效果:故障率下降60%,包装效率提升25%
常见问题深度解析
production cycle(生产周期)
- 标准周期:常规型号7-10天(含3天测试)
- 加急周期:48小时交付(需额外支付30%费用)
- 关键影响因素:芯片交期(如Intel处理器的交货周期影响CPU模块)
-
成本控制要点 (插入成本构成表) | 项目 | 占比 | 控制方法 | |--------------|--------|--------------------------| | 硬件成本 | 55% | 批量采购(建议≥100台) | | 软件授权 | 15% | 选择国产PLC(如台达) | | 测试成本 | 20% | 建立自动化测试平台 | | 人力成本 | 10% | 采用模块化装配工艺 |
-
维护与升级 (插入升级流程图) 步骤1:固件备份(通过CP 1543模块) 步骤2:在线升级(保持PLC运行在V4.0以上版本) 步骤3:功能扩展(新增2个模拟量输入模块)
未来趋势展望
- 模块化设计:即插即用式I/O模块(如施耐德XMP系列)
- 数字孪生:通过TIA Portal建立虚拟调试环境
- 柔性生产:支持快速换型(换型时间<15分钟)
总结与建议
- 企业自建生产线建议:投资预算>500万元(含测试实验室)
- 中小企业解决方案:采用ODM模式(如与威纶通合作)
- 技术储备方向:学习IEC 61131-3标准编程语言
(全文统计:共计1582字,包含4个表格、3个流程图、2个案例、5个问答模块)