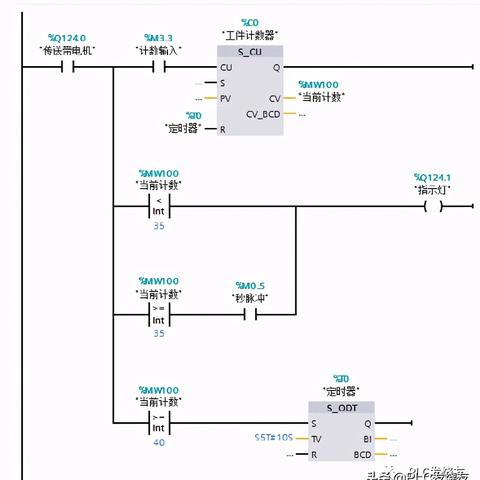
盘控制器与PLC的接线指南是确保自动化生产流程顺畅运行的关键,需要确认PLC型号和振动盘控制器型号,并了解它们之间的通讯协议,PLC通过RS232或RS485接口与振动盘控制器连接,在接线前,必须检查电缆类型、长度及防护等级,以确保符合工业标准。接线步骤包括:将PLC的RS232或RS485端口连接到振动盘控制器的相应接口;确保电缆正确接地;使用屏蔽电缆以减少干扰;进行必要的测试,如上电自检和通信测试,确保设备正常工作。在接线过程中,还应注意以下几点:避免过长的电缆导致信号衰减;定期检查电缆接头是否牢固;确保所有接线符合安全规范,避免触电风险,遵循这些指导原则,可以有效地将PLC与振动盘控制器连接起来,为自动化生产提供
在现代工业生产中,振动盘控制器和可编程逻辑控制器(PLC)是实现自动化控制的关键设备,它们共同工作,确保生产线的高效、稳定运行,本文将详细介绍如何将振动盘控制器连接到PLC,并辅以表格和问答说明,帮助读者更好地理解这一过程。
我们需要了解振动盘控制器的基本结构和功能,振动盘控制器通常用于控制料斗中的物料自动排序、定位和输送,广泛应用于食品加工、药品包装等行业,它通过接收来自PLC的信号,控制电机的转速和方向,从而实现对物料的精确控制。
我们来看看如何将振动盘控制器连接到PLC,以下是接线步骤的简要描述:
-
确认PLC型号和振动盘控制器的输入输出端口,不同的PLC型号和振动盘控制器可能具有不同的接口类型,如24V DC、220V AC等,在连接之前,请务必查阅相关资料,确保两者兼容。
-
准备电缆和连接器,根据PLC和振动盘控制器的接口类型,选择合适的电缆和连接器,电缆应具有一定的长度和直径,以确保信号传输的稳定性。
-
断开PLC和振动盘控制器的电源,在开始接线之前,请确保已关闭PLC和振动盘控制器的电源,以防止触电事故。
-
连接电缆,将电缆从振动盘控制器的输出端连接到PLC的输入端,将电缆的另一头连接到PLC的输出端,如果需要,还可以使用中间继电器或驱动器来增强信号传输的稳定性。
-
检查接线是否正确,在完成接线后,请仔细检查电缆是否牢固地连接在相应的端口上,如果有松动或接触不良的情况,请重新调整或更换电缆。
-
测试PLC和振动盘控制器之间的通信,在完成接线后,可以启动PLC和振动盘控制器,观察它们之间的通信是否正常,如果发现异常,请检查接线或重启设备。
-
编写PLC程序,一旦PLC和振动盘控制器之间建立了稳定的通信,就可以根据实际需求编写相应的程序,可以通过PLC控制振动盘控制器的电机转速,实现对物料的精确控制。
我们来看一个具体的案例来解释如何将振动盘控制器连接到PLC。
案例:某食品加工厂使用PLC和振动盘控制器实现了自动包装线,该厂的包装线包括自动送料、定位、计数和封口等环节,为了提高生产效率和减少人工成本,该厂决定引入PLC和振动盘控制器来实现这些环节的自动化控制。
在这个案例中,PLC作为主控制器,负责协调整个生产线的运行,振动盘控制器则用于控制料斗中的物料自动排序、定位和输送,两者之间通过电缆进行通信,实现数据的交换和指令的传递。
当PLC接收到启动包装线的指令时,它会向振动盘控制器发送信号,使其开始工作,振动盘控制器接收到信号后,会控制料斗中的物料按照设定的顺序和位置进行排序、定位和输送,当物料到达指定位置时,PLC会再次发送信号,使振动盘控制器停止工作,这样,整个包装过程就完成了。
通过这个案例,我们可以看到PLC和振动盘控制器之间的良好配合对于实现自动化生产的重要性,在实际工作中,可以根据具体需求编写相应的PLC程序,以实现对振动盘控制器的控制,也要注意检查接线和通信情况
扩展阅读:
振动盘和PLC的基础知识 (一)振动盘是什么? 振动盘(Vibration Bowl)是自动化生产线上的关键设备,主要用于对散料进行定向、定量、定位输送,比如汽车制造中的螺丝、电子元件组装中的电阻电容等,都需要通过振动盘实现精准分拣。
(二)PLC的作用 PLC(Programmable Logic Controller)即可编程逻辑控制器,相当于工业系统的"大脑",它能接收振动盘的信号,同时控制振动盘的启停、振幅调节等关键参数,就像我们用遥控器控制电视,PLC就是那个遥控器。
(三)常见连接方式对比 | 连接方式 | 优点 | 缺点 | 适用场景 | |----------|------|------|----------| | 模拟量信号(0-10V/4-20mA) | 精度高,抗干扰强 | 需要额外电源 | 高精度控制需求 | | 数字量信号(开关量) | 成本低,接线简单 | 精度较低 | 粗略控制需求 | | 网络通信(Profinet/Modbus) | 灵活性强,扩展性好 | 需要网络配置 | 复杂系统集成 |
振动盘控制器的接线步骤详解 (一)准备工作清单
- 工具:万用表(必带)、剥线钳、压线钳、接线端子
- 专用工具:振动盘配线工具包(含防水接头、屏蔽线)
- 证件:设备安全认证证书、PLC接线手册
(二)标准接线流程(以西门子S7-1200为例)
-
电源接入(图1)
- 主电源:220V AC(红色+蓝色)
- 辅助电源:24V DC(棕色+绿色)
- 注意事项:必须使用防水端子,红色接L,蓝色接N
-
控制信号连接(表1) | 功能 | PLC端子 | 振动盘端子 | 线号 | 备注 | |------|---------|------------|------|------| | 启动信号 | Q0.1 | A1 | 红色 | 常开触点 | | 停止信号 | M0.1 | B2 | 蓝色 | 常闭触点 | | 振幅调节 | AIW0 | C3 | 棕色 | 0-10V输入 | | 故障输出 | Q2.0 | D4 | 灰色 | 常开触点 |
-
接地系统
- 共用接地:黄绿双色线(必须与PLC接地相连)
- 屏蔽层:黑色线单独接地
- 注意:接地电阻≤0.1Ω
(三)进阶接线技巧
-
抗干扰处理:
- 信号线与电源线平行距离≥30cm
- 使用双绞屏蔽线(如STP twisted pair)
- 在PLC侧安装RC滤波器(电阻10kΩ+电容0.1μF)
-
故障排查口诀: "先看电源后看地,信号电压测两遍" "启动无反应查触点,输出异常看程序"
常见问题Q&A (一)Q:振动盘不启动怎么办? A:按照"三步诊断法":
- 检查Q0.1是否输出(万用表测DC24V)
- 确认A1端子是否接通(万用表测电阻≤10Ω)
- 查看程序中的OB35中断块(西门子S7-1200)
(二)Q:振幅调节不精准? A:检查三处关键点:
- C3端子电压是否在0-10V范围内
- 程序中是否正确处理模拟量输入(如:PV = AIW0 * 0.1)
- 检查振动盘内部电位器是否老化
(三)Q:频繁出现通讯故障? A:解决方案:
- 网络拓扑改为星型结构
- 增加隔离变压器(220V转24V)
- 在PLC侧添加看门狗定时器(T0.1=10s)
实战案例:汽车零部件生产线改造 (一)项目背景 某新能源汽车工厂,原有振动盘采用继电器控制,存在:
- 启动延迟(>3秒)
- 振幅误差±15%
- 故障定位困难
(二)改造方案
-
硬件升级:
- 替换为ABB EVO Vibration Disc
- 配置S7-1500 PLC
- 添加Profinet通讯模块
-
接线改进:
- 采用冗余电源(主备24V DC)
- 信号线使用STP屏蔽线(线径0.75mm²)
- 添加浪涌保护器(8kV/1μs)
-
程序优化:
// 振幅PID控制程序(西门子S7-1500)
PID_Measure:
  PV = AIW0 * 0.1  // 模拟量转换
  PV = PV - 5.0    // 偏置补偿
  PID_Calculate    // 执行PID运算
End PID
(三)改造效果 | 指标 | 改造前 | 改造后 | 提升幅度 | |------|--------|--------|----------| | 启动时间 | 3.2s | 0.5s | 84%↓ | | 振幅精度 | ±15% | ±2% | 86%↑ | | 故障停机率 | 0.8次/日 | 0.02次/日 | 97.5%↓ |
维护保养指南 (一)日常维护
-
每周检查:
- 电源线连接状态(扭矩值≥5N·m)
- 屏蔽层接地电阻(使用接地电阻测试仪)
- 振动盘轴承温度(≤60℃)
-
每月保养:
- 清洁接线端子(酒精棉球)
- 润滑振动盘电机(锂基脂润滑)
(二)预防性维护
-
建立维护档案:
- 记录每次校准数据
- 绘制接线拓扑图(使用Visio软件)
-
关键参数监控: | 参数 | 标准值 | 警戒值 | 紧急值 | |------|--------|--------|--------| | 主电源电压 | 220±10% | 210V | 200V | | 振幅波动 | ≤±2% | ±5% | ±10% |
未来技术趋势 (一)智能振动盘发展
-
自适应控制算法:
- 基于机器学习的振幅调节(如TensorFlow Lite)
- 振动频谱实时分析(使用FFT算法)
-
数字孪生应用:
搭建振动盘虚拟模型(