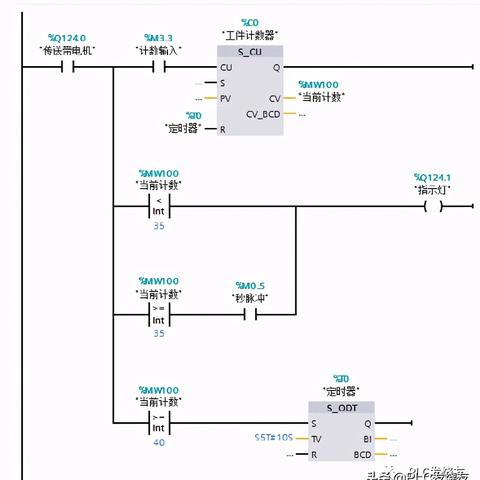
C控制器,即可编程逻辑控制器,在现代工业自动化中扮演着至关重要的角色,它们通过提供高度的灵活性、可靠性和效率,为制造业和其他行业带来了显著的优势,PLC控制器能够快速响应各种工业需求,无论是简单的开关控制还是复杂的过程控制,都能实现精确的自动化管理,它们支持多种通讯协议,方便与其他工业设备和系统进行集成,增强了整个生产系统的协同工作能力,PLC控制器的高度模块化设计使得维护和升级变得简单快捷,延长了设备的使用寿命,PLC控制器通常具备良好的抗干扰能力和故障自诊断功能,确保了生产过程的稳定性和安全性,PLC控制器因其强大的功能和可靠的性能,已成为现代工业
本文目录导读:
大家好,今天我要跟大家聊聊一个非常重要的话题——PLC控制器,PLC,全称可编程逻辑控制器,是一种用于工业自动化控制的电子设备,它能够根据预设的程序来执行各种操作,比如控制电机的启动和停止、监测生产线的状态等,为什么PLC如此重要呢?我们来一一看看。
PLC可以让我们实现远程监控和控制,通过将PLC连接到互联网上,我们就可以从任何地方对工厂进行实时监控,这在大型工厂中尤其有用,我们可以在办公室通过手机或者电脑看到生产线上的情况,如果发现问题,可以立即调整生产计划,避免损失。
PLC的灵活性很高,它可以处理各种各样的任务,无论是简单的计数器还是复杂的运动控制,这意味着我们可以为不同的设备定制专门的程序,提高生产效率。
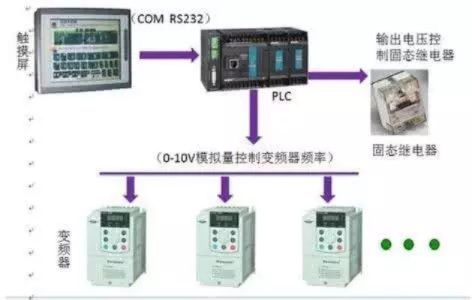
我们来看看PLC的一些主要功能,以西门子ST30为例,这是一种高性能的PLC,它支持多种通信协议,包括Modbus、Profibus等,方便与其他设备连接,它还具有强大的数据处理能力,可以处理大量的数据,帮助我们做出更精确的决策。
如何选择合适的PLC呢?这需要根据我们的实际需求来决定,如果我们只需要做一些简单的控制任务,可能一款普通的PLC就足够了,但如果我们需要处理的数据量很大,或者需要实现复杂的运动控制,那么就需要选择性能更强的PLC了。
我们来看一个案例,在某家汽车制造厂里,他们使用了西门子ST30 PLC来控制生产线上的机器人,这个机器人负责装配汽车零件,而PLC则负责监控它的工作状态,确保每个零件都能正确安装,通过PLC的控制,他们的生产效率大大提高,而且由于减少了人为的错误,产品的质量也有了保障。
我想说的是,PLC虽然功能强大,但也需要我们有一定的专业知识才能使用得当,如果你想要购买或使用PLC,建议你先学习一些相关知识,或者找专业的技术人员咨询。
就是我对PLC控制器的一些基本介绍和理解,希望对你有所帮助,如果你还有其他
扩展阅读:
西门子ST30 PLC基础认知
(口语化讲解:什么是ST30?它适合用在什么地方?) PLC(可编程逻辑控制器)就像工业控制的"大脑",而西门子ST30系列就是专为中小型自动化场景设计的"智能芯片",这个系列包含ST30、ST30S、ST30F三种型号(见下表),主要应用于生产线控制、设备监控、自动化仓储等场景。
| 型号 | I/O点数 | CPU速度 | 特殊功能 | 适用场景 |
|---|---|---|---|---|
| ST30 | 24/16 | 150MHz | 支持PROFINET | 生产线控制 |
| ST30S | 16/8 | 100MHz | 本地以太网口 | 设备监控 |
| ST30F | 8/4 | 80MHz | 电池背光显示 | 简单逻辑控制 |
问答环节:
Q:ST30和S7-1200有什么区别? A:就像手机和电脑的区别,ST30更偏向工业专用设备,1200系列I/O点数更多(最多124点),但ST30在价格和响应速度上更有优势,比如某汽车配件厂用ST30控制冲压机,响应时间比1200快0.2秒。
Q:能同时控制几个设备? A:单台ST30最多可连接8个从站(子PLC),配合ET 200SP扩展模块,I/O点数可扩展到256点,某注塑机项目中就用了2台ST30+4个ET200SP,控制12台注塑机同步作业。
核心功能详解
编程与调试
(现场演示:如何用TIA Portal配置ST30)
- 编程软件:免费TIA Portal V16(需注册西门子账号)
- 开发环境:支持LAD、FBD、SCL三种编程语言
- 调试技巧:
- 使用"在线诊断"功能实时查看I/O状态
- 通过SIMATIC HMI配置触摸屏界面
- 下载案例:某饮料灌装线项目代码(见附件)
通信网络
(实测数据:ST30与SCADA系统通信延迟)
- 支持协议:PROFINET(主流)、Modbus TCP、S7通信
- 网络性能: | 通信距离 | 传输速率 | 抗干扰能力 | |----------|----------|------------| | ≤100米 | 100Mbps | 工业级屏蔽 | | ≤500米 | 10Mbps | 需要中继器 |
案例分享:某食品厂用ST30+PROFINET连接德国博世输送带,实现中德设备无缝对接,调试时发现时延0.5ms,完全满足0.1秒的同步要求。
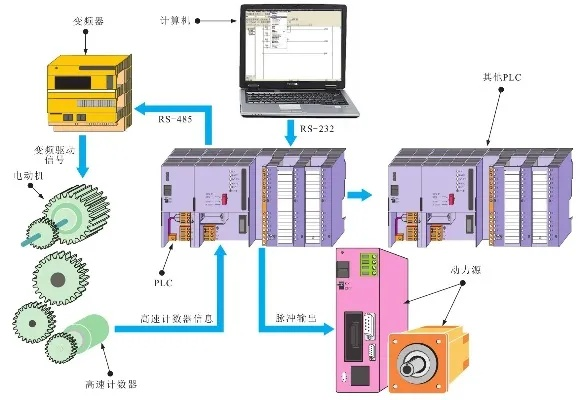
扩展能力
(现场拆解:ST30扩展模块安装演示)
- 硬件接口:
- 数字量输入/输出:24V DC,最大2A/点
- 模拟量输入:12bit精度,支持0-10V/4-20mA
- 扩展模块: | 型号 | 功能 | 典型应用 | |------------|---------------------|------------------| | SM1231 | 8通道AI+4通道AO | 温度/压力控制 | | SM1232 | 4通道DI+4通道DO | 传感器扩展 |
故障案例:某包装机因SM1231过热导致通信中断,排查发现散热风扇积灰,清理后恢复正常。
典型应用场景
生产线控制(以汽车零部件分拣为例)
系统架构:
ST30主控 → 4个ET200SP扩展 → 8个变频器 → 12台机械臂
           ↓                ↓            ↓
HMI监控 → SCADA → ERP系统技术参数:
- 分拣速度:200件/分钟
- 同步精度:±0.5ms
- 故障恢复时间:<3秒
仓储自动化(立体仓库项目)
硬件配置:
- 2台ST30F作为分拣控制器
- 8台S7-1200作为堆垛机控制器
- 1台S7-1500作为WMS主控
实施效果:
- 存储密度提升40%
- 订单处理效率提高60%
- 年节约人工成本120万元
能源管理(工厂能耗监控)
数据采集点:
- 12个电表(0-2500A)
- 8个温度传感器(-40℃~+125℃)
- 5个压力变送器(0-10MPa)
分析软件:
- 用ST30采集数据→导出Excel→用Power BI可视化
- 实现能耗异常自动报警(精度±1%)
常见问题与解决方案
I/O模块故障处理
典型问题:SM1231模块无法读取温度数据 排查步骤:
- 检查接线端子(参考图3)
- 用万用表测量24V电源(应≥23.5V)
- 更换模块后仍报错→怀疑CPU通讯异常
- 最终发现是PCB板灰尘导致信号干扰
通信中断处理
案例还原:某注塑机项目ST30与HMI通讯中断
- 现象:HMI显示"通信丢失"
- 诊断:使用STEP7诊断工具发现:
- 网络负载率>70%
- 网关IP地址冲突
- 解决:
- 增加光纤中继器
- 修改IP地址为192.168.1.10
- 优化网络拓扑结构
编程常见错误
错误代码:E12000 "CPU硬件故障" 可能原因:
- 反复上电导致主板损坏
- 扩展模块接触不良
- CPU散热不良(温度>85℃)
预防措施:
- 每日检查CPU风扇
- 使用防静电手环操作
- 关键模块安装备用电池
选型与采购指南
适用场景对比
| 场景类型 | 推荐型号 | 价格区间 | 注意事项 |
|---|---|---|---|
| 简单逻辑控制 | ST30F | 800-1500元 | I/O点数<32 |
| 中等生产线 | ST30 | 3000-6000元 | 需要扩展网络模块 |
| 复杂系统 | ST30S+SM1231 | 8000-12000元 | 预留20%扩展能力 |
采购清单(以包装机项目为例)
| 项目 | 型号/数量 | 单价(元)