编程控制器(Programmable Logic Controller,简称PLC)是一种用于自动化控制的电子设备,它能够根据预定的指令和程序来控制生产过程,PLC通过内部存储器存储用户编写的程序,并通过输入/输出接口与外部设备进行通信,当PLC接收到启动信号时,它会按照预设的程序执行相应的操作,如逻辑判断、数学运算、模拟量处理等。PLC广泛应用于工业自动化领域,包括机械加工、汽车制造、食品加工、电子装配等多个行业,它可以实现对生产线上各种设备的精确控制,提高生产效率,降低生产成本,并减少人为错误的可能性,PLC还可以与其他系统集成,实现远程监控和数据分析,为工业生产提供更加智能化的解决方案
本文目录导读:
大家好,今天我们来聊聊一个非常重要的话题——可编程控制器(Programmable Logic Controller, PLC),PLC作为一种工业自动化的核心组件,它的出现极大地推动了制造业和流程工业的发展,我会用表格的形式给大家解释一些关于PLC的基本知识和实际应用案例。
我们来看一下PLC的结构,PLC主要由以下几个部分组成:
- CPU(Central Processing Unit):是PLC的大脑,负责处理输入/输出信号、执行程序指令以及控制逻辑。
- 输入/输出模块(I/O):这些模块用来接收来自现场设备的信号,并把处理后的结果输出到现场设备上。
- 通信接口:用于与其他设备或系统进行数据交换,比如通过以太网、串口等方式与上位机或远程终端通信。
- 电源模块:为整个PLC提供稳定的电力供应。
- 存储器:存储用户编写的程序和数据。
- 人机界面(HMI):用于显示信息、监控状态和操作控制。
我们用表格来简单说明一下PLC的组成部分:
| 部分 | 功能描述 |
|---|---|
| CPU | 处理输入/输出信号、执行程序指令 |
| I/O模块 | 接收现场设备信号,输出处理结果 |
| 通信接口 | 实现与其他设备的通信 |
| 电源模块 | 提供稳定电力 |
| 存储器 | 存储用户程序和数据 |
| HMI | 显示信息、监控状态和操作控制 |
PLC是如何工作的呢?PLC的工作过程可以分为以下几个步骤:
- 输入信号:从现场的设备中收集数据,例如温度传感器、压力传感器等。
- 预处理:对输入信号进行初步处理,比如滤波、放大等。
- 逻辑判断:根据预设的逻辑规则,对输入信号进行处理。
- 输出决策:根据处理结果,生成相应的控制信号。
- 输出执行:将控制信号发送给现场的设备,如电机、阀门等。
让我们来看一个实际的案例,假设你是一家汽车制造厂的工程师,你需要在生产线上安装一个PLC控制系统来提高生产效率,你需要选择合适的PLC型号,然后根据生产线的需求设计输入/输出点的数量和类型,你需要编写程序来控制生产线的各个环节,比如自动换模、自动检测产品质量等,将PLC与现场设备连接起来,并进行调试和优化。
通过这个案例,我们可以看到PLC在工业生产中的重要作用,它不仅可以提高生产效率,还可以降低生产成本,提高产品质量,掌握PLC的工作原理和应用方法对于工业工程师来说是非常重要的。
可编程控制器PLC是一种非常强大的工业自动化设备,它通过接收现场设备的信号,经过预处理和逻辑判断后,生成相应的控制信号,从而实现对生产过程的精确控制,在未来的工业生产中,PLC的应用将会越来越广泛,成为推动工业
扩展阅读:
大家好,今天咱们来聊聊大家可能不太熟悉的工业“大脑”——可编程控制器(PLC),别看它名字听起来高大上,其实就像咱们家中的智能家电一样,只不过它控制的是工厂生产线、交通信号灯甚至智能家居,我就用大白话带大家拆解PLC的“身体构造”,顺便穿插几个小案例和问答,保证大家看完能秒变“PLC入门达人”!
PLC的“硬件解剖课”:这些模块你分得清吗?
中央处理单元(CPU)
PLC的“大脑”就是CPU,相当于人的神经中枢,它负责读取输入信号、执行程序指令、处理逻辑运算,最后输出控制信号,比如在饮料灌装线上,CPU会实时监测灌装机是否到位,判断是否需要启动灌装阀门。
功能对比表: | 组件名称 | 功能描述 | 典型参数 | |----------------|------------------------------|------------------------| | CPU | 执行程序、逻辑运算 | 处理速度:0.1ms-1s | | 输入模块 | 接收传感器信号(开关/按钮) | 输入通道数:8-512 | | 输出模块 | 驱动电机、电磁阀等执行机构 | 输出类型:继电器/晶体管 | | 电源模块 | 为硬件供电 | 输出电压:24V DC |
输入输出(I/O)模块
- 输入模块:就像工厂里的“ ears”,负责采集传感器信号(比如温度传感器、光电开关),比如在汽车焊接线上,输入模块会监测焊枪是否接近工件。
- 输出模块:扮演“ hands”角色,控制设备启停,例如在食品包装机中,输出模块驱动机械臂完成抓取动作。
案例:某食品厂使用PLC控制传送带,输入模块监测托盘是否到位,输出模块控制传送带启停,若输入信号延迟0.5秒未收到,CPU会触发报警。
通信接口
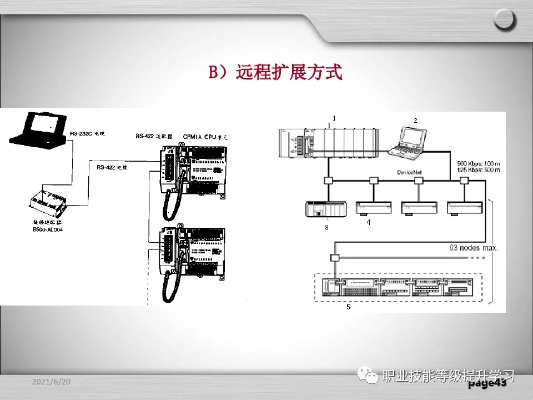
PLC需要和其他设备“交流”,常见的接口有:
- RS-485:长距离通信(最多支持32台设备)
- 以太网:高速数据传输(支持工业以太网协议)
- Profibus:德国工业标准协议
问答时间:
Q:PLC的电源电压为什么通常是24V DC?
A:因为工业现场设备(如传感器、继电器)普遍使用24V直流电,且低电压更安全,直流电抗干扰能力比交流强,适合恶劣环境。
PLC的“软件逻辑链”:如何让机器听懂你的指挥?
编程语言:工业界的“数学公式”
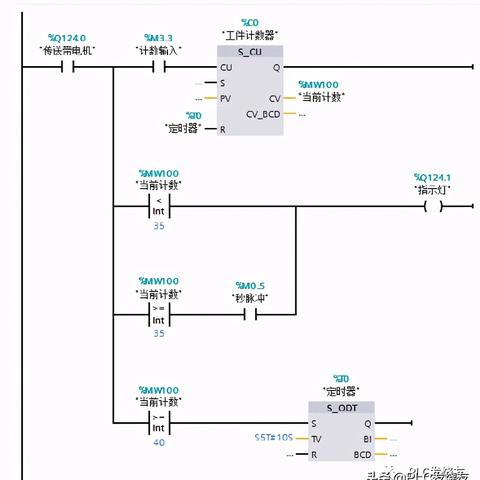
PLC编程语言有5种,其中梯形图(Ladder Diagram)最常用,其次是结构化文本(ST)和功能块图(FBD),比如用梯形图编程的“自锁电路”就像给继电器按钮上锁,按下一次保持运行。
编程语言对比表: | 语言类型 | 特点 | 适用场景 | |----------------|----------------------------------|------------------------| | 梯形图(LD) | 直观易懂,适合电气工程师 | 生产线控制、逻辑控制 | | 结构化文本(ST)| 代码结构化,适合复杂算法 | 数据处理、运动控制 | | 功能块图(FBD)| 模块化设计,适合流程工业 | 石油化工、制药行业 |
程序执行流程
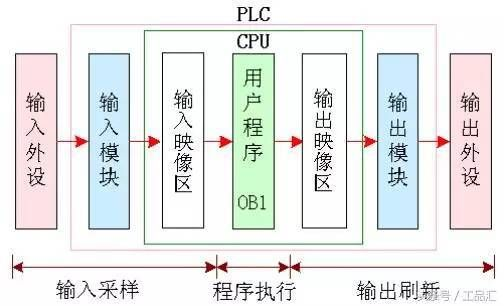
- 输入采样:读取所有传感器信号(耗时约1-10ms)
- 程序扫描:逐行执行用户程序(扫描周期=输入+程序+输出)
- 输出刷新:根据程序结果驱动执行机构
案例:某超市自动门控制系统,当红外传感器检测到人体进入(输入信号),CPU经过200ms扫描周期后,触发电机开启玻璃门。
调试与监控
- 调试工具:西门子STEP 7、三菱GX Works2
- 监控界面:实时显示I/O状态、故障代码(例如E01表示通信中断)
问答时间:
Q:PLC的扫描周期对生产效率有影响吗?
A:是的!比如注塑机控制中,若扫描周期超过50ms,可能导致注射压力延迟,影响产品质量,优化方法是减少不必要的逻辑判断,或升级CPU型号。
实战案例:从理论到实践
案例1:智能仓储AGV调度系统
硬件配置:
- CPU:西门子S7-1200(扫描周期≤1ms)
- 输入模块:16通道DI(监测货位传感器)
- 输出模块:8通道DO(控制AGV行走电机)
- 通信模块:工业WiFi连接上位机
软件逻辑:
- AGV扫描货架编码(输入信号)
- CPU比对库存系统数据(通过以太网)
- 输出模块控制AGV转向、加速
- 到达目标货架后触发到位信号(输出反馈)
效果:仓储效率提升40%,人工调度成本降低70%。
案例2:家庭漏水预警系统
硬件组成:
- 压力传感器(输入模块)
- 气泵排水装置(输出模块)
- 手机APP(通过4G模块上传数据)
控制逻辑:
若压力传感器值>5kPa(持续10秒):
    开启排水泵(DO1=ON)
    向手机发送报警信息
    关闭电源(安全保护)
创新点:结合物联网技术,实现远程监控。
常见问题Q&A
Q1:PLC和单片机有什么区别?
A:PLC是专为工业设计的,具有抗干扰强、多I/O接口、可扩展性强等特点,单片机成本更低,但通常用于消费电子。
Q2:PLC能替代普通继电器吗?
A:可以!比如用西门子S7-200控制三相电机启停,替代传统接触器,寿命延长5倍以上。
Q3:PLC程序被误删了怎么办?