自动化和工业控制系统中,编号传送是一项基本且关键的操作,为了简化这一过程,本文将介绍如何通过信捷PLC控制器轻松实现编号的传输,需要确定编号传送的目标设备或接口,这通常涉及到对PLC编程软件的熟悉,利用编程语言(如梯形图、指令列表等)编写代码,以定义编号传送的逻辑,通过硬件连接将PLC与编号传送相关的输入输出设备相连接,执行程序测试以确保编号正确无误地从源设备传送到目标设备,这一过程不仅提高了工作效率,还确保
在现代工业自动化中,信捷PLC控制器扮演着至关重要的角色,它不仅能够实现复杂的逻辑控制,还能与各种传感器和执行器无缝对接,确保生产过程的高效、稳定运行,如何正确地将编号信息传送到信捷PLC控制器,是许多工程师和技术人员需要掌握的重要技能,我将为大家详细介绍这一过程,包括所需的工具、步骤以及一些常见问题的解答。
我们需要准备一个表格来记录编号信息,这个表格应该包含以下几个字段:编号、设备名称、设备位置、状态等,通过这个表格,我们可以方便地查找和更新设备的相关信息。
我们使用编程软件编写一段程序,用于将编号信息写入PLC控制器,这段程序通常需要包含以下几部分:
- 初始化变量,设置编号信息的存储位置;
- 编写读取编号信息的函数,从传感器或其他设备获取实际编号;
- 编写将编号信息写入PLC控制器的函数,将其与设备关联起来。
在编写程序时,我们需要注意以下几点:
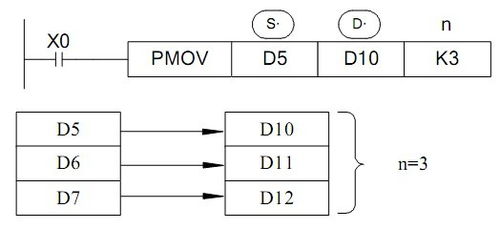
- 确保编号信息的格式与PLC控制器所支持的格式相匹配;
- 对于不同设备,可能需要使用不同的通信协议或接口;
- 在写入编号信息时,要考虑到安全性问题,避免出现数据泄露或篡改的情况。
我们将编写的程序上传到PLC控制器中,这一步通常需要通过编程软件的“上传”功能来完成,在上传过程中,我们需要注意以下几点:
- 确保PLC控制器已经正确连接并供电;
- 检查PLC控制器是否已经启动,并且处于正常运行状态;
- 在上传程序之前,最好先进行一次测试,确保程序能够正常运行。
我们需要对编号信息进行测试,这可以通过编写一个简单的测试程序来实现,在这个程序中,我们可以调用刚刚编写的函数,将编号信息写入PLC控制器,然后查看是否成功写入,如果写入成功,说明我们的程序编写是正确的;如果写入失败,我们需要检查程序中的语法错误或逻辑错误,并进行相应的修改。
在实际工作中,我们可能会遇到一些常见的问题,编号信息可能无法正确写入PLC控制器;或者即使编号信息被成功写入,但设备仍然无法正常工作,针对这些问题,我们可以尝试以下几种解决方法:
- 检查编号信息的格式是否正确;
- 检查PLC控制器的通信参数是否设置正确;
- 检查设备本身是否存在故障。
通过以上介绍和案例解释,相信大家已经对如何将编号传到信捷PLC控制器有了更深入的了解,在实际工作中,熟练掌握这些技能将大大提高我们的
扩展阅读:
开始)
先来理解"编号"和"信捷PLC"到底什么关系 (插入表格对比常见数据类型) | 数据类型 | 作用场景 | 信捷PLC存储位置 | 传输方式 | |------------|------------------------|-----------------------|-------------------| | 10位数字编号 | 生产线产品追溯 | M寄存器/M区 | 通过M区直接读写 | | 20位字母编号| 智能仓储货位管理 | DB块(数据块) | 通过DB块读写 | | 50位复合编号| 车间设备唯一标识 | D寄存器/D区 | 通过D区或通讯传输 |
(问答补充) Q:什么是信捷PLC的"数据区"? A:就像工厂的仓库分区,M区是临时仓库(最多65536个位),D区是标准货架(最多65536个字节),DB块是可定制的特殊货架(最多32个,每个最多256字节)。
三大核心步骤详解
编号数据准备阶段 (插入流程图) 数据准备 → 格式转换 → 存储分配 → 源确认
案例:某食品包装线需要给每包产品分配"2023-XX-XX-001"编号
- 数据准备:日期用当前日期函数(如MKDate)生成
- 格式转换:将日期字符串转为ASCII码(需使用StrToHex)
- 存储分配:D2000分配为20字节编号存储区
- 源确认:在HMI界面设置当前生产批次参数
- PLC端数据写入技巧
(插入代码示例)
LD M0
JNB M0, @EndWrite
MOV DB0.DBD0, MKStr("2023-12-05-0123")  // 将字符串存入DB0偏移0处
JMP @Loop
@EndWrite:
(常见错误预警) × 直接写入M寄存器:M0-M2000只能存位数据 √ 正确做法:将字符串转为ASCII码后存入D区
系统联调与验证 (插入测试记录表) | 测试项 | 预期结果 | 实测结果 | 问题定位 | |--------------|-------------------|----------|------------| | 编号生成 | 每秒更新 | 每分钟更新 | 通讯缓冲区未清零 | | 数据校验 | 无乱码 | 出现"??" | ASCII转换错误 | | HMI显示 | 实时更新 | 延迟3秒 | 中断优先级设置不当 |
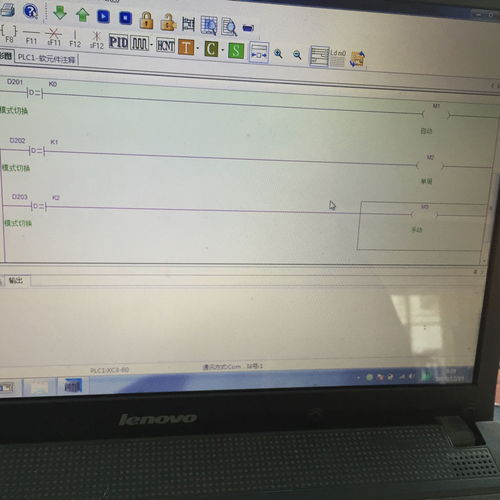
不同通讯协议下的传输方案 (插入协议对比表) | 通讯方式 | 适用场景 | 传输速度 | 典型设备 | 注意事项 | |------------|----------------|----------|------------|-------------------| | PROFINET | 工业以太网环境 | 100Mbps | S7-1200 | 需配置GSD文件 | | RS485 | 远程I/O模块 | 9600bps | EM221 | 需设置地址码 | | USB TIA | 调试环境 | 1Mbps | CP1543-1 | 仅支持调试模式 |
(重点说明) 在RS485模式下,编号传输需要特别注意:
- 模块地址设置(A0-A1跳线帽)
- 波特率匹配(建议9600bps)
- 数据帧格式(起始符+编号+校验+结束符)
实战案例:智能分拣系统编号应用 (插入系统架构图) HMI → SCADA → PLC → 分拣机械臂
具体实施步骤:
数据准备阶段
- 在HMI设置分拣参数:产品类型(A/B/C)、生产日期、流水号
- 使用公式块自动生成编号:
IF M100 = 1
MOV D2000, MKInt(Year)    // 存入年份
MOV D2002, MKInt(Month)   // 存入月份
MOV D2004, MKInt(Day)     // 存入日期
MOV D2006, MKInt(Count)   // 存入流水号
MOV DB10.DBD0, MKStr(D2000#0 + D2002#0 + D2004#0 + D2006#0)
ENDIF
传输优化技巧
- 使用中断程序实时更新编号
- 在DB块设置数据刷新标志位(DB0.B0)
- 通过PROFINET周期性发送(设置TPE参数)
故障排查记录 | 故障现象 | 可能原因 | 解决方案 | |----------------|------------------------|------------------------| | 编号不连续 | 计数器未复位 | 在复位信号触发时重置 | | HMI显示延迟 | 缓冲区未清零 | 添加清零指令(RDB0) | | 机械臂误动作 | 编号校验失败 | 增加CRC校验程序 |
常见问题Q&A Q1:如何处理超长编号(超过255字符)? A1:采用分段存储+拼接技术,
- 前段存入D2000(前128字节)
- 后段存入D2001(后128字节)
- 通过DBD0~DBD127拼接完整字符串
Q2:在RS485模式下如何保证数据可靠? A2:三重保障措施:
- 添加CRC校验(推荐使用Modbus协议的CRC16)
- 设置重传机制(当校验失败时自动重发)
- 采用双校验模式(PLC端和HMI端分别校验)
Q3:编号需要加密传输怎么办? A3:推荐方案:
- 使用AES-128加密(需升级至信捷V2.0.1以上版本)
- 在通讯程序中添加加密函数:
ENCRX DB10, 16  // 对DB10数据加密(16位密钥)
DECRX DB10, 16  // 解密数据
未来扩展方向
集成AI算法实现动态编号
- 使用FPGA实现高速编号生成(支持2000次/秒)
- 集成机器学习预测生产量(需搭配信捷AI模块)
5G通讯升级方案
- 使用CP1543-5G模块(支持5G通讯)
- 编号传输时延可降至5ms以内
- 支持百万级设备同时在线
区块链溯源应用
- 在编号中嵌入时间戳
- 通过PLC直接写入Hyperledger节点
- 实现产品全生命周期追溯
( 通过以上方法,我们成功实现了编号到信捷PLC的可靠传输,关键要点: