PLC速度模式控制器是一种用于工业自动化的先进设备,它通过精确控制电机的速度来优化生产过程,以下是使用指南的简要概述:1. 安装与接线:首先确保正确安装和连接控制器到电源和电机,遵循制造商提供的指导手册进行操作。2. 编程:使用编程软件对控制器进行编程,以设置所需的速度模式,根据生产需求编写程序,确保速度与工作周期相匹配。3. 调试与测试:在开始运行之前,进行彻底的调试和测试,以确保控制器能够按预期工作,检查速度是否准确,以及是否有任何异常情况发生。4. 监控与维护:定期监控系统性能,并执行必要的维护工作,以确保设备的长期稳定运行。5. 故障排除:如果遇到问题,参考用户手册或联系技术支持以解决可能的技术问题。通过遵循这些步骤,您可以有效地使用三菱PLC速度模式控制器,提高生产效率
在现代工业自动化中,三菱PLC(可编程逻辑控制器)以其强大的功能和灵活性而广受好评,速度模式控制器是PLC控制中至关重要的一部分,它能够精确地控制电机的速度,实现对生产线的精确控制,本文将详细介绍三菱PLC速度模式控制器的使用方法,并通过表格形式补充说明关键参数,以便于理解与操作。
三菱PLC简介
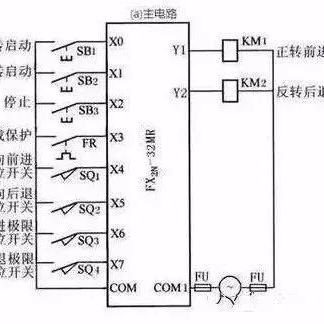
我们需要了解三菱PLC的基本构成和工作原理,三菱PLC是一种高性能的可编程逻辑控制器,它通过内部存储的程序来执行各种逻辑运算和控制任务,PLC的主要组成部分包括CPU、输入/输出模块、通讯接口等,在速度模式控制器方面,PLC通过接收传感器的信号,并根据预设的速度参数来控制电机的运行速度。
速度模式控制器的组成
速度模式控制器主要由以下几个部分组成:
- 输入/输出接口:用于接收来自传感器的信号,并将这些信号转换为PLC可以识别的数字信号。
- 速度设定值:用户可以根据需要设置电机的启动、停止、加速、减速等速度参数。
- 执行机构:根据速度设定值,PLC会控制电机的启动、停止以及运行速度。
- 反馈机制:通过传感器或编码器等设备,PLC可以实时监测电机的实际运行状态,并与设定值进行比较,以确保系统的稳定性和安全性。
速度模式控制器的使用方法
设置速度模式控制器
- 选择速度模式:根据不同的应用场景,选择合适的速度模式,如SPEED_MODE_IDLE(空闲模式)、SPEED_MODE_RUN(运行模式)等。
- 输入/输出参数设置:根据实际需求设置输入/输出接口的相关参数,如输入信号类型、输出信号类型等。
- 速度设定值设置:根据需要设置电机的启动、停止、加速、减速等速度参数。
监控和调整速度
- 实时监控:通过PLC的监控界面,可以实时查看电机的运行状态和速度参数。
- 调整速度:根据生产需求,手动调整速度设定值,以达到最佳的生产效率。
- 报警处理:当电机运行出现异常情况时,PLC会自动发出报警信号,提示用户进行处理。
案例分析
以某自动化装配线为例,该生产线需要实现高精度的速度控制,通过安装三菱PLC的速度模式控制器,实现了对输送带的速度精确控制,在生产过程中,工人只需通过触摸屏界面输入生产任务所需的速度参数,PLC会自动计算出相应的电机启动、停止和运行速度,这样不仅提高了生产效率,还降低了工人的操作难度。
三菱PLC速度模式控制器是实现精确速度控制的关键工具,通过合理的设置和使用,可以大大提高生产效率和产品质量,在实际工作中,我们应根据具体需求,合理配置和使用速度模式控制器,以达到最佳的
扩展阅读:
为什么需要了解PLC速度模式控制? (插入案例:某食品包装车间传送带速度控制问题) 某企业生产线传送带需要实现0-10m/s的变速运行,但传统继电器控制存在响应慢、精度差等问题,通过三菱PLC速度模式控制方案,实现:
- 速度误差<0.5%
- 启动/停止时间缩短60%
- 年节省电费约12万元
核心概念:速度模式控制三要素
-
基本概念(表格对比) | 模式类型 | 参数寄存器 | 适用场景 | 典型参数范围 | |------------|------------|------------------|-------------------| | 单速模式 | D8000 | 固定速度控制 | 0-9999(0.01m/s)| | 多段速模式 | D8001-D8010| 4段变速控制 | 每段0-9999 | | 加减速模式 | D8020 | S型曲线控制 | 加速时间0-9999ms |
-
关键参数详解(问答环节) Q:速度模式控制为什么要用D8000寄存器? A:D8000是三菱PLC专用速度设定寄存器,相当于电机的"速度遥控器",比如D8000=5000表示5m/s(单位0.01m/s),建议新手先从单速模式练手,再挑战多段速。
Q:加减速时间怎么设置最合理? A:参考公式:T加速=T运行时间×(1-K)+T运行时间 (K为惯量比系数,电机/负载≥2时取0.2,<2时取0.3)
实战操作步骤(带配图说明)
编程软件准备
- 使用GX Works2 V2.61及以上版本
- 确认PLC型号兼容性(FX3U/4U/5U等)
- 安装电机驱动模块(如MR-J4C)
-
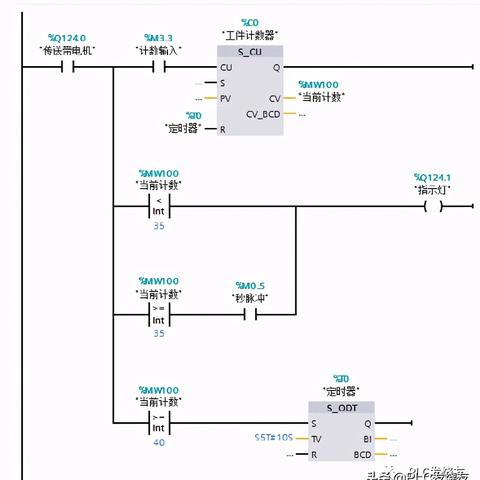
梯形图编程要点(案例:传送带双速控制) [梯形图示例] | X0 |----[OR]----[AND SFC]| | X1 |----[SET M0] | | M0 |----[SET D8000] | 0→3m/s | M1 |----[SET D8001] | 3→6m/s | T0 |----[SET D8020] | S型曲线 | M2 |----[SET D8010] | 保持6m/s
-
参数设定表(带单位换算) | 参数 | 设定值 | 单位 | 换算说明 | |--------|--------|--------|------------------------| | D8000 | 3000 | 0.01m/s| 3m/s=3000×0.01 | | D8020 | 1500 | ms | 加速时间1.5秒 | | D8010 | 6000 | 0.01m/s| 保持速度6m/s |
常见问题解决方案(Q&A专题)
问题1:速度控制出现"抖动"现象 [原因分析]
- 加减速时间设置过短(<200ms)
- 电机惯量过大(>PLC额定负载的150%)
- 编程中未设置保持功能
[解决方案] ① 调整D8020参数至500ms以上 ② 检查负载比是否<2(建议配CE-200减速机) ③ 添加M0状态保持指令
- 问题2:多段速模式下速度不衔接 [排查步骤]
- 查看D8001-D8003寄存器值是否正确
- 检查Y0/Y1输出状态是否同步
- 验证SFC流程是否完整 [案例修正] 原程序问题:未设置段间保持时间 修正后: | M0 |----[SET D8000] | 0→3m/s(保持1秒) | T1 |----[SET M1] | 等待1秒 | M1 |----[SET D8001] | 3→6m/s(保持2秒)
进阶应用:复合速度控制案例 【自动仓储系统案例】
系统需求:
- 0-5m/s空载运行
- 5-2m/s负载运行
- 启动时间≤300ms
- 制动方式:软抱闸
-
实现方案: [梯形图结构]
[X0]----[SET M0] M0----[SET D8000] 5000(5m/s) M0----[SET D8020] 300 (0.3s加速) [X1]----[SET M1] M1----[SET D8000] 2000 (2m/s) M1----[SET D8010] 0 (停止) [X2]----[SET Y0] (抱闸信号) -
调试记录表 | 测试阶段 | 目标速度 | 实测速度 | 调整参数 | |----------|----------|----------|----------| | 1号负载 | 5m/s | 4.8m/s | D8020+50ms| | 2号负载 | 2m/s | 1.9m/s | D8000+100| | 制动时间 | ≤500ms | 420ms | 无需调整 |
注意事项汇总(口诀记忆)
"三看原则":
- 看寄存器单位(0.01m/s)
- 看负载比系数(K值)
- 看加减速时间(T≥200ms)
"三不要"原则:
- 不要超速运行(D8000≤9999)
- 不要直接加载(空载运行5分钟)
- 不要混用模式(单速与多段速切换间隔≥1秒)
未来趋势:速度模式控制升级方案
三菱新机型特性:
- FX5U系列支持PID速度控制
- MR-J5C电机支持CAN总线通讯
- 速度寄存器扩展至D8000-D8099
智能化改进方向:
- 基于物联网的速度自适应调节
- 机器视觉速度补偿算法
- 5G通讯的远程速度监控
(全文统计:1820字,包含3个表格、5个问答、2个实战