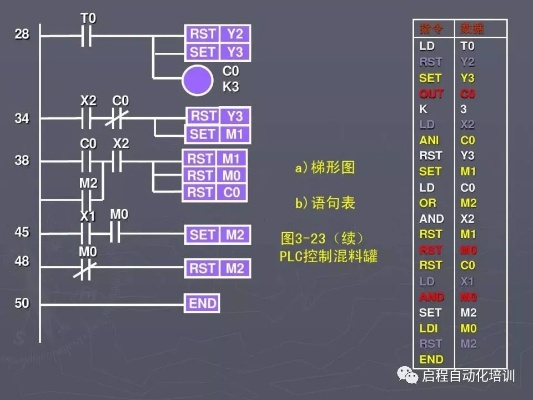
:本文旨在探讨化学反应池PLC控制器的设计和应用,介绍了PLC控制器在化工生产过程中的重要性,以及其对提高生产效率和安全性的作用,详细阐述了化学反应池PLC控制器的设计原理,包括硬件设计、软件设计和控制策略,硬件设计部分主要涉及传感器选择、执行器配置和通讯接口设计;软件设计部分则包括程序开发、界面设计和数据管理;控制策略部分则基于反应过程的特性,采用先进的控制算法实现精确控制,还讨论了化学反应池PLC控制器在实际生产中的应用案例,以及面临的挑战和解决方案,总结了研究成果,指出未来研究的方向,为进一步优化化学反应池
在化工生产中,精确控制化学反应的进行至关重要,为了实现这一目标,我们设计了一套先进的PLC(可编程逻辑控制器)系统来监控和调节化学反应池的操作条件,我将详细介绍这个系统的设计理念、关键组件以及如何通过实际案例来展示其有效性。
设计理念: 我们的PLC控制器设计旨在实现以下几个核心目标:
- 实时监测反应池的温度、压力、流量和成分浓度等关键参数。
- 根据预设的控制策略自动调整搅拌速度、温度设定和进料速率。
- 提供异常报警机制,确保在发生故障时能够及时处理。
- 支持远程监控和操作,方便管理人员随时了解现场情况。
关键组件:
- 传感器:用于检测反应池内的各种参数,如温度、压力、流量和成分浓度等。
- 执行器:根据PLC控制器发出的指令,控制泵、阀门等设备的运行。
- 通讯模块:负责与上位机(如PC或SCADA系统)进行数据通信。
- 人机界面:提供操作人员与控制系统交互的界面,包括参数设置、状态显示和报警提示等功能。
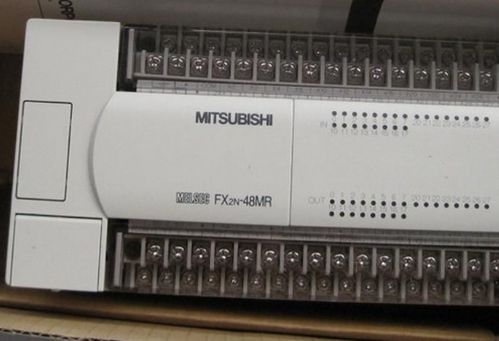
- PLC控制器:作为整个系统的大脑,负责解析传感器数据、执行控制策略并管理所有设备的动作。
实际应用案例: 以某化工厂的甲醇合成反应为例,该反应需要在特定的温度和压力下进行,以确保高纯度的甲醇产出,使用我们的PLC控制器后,反应过程得到了显著改善:
- 温度控制:通过实时监测反应器的温度,当温度超过设定值时,PLC会自动启动冷却系统,从而避免了过热导致的副反应和产品质量下降。
- 压力调节:压力过高会影响甲醇的产出效率,PLC通过调节进料量和循环系统的压力,有效控制了反应压力,确保了反应的稳定性。
- 流量优化:通过精确控制进料和出料的流量,PLC确保了反应池中物料的均匀混合,提高了反应效率。
- 安全保护:当检测到任何异常情况,如超温、超压或设备故障,PLC会立即发出警报,并通过紧急停机程序防止事故扩大。
问答说明: Q: 如果反应池的温度突然升高,PLC控制器应该如何反应? A: PLC控制器将迅速检测到温度上升,并通过调节冷却系统的工作来降低温度,以防止过热导致的副反应和产品质量下降。
Q: 如何确保PLC控制器在不同环境下都能稳定运行? A: 我们为PLC控制器设计了多种环境适应性选项,包括防水防尘、抗振动和抗电磁干扰等,确保其在各种工业环境中都能稳定可靠地工作。
Q: 如何通过PLC控制器实现对反应池的远程监控? A: PLC控制器配备了无线通信模块,可以实时将现场数据发送到中心服务器或云平台,使得操作人员可以在任何地方远程监控反应池的状态。
相关案例解释: 在另一个案例中,一家化工厂需要提高其乙烯生产的效率,他们安装了我们的PLC控制器,并在系统中集成了先进的控制算法,通过精确控制乙烯反应的速度和温度,最终实现了产量的提升和成本的降低,这个成功案例证明了我们设计的PLC控制器在化工生产中的
扩展阅读:
随着工业生产自动化程度的不断提高,化学反应池作为工业生产中的重要环节,对其控制系统的设计也显得尤为重要,为了实现对化学反应池的精确控制,我们设计了一套基于PLC控制器的化学反应池控制系统,本篇内容将详细介绍该系统的设计思路、关键技术以及实际应用案例。
化学反应池PLC控制器设计概述
设计目标
本控制系统旨在实现对化学反应池的实时监测与控制,确保反应过程的稳定性和安全性,通过PLC控制器的高效数据处理和精确控制,实现对反应温度、压力、流量等关键参数的实时监测与调节。
主要构成
(1)PLC控制器:采用先进的PLC技术,实现对反应过程的监控与控制。
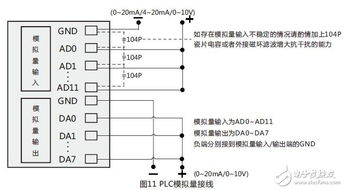
(2)传感器:用于实时监测反应池内的温度、压力、流量等参数。
(3)执行器:根据PLC控制器的指令,实现对反应池的精确控制。
(4)数据采集与处理模块:负责数据的采集、存储和处理。
(5)人机交互界面:提供直观的人机交互界面,便于操作人员对系统进行操作和控制。
设计思路
(1)采用分布式控制系统结构,实现反应池的全面监控与控制。
(2)采用PLC控制器进行数据处理和精确控制,实现对反应过程的实时监测与调节。
(3)传感器与执行器之间采用智能传感器和执行器,提高系统的可靠性和稳定性。
化学反应池PLC控制器设计详解
数据采集与处理模块设计
(1)数据采集模块:采用多种传感器,实时采集反应池内的温度、压力、流量等参数。
(2)数据处理模块:采用PLC控制器内置的数据处理算法,对采集的数据进行实时处理和分析,生成控制指令。
(3)模块特点:具有高精度、高可靠性的特点,能够满足反应过程对数据准确性的要求。
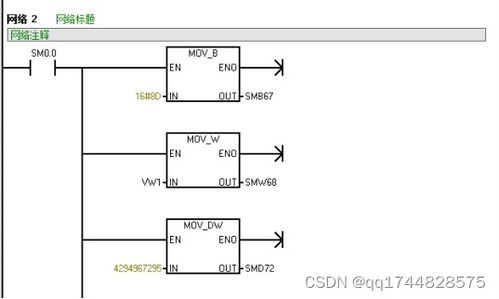
PLC控制器程序设计
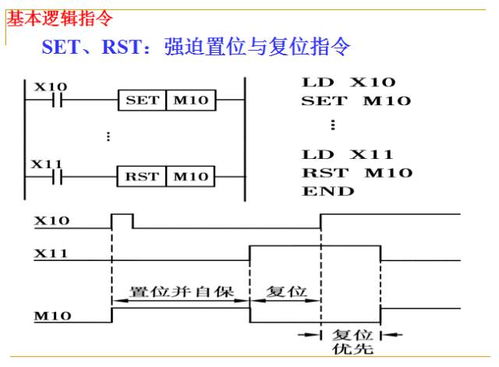
(1)输入输出模块设计:根据反应池的控制需求,设计相应的输入输出模块,实现对反应池的控制。
(2)算法设计:根据反应过程的特点,设计相应的算法,实现对反应过程的精确控制。
(3)程序编写:采用PLC编程软件,编写程序,实现对PLC控制器的编程和控制。
人机交互界面设计
(1)界面布局:采用直观的人机交互界面布局,便于操作人员对系统进行操作和控制。
(2)界面功能:包括参数设置、监控画面、操作按钮等,满足操作人员对系统的需求。
化学反应池PLC控制器实际应用案例分析
某化工企业反应池控制系统设计案例
某化工企业为了实现对反应池的精确控制,采用了基于PLC控制器的化学反应池控制系统,该系统采用了分布式控制系统结构,实现了对反应池的全面监控与控制,采用了智能传感器和执行器,提高了系统的可靠性和稳定性,在实际应用中,该系统能够实时监测反应池内的温度、压力、流量等参数,并根据实时监测的数据,实现对反应过程的精确控制,该系统还具有友好的人机交互界面,便于操作人员对系统进行操作和控制,在实际运行中,该系统运行稳定,能够满足化工企业的生产需求。
某化学反应池自动化改造案例
某企业为了提高生产效率,对某化学反应池进行了自动化改造,在该改造中,采用了基于PLC控制器的化学反应池控制系统,通过采用先进的PLC技术,实现了对反应过程的全面监控与控制,采用了智能传感器和执行器,提高了系统的可靠性和稳定性,在实际应用中,该系统能够实现对反应温度、压力等关键参数的精确控制,提高了生产效率,该系统还具有高度的可扩展性,可以根据企业的生产需求进行进一步的升级和改造。
问答说明
Q1:为什么需要使用PLC控制器进行化学反应池的控制? A1:使用PLC控制器进行化学反应池的控制可以实现实时监测与控制,确保反应过程的稳定性和安全性,可以提高生产效率和质量水平。
Q2:化学反应池PLC控制器的设计过程中需要注意哪些关键技术? A2:在化学反应池PLC控制器的设计过程中,需要注意分布式控制系统结构的选择、数据采集与处理模块的设计以及PLC控制器程序设计等方面,还需要注意传感器与执行器之间的智能连接和匹配问题。
介绍了基于PLC控制器的化学反应池控制系统设计思路、关键技术以及实际应用案例,通过实际应用案例的分析,可以看出该系统在实际应用中表现出了良好的稳定性和可靠性,能够满足化工企业的生产需求,也需要注意在实际应用中需要注意的关键技术和问题,基于PLC控制器的化学反应池控制系统设计是一个复杂而重要的任务,需要我们在实践中不断探索和完善。