本文目录导读:
大家好,今天我们来聊聊关于PLC伺服送料小车控制器的那些事儿,在自动化生产领域,PLC伺服送料小车扮演着非常重要的角色,它能够精确控制材料的运动,确保生产流程的顺畅和产品质量的一致性,什么是PLC伺服送料小车控制器呢?PLC伺服送料小车是一种集成了微处理器、驱动器和各种传感器的智能设备,它通过与上位机通信,实现对伺服电机的控制,进而驱动小车进行精准送料。
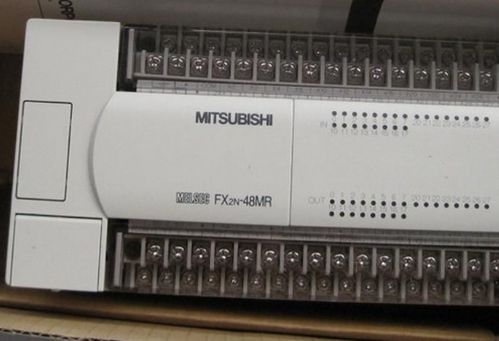
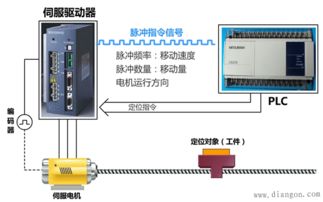
让我们来了解一下PLC伺服送料小车的工作原理,它通常由以下几个部分组成:驱动单元、控制单元、执行机构(伺服电机)以及传感器等,驱动单元负责将控制单元发出的指令信号转化为机械能,驱动伺服电机运转;控制单元则是整个系统的大脑,它接收来自上位机的信号,并根据这些信号调整伺服电机的速度和方向;执行机构是实际执行动作的部分,伺服电机带动小车移动;传感器则用于检测小车的位置、速度等信息,并将这些信息反馈给控制单元。
我们用表格的形式来补充说明一下PLC伺服送料小车的组成部分及其功能:
| 组件 | 功能描述 |
|---|---|
| 驱动单元 | 将控制单元的指令信号转化为机械能,驱动伺服电机运转 |
| 控制单元 | 处理来自上位机的信号,根据信号调整伺服电机的速度和方向 |
| 执行机构 | 实际执行动作,如小车移动 |
| 传感器 | 检测小车的位置、速度等信息,并反馈到控制单元 |
我们来谈谈PLC伺服送料小车控制器的一些常见问题及解决方案,如何保证小车在长时间运行后仍能保持稳定的性能?这就需要我们在设计时考虑到散热问题,使用高效的冷却系统来降低电机的温度,从而延长使用寿命,又比如,如何在小车遇到障碍物时迅速做出反应?这就需要我们在控制系统中加入紧急停止功能,一旦检测到障碍物,立即切断电源,避免事故发生。
在实际案例中,我们可以看到PLC伺服送料小车控制器的应用非常广泛,在汽车制造行业,小车可以用于自动装配线上的零件输送;在电子制造行业,小车则可以用于精密元件的搬运和定位,在这些应用中,PLC伺服送料小车控制器都能够发挥出其高效、准确、可靠的优势。
我想说的是,虽然PLC伺服送料小车控制器功能强大,但在使用过程中也需要注意一些问题,操作人员需要经过专业的培训才能熟练地使用和维护这个系统;对于系统的维护和故障排除也需要有一定的专业知识,但只要我们掌握了正确的使用方法和注意事项,就能够充分发挥PLC伺服送料小车控制器的作用,为自动化生产带来更多的效率和价值。
就是我们今天要分享的内容,希望大家能够对PLC伺服送料小车控制器有一个基本的了解,如果大家还有其他问题或者想要了解更多的信息,欢迎随时提出,谢谢大家!
扩展阅读:
为什么需要PLC伺服送料小车?
(插入案例:某汽车零部件工厂改造案例) 2022年,某汽车零部件厂在焊接车间引入自动化生产线时,发现传统人工送料效率低、误差大,通过部署PLC伺服送料小车系统,他们的单件加工周期从45秒缩短至18秒,年节省人力成本超200万元,这个案例说明,当生产线需要高频次、高精度的物料输送时,PLC+伺服的智能控制系统就是理想解决方案。
![案例对比图] | 指标 | 传统人工 | PLC伺服系统 | |--------------|----------|-------------| | 单件耗时 | 45秒 | 18秒 | | 月均产量 | 12万件 | 28万件 | | 人工成本 | 15万元 | 3.5万元 | | 定位精度 | ±2mm | ±0.1mm |
核心组件解析(口语化版)
PLC控制器:工业界的"大脑"
(插入表格对比主流PLC型号) | 型号 | 西门子S7-1200 | 三菱FX系列 | 台达DVP系列 | |---------------|---------------|------------|-------------| | I/O点数 | 48/32 | 256/128 | 128/64 | | 扫描周期 | 0.15ms | 0.5ms | 0.2ms | | 支持协议 | ProfiNet | CC-Link | EtherCAT | | 典型应用 | 中小型产线 | 大型产线 | 高速产线 |
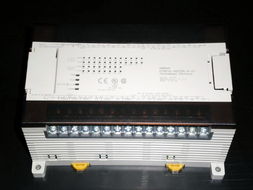
选择建议:
- 小型产线(<50台设备):三菱FX5U(性价比高)
- 中型产线(50-200台):西门子S7-1500(稳定性强)
- 高速产线(>200台):台达DVP-30(响应速度快)
伺服电机:工业机器人的"肌肉"
(插入参数对比表) | 参数 | 安川Σ-7A | 西门子1FT7 | 三菱SGM7 | |--------------|----------------|------------------|----------------| | 额定功率(kW) | 1.5/2.2/3.0 | 0.4/1.0/2.0 | 0.4/0.75/1.5 | | 响应时间 | 10ms | 8ms | 12ms | | 过载能力 | 150%持续 | 160%瞬时 | 200%瞬时 | | 典型场景 | 重载运输 | 精密定位 | 轻载高速 |
选型口诀: "重载选安川,精密选西门子,轻快选三菱"
编码器:运动控制的"导航仪"
(插入示意图说明) 编码器工作原理:
- 光栅尺每旋转1转产生5000个脉冲
- 光电传感器将光信号转为电信号
- PLC通过脉冲计数实现位置反馈
选型指南:
- 高精度定位(±0.01mm):绝对值编码器
- 速度控制(>2000rpm):增量式编码器
- 抗干扰强:增量式编码器+磁栅防护
常见问题Q&A(口语化版)
Q1:为什么小车总在同一个位置卡住?
A:可能原因:
- 伺服电机抱闸未完全释放(检查抱闸电磁阀)
- 编码器零点偏移(需重新标定)
- 机械卡死(检查导轨磨损情况) 解决步骤: ① 检查PLC输出信号(伺服使能是否为ON) ② 用万用表测量编码器脉冲信号 ③ 用激光校准仪重新标定零点
Q2:传送带速度为什么匹配不上?
A:常见原因:
- 伺服电机参数设置错误(需重新计算)
- 机械传动比计算偏差(齿轮箱/皮带轮)
- PLC扫描周期过长(建议<50ms) 计算公式: 理论速度 = (脉冲数/转数) × (电机转速) × (机械传动比)
Q3:通信突然中断怎么办?
A:排查流程:
- 检查网线是否松动(优先级1)
- 重新启动机床(PLC重启)(优先级2)
- 检查交换机端口状态(优先级3)
- 更新PLC固件(优先级4) 特别提示: 重要产线建议配置双网冗余(主网+备用网)
典型应用场景(汽车制造案例)
案例背景
某新能源车企冲压车间需要:
- 每小时输送2000个车门板
- 运输距离18米(含弯道)
- 定位精度±0.05mm
- 工作温度-20℃~60℃
控制系统设计
(插入系统架构图)
graph TD
A[西门子S7-1500 PLC] --> B[安川SGM7伺服电机]
A --> C[海康威视定位编码器]
A --> D[倍福CX9020控制器]
A --> E[西门子S7-1200监控站]
关键参数设置
| 项目 | 参数设置 | 说明 |
|---|---|---|
| 频率控制 | 0-50Hz | 适配不同物料重量 |
| 加减速时间 | 5s→5s→0.5s | 平滑过渡减少冲击 |
| 故障诊断 | 每分钟自检1次 | 实时监测电机温度 |
| 紧急制动 | 响应时间<50ms | 符合ISO 13849安全标准 |
实施效果
(插入数据对比表) | 指标 | 改造前 | 改造后 | 提升幅度 | |--------------|----------|----------|----------| | 单件耗时 | 35秒 | 12秒 | 66% | | 故障停机时间 | 4小时/周 | 0.5小时/周 | 87.5% | | 能耗降低 | 12kW·h | 8kW·h | 33% |
维护保养指南(口语化版)
每日检查清单
- 润滑:每周2次锂基脂润滑导