C(可编程逻辑控制器)与机械手控制器之间的通讯技术是现代自动化控制系统中至关重要的一部分,这种通信技术不仅保证了机械手操作的准确性和可靠性,还提高了生产效率和降低了维护成本,PLC通过工业以太网、Profibus、Modbus等标准协议与机械手控制器进行数据交换,实现实时监控和控制,PLC还可以通过无线通信技术如Wi-Fi、蓝牙等实现远程监控和控制,进一步提高了系统的灵活性和扩展性,PLC与机械手控制器的通讯技术是实现高效、稳定
I. PLC简介
A. 定义和功能
PLC,即可编程逻辑控制器,是一种用于工业自动化控制的电子设备,它能够接收来自传感器、输入设备或手动操作的信息,并基于预设的逻辑规则来控制机械手或其他执行机构的动作,PLC的主要功能包括数据处理、顺序控制、运动控制以及通信接口等。
B. PLC的工作原理
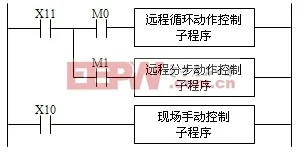
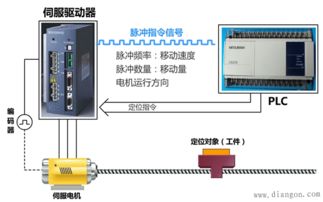
PLC通过内部微处理器来处理输入信号,并根据预设的程序逻辑来决定输出信号,这些程序逻辑可以是简单的开关逻辑,也可以是复杂的数学算法或控制算法,PLC的工作流程通常包括读取输入信号、解析程序逻辑、生成输出信号、执行动作指令以及更新状态信息。
C. PLC在工业自动化中的重要性
PLC在工业自动化中扮演着核心角色,它使得复杂的生产过程变得可控且高效,通过使用PLC,企业可以实现生产流程的优化、减少人为错误、提高生产效率和产品质量,在汽车制造行业中,PLC可以控制发动机的启动、冷却系统的运行以及车身焊接的质量,PLC还可以实现远程监控和故障诊断,帮助企业及时发现并解决问题,确保生产线的稳定运行。
II. 机械手控制器概述
A. 机械手的定义
机械手是一种高度灵活的自动化设备,它通过编程和控制系统来模仿人手的操作方式,机械手可以执行各种精细的动作,如装配、搬运、焊接、喷涂等,广泛应用于制造业、医疗、物流等行业。
B. 机械手控制器的作用
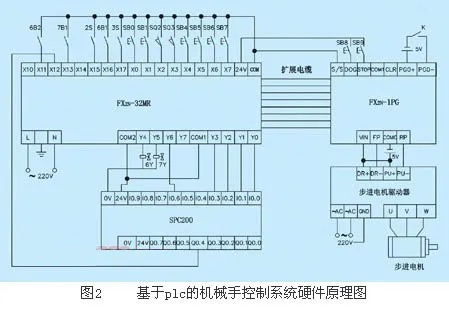
机械手控制器是连接机械手和控制系统的关键部分,它负责接收来自控制系统的信号,并根据这些信号来控制机械手的动作,机械手控制器通常包括伺服电机驱动器、编码器、传感器和用户界面等组件,它能够实时监测机械手的位置、速度和力矩,并将这些信息反馈给控制系统,以便进行精确的控制和调整。
C. 机械手控制器的技术要求
机械手控制器的技术要求包括高响应速度、高精度的位置控制、可靠的稳定性以及易于编程和维护等特点,为了达到这些要求,机械手控制器通常采用高性能的微处理器和先进的控制算法,如PID控制、模糊控制和神经网络控制等,它还具有足够的输入/输出端口,以适应不同的传感器和执行器,一个典型的机械手控制器可能具有10个数字输入端口、2个模拟输入端口、4个数字输出端口和2个模拟输出端口,以满足不同传感器和执行器的连接需求,机械手控制器还可能具备无线通信功能,以便实现远程监控和故障诊断。
III. PLC与机械手控制器的通讯机制
A. 通讯协议的介绍
通讯协议是PLC和机械手控制器之间进行数据交换的规则和标准,常见的通讯协议包括Modbus、Profibus、Ethernet/IP等,Modbus协议是一种通用的工业通讯协议,适用于多种类型的PLC和机械手控制器,其特点是简单、可靠且成本较低,Profibus协议则是一种高速的现场总线协议,主要用于工业自动化领域的数据传输,它支持多种传输速率和通信模式,Ethernet/IP协议则是一种基于以太网的通讯协议,它提供了更高的数据传输速率和更好的网络性能,适用于需要远程监控和诊断的场景。
B. 通讯接口的类型
PLC和机械手控制器之间的通讯接口类型多种多样,常见的有RS232、RS485、USB、以太网等,RS232接口是一种常用的串行通讯接口,它支持点对点的数据传输,RS485接口则是一种差分信号传输接口,它具有较强的抗干扰能力和较高的传输距离,USB接口则是一种常见的数据接口,它支持数据的快速传输和设备的即插即用,以太网接口则是一种基于TCP/IP协议的网络通讯接口,它可以实现设备的远程监控和故障诊断。
C. 通讯过程中的数据格式
在通讯过程中,PLC和机械手控制器需要遵循特定的数据格式来进行有效的数据传输,数据格式通常包括起始位、数据位、停止位和校验位,起始位用于标识数据的开始,数据位用于携带实际的数据内容,停止位用于标识数据的结束,而校验位则用于检测数据传输过程中的错误,在一个标准的Modbus通讯中,数据帧的结构如下:起始位、数据位、奇偶校验位、停止位,每个字符由8个比特组成,其中第一个字符为起始位,其余字符为数据位,在发送数据时,PLC会先发送起始位,然后按照数据帧的结构发送数据,最后发送停止位,接收方收到数据后,会先检查校验位是否正确,然后根据数据帧的结构解析数据。
IV. 通讯过程中的挑战与解决方案
A. 通讯延迟问题
通讯延迟是指在PLC和机械手控制器之间传输数据时所经历的时间间隔,延迟可能导致机械手动作滞后于预期,影响生产效率和产品质量,为了减少延迟,可以采取以下措施:优化通讯协议,选择低延迟的通讯接口,如使用以太网接口替代RS485;增加通讯缓冲区大小,以减少数据包的大小和传输时间;使用高效的网络协议,如TCP/IP,以提高数据传输速率。
B. 通讯错误处理
通讯错误包括数据丢失、传输错误和超时等问题,为了处理这些错误,可以采用重传机制(如CRC校验)、确认机制(如ACK应答)和流量控制(如窗口大小调整)等技术,当PLC向机械手控制器发送数据时,如果数据包没有在规定的时间内被接收到,PLC会重新发送数据包,直到收到确认信号为止。
C. 通讯安全性问题
通讯安全性是指保护通讯过程免受未经授权的访问和攻击的能力,为了提高安全性,可以采用加密技术(如SSL/TLS),以防止数据在传输过程中被窃取或篡改,还可以使用防火墙和其他安全措施来防止外部攻击和潜在的恶意软件感染,一个典型的PLC系统可能会使用VPN(虚拟私人网络)来加密与服务器的通讯,确保数据的安全传输。
V. 案例分析
A. 成功案例分享
一个成功的案例是在汽车制造行业中,一家大型汽车制造商采用了PLC与机械手控制器的通讯技术来提高生产效率,该公司引入了一套基于Ethernet/IP协议的通讯系统,该系统允许PLC与机械手控制器之间实现高速且稳定的数据传输,通过使用这种通讯系统,生产线上的机器人能够更精确地执行装配任务,减少了产品缺陷率,据统计,该企业的生产效率提高了20%,并且产品的不良率下降了15%。
B. 失败案例分析
并非所有项目都能成功实施PLC与机械手控制器的通讯技术,一个失败的案例是一家中型电子元件制造商,他们在尝试将PLC与机械手控制器集成到他们的生产线上时遇到了困难,主要原因是他们选择了不适合的通讯协议和硬件设备,由于使用的是过时的RS232接口,导致数据传输速度慢且不稳定,他们没有考虑到网络带宽的限制,导致通讯过程频繁中断,这个失败的项目导致了生产线的停滞,影响了公司的正常运营。
VI. 结论与展望
A. PLC与机械手控制器通讯的重要性总结
PLC与机械手控制器的通讯技术对于实现工业自动化和智能制造至关重要,它不仅提高了生产效率和产品质量,还能够降低生产成本和能源消耗,通过有效的通讯机制,PLC能够实时监控机械手的状态,预测潜在故障,并进行相应的调整,在一个自动化装配线上,PLC通过与机械手控制器的通讯,能够实时调整机器人的工作参数,确保每个零件都按照预定的精度和质量完成装配。
B. 未来发展趋势预测
随着物联网技术的发展,PLC与机械手控制器的通讯将变得更加智能化和网络化,未来的通讯系统将更加强调实时性、可靠性和安全性,同时也会更加注重用户体验和数据分析能力,通过使用人工智能和机器学习算法,未来的通讯系统可能会实现更智能的故障预测和维护策略,从而延长设备的使用寿命并减少停机时间,随着5G技术的普及,PLC与机械手控制器的通讯将能够支持更高速度和更大容量的数据传输,为远程监控和
扩展阅读:
随着工业自动化程度的不断提高,PLC(可编程逻辑控制器)和机械手控制器在工业生产中扮演着越来越重要的角色,它们之间的通讯是确保生产过程顺利进行的关键,本文将围绕PLC与机械手控制器通讯这一主题,从技术解析、案例分析等方面进行探讨。
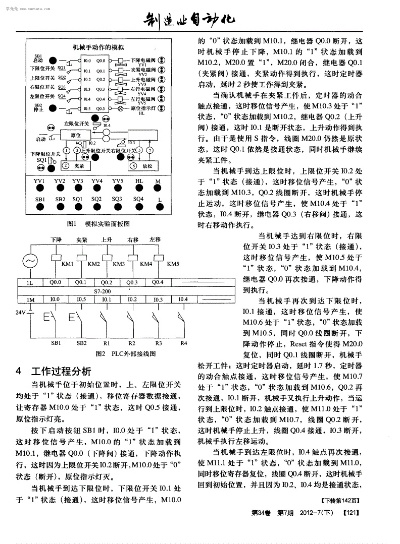
PLC与机械手控制器通讯技术解析
通讯方式
(1)有线通讯:通过电缆连接PLC和机械手控制器,实现数据传输,常见的有线通讯方式有RS-232、RS-485、以太网等。
(2)无线通讯:利用无线信号实现PLC和机械手控制器之间的数据传输,常见的无线通讯方式有Wi-Fi、蓝牙、ZigBee等。
通讯协议
(1)Modbus协议:广泛应用于工业自动化领域,支持多种通讯方式,如RS-232、RS-485、以太网等。
(2)Profinet协议:适用于高速、高可靠性的工业自动化通讯,支持多种通讯方式,如以太网、光纤等。
(3)EtherCAT协议:高速、实时、高可靠性的工业自动化通讯协议,适用于复杂的生产环境。
通讯参数设置
(1)波特率:表示数据传输速率,单位为bps(比特每秒)。
(2)数据位:表示数据传输时的数据位数,如8位、16位等。
(3)停止位:表示数据传输结束后的停止位,如1位、2位等。
(4)校验位:用于检测数据传输过程中的错误,如无校验、奇校验、偶校验等。
案例分析
案例背景
某工厂采用PLC和机械手控制器进行自动化生产,需要实现两者之间的通讯,由于生产环境复杂,对通讯的实时性和可靠性要求较高。
解决方案
(1)选择通讯方式:考虑到生产环境复杂,选择以太网作为通讯方式,实现高速、实时、高可靠性的数据传输。
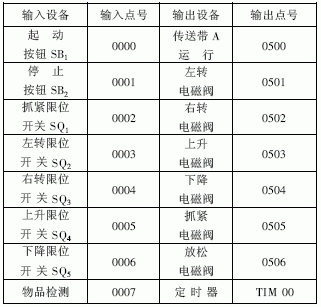
(2)选择通讯协议:根据实际需求,选择Profinet协议,满足高速、实时、高可靠性的要求。
(3)通讯参数设置:波特率设置为1Mbps,数据位设置为16位,停止位设置为2位,无校验。
实施效果
通过实施PLC与机械手控制器通讯方案,实现了以下效果:
(1)提高了生产效率,降低了人工成本。
(2)确保了生产过程的实时性和可靠性。
(3)便于故障排查和维护。
问答环节
问:PLC与机械手控制器通讯有哪些优点?
答:PLC与机械手控制器通讯具有以下优点:
(1)提高生产效率。
(2)降低人工成本。
(3)提高生产过程的实时性和可靠性。
(4)便于故障排查和维护。
问:PLC与机械手控制器通讯有哪些常见故障?
答:PLC与机械手控制器通讯的常见故障有:
(1)通讯中断。
(2)数据传输错误。
(3)通讯速率不稳定。
(4)设备故障。
PLC与机械手控制器通讯在工业自动化生产中具有重要意义,通过合理选择通讯方式、通讯协议和通讯参数,可以有效提高生产效率,降低人工成本,确保生产过程的实时性和可靠性,在实际应用中,应根据具体需求选择合适的通讯方案,以实现最佳的生产效果。