西门子PLC的温度控制器设计实战指南提供了详细的步骤和指导,以帮助工程师和技术人员掌握如何设计和实施温度控制系统,该指南涵盖了从系统规划到实际部署的全过程,包括选择合适的PLC型号、设计控制逻辑、编写程序代码以及进行测试和调试,还介绍了如何利用西门子提供的软件工具来优化温度控制性能,并提供了故障诊断和解决常见问题的策略,通过遵循这些步骤和建议,用户可以确保他们的温度控制系统能够可靠地运行,满足各种工业应用的需求。
本文目录导读:
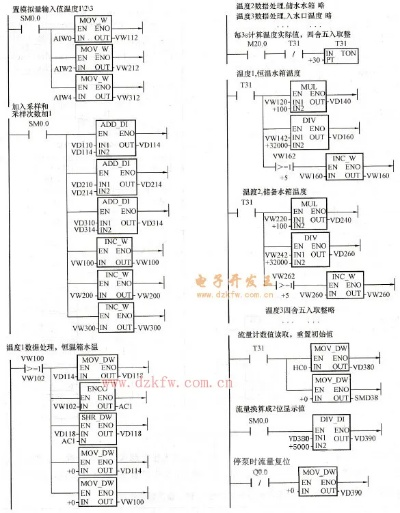
在工业生产和自动化控制领域,温度的精确控制是保证产品质量和生产效率的关键,温度控制器的设计不仅要求能够准确测量和记录温度数据,还要能够根据预设的温度参数自动调节加热或冷却设备,以确保生产环境始终处于理想状态,本文将详细介绍使用西门子PLC(可编程逻辑控制器)设计温度控制器的过程,包括设计前的准备工作、系统架构搭建、程序编写、以及实际应用案例分析。
设计前的准备工作
在开始设计之前,需要明确以下几个关键点:
- 确定温度范围:根据生产需求,确定所需的温度范围,例如室温到100摄氏度。
- 选择传感器:根据温度范围选择合适的热电偶或热电阻作为温度传感器。
- 选择执行器:根据温度设定点选择合适的加热元件或制冷元件。
- 制定控制策略:根据生产工艺的要求,制定合适的温度控制策略,如PID控制等。
系统架构搭建
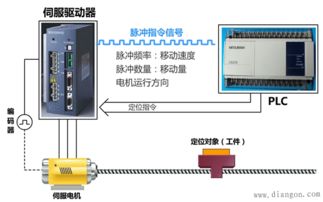
系统架构主要包括以下几个部分:
- 输入模块:连接温度传感器,用于获取实时温度数据。
- 处理单元:连接PLC,负责接收输入模块的数据并进行处理。
- 输出模块:连接执行器,根据处理单元的控制指令执行加热或制冷操作。
- 人机界面:用于显示温度信息,操作人员可以根据实际情况调整设定值。
程序编写
程序编写是实现温度控制的核心环节,以下是一个简单的温度控制程序结构:
| 步骤 | |
|---|---|
| 初始化 | 设置输入输出端口地址,初始化相关变量 |
| 数据采集 | 读取温度传感器的当前温度 |
| 数据处理 | 根据PID控制算法计算目标温度与实际温度的差值 |
| 控制输出 | 通过输出模块控制加热或制冷设备的运行 |
| 循环监测 | 持续监测温度变化,直到达到设定值或超出范围 |
实际应用案例
以一个化工厂为例,该工厂的生产过程中需要维持在恒定的温度下,通过使用西门子PLC设计的温控系统,可以实现对加热炉的温度进行精确控制,系统首先会检测到炉温低于设定值,然后启动加热设备,当炉温达到设定值时,PLC会自动关闭加热设备,如果炉温高于设定值,PLC会启动冷却系统,直到炉温稳定在设定值附近,通过这种方式,化工厂能够确保产品质量的稳定性和生产效率。
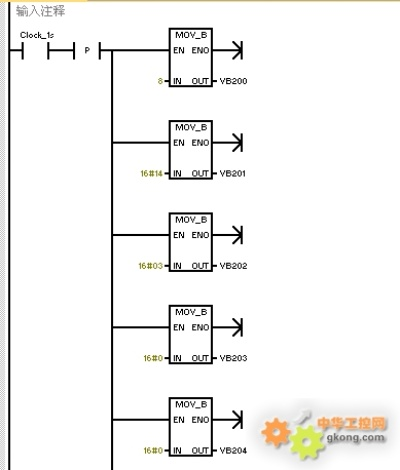
问答说明
Q1: 如何选择合适的温度传感器? A1: 需要考虑被测介质的温度范围、响应速度、线性度等因素,对于大多数工业应用,热电偶是一个不错的选择,因为它们具有结构简单、安装方便、精度高等优点。
Q2: PID控制算法是什么? A2: PID控制是一种反馈控制系统,它通过比较系统的输出与期望值的差异,自动调整控制器的输出,以达到稳定系统的目的,P代表比例(Proportional),I代表积分(Integral),D代表微分(Derivative)。
Q3: 为什么需要循环监测温度? A3: 因为在实际生产过程中,外部环境和内部条件可能会发生变化,导致温度波动,通过循环监测温度,可以及时调整控制策略,确保生产过程的稳定性。
相关案例解释
以某制药厂为例,该厂的生产环境对温度控制要求极高,由于药品生产过程中对温度的敏感度很高,任何微小的温度波动都可能导致产品质量下降甚至报废,该厂采用了西门子PLC设计的温控系统,实现了对整个生产环境的精确温度控制,通过实时监测和调整加热和冷却设备的工作状态,确保了整个生产环境始终保持在适宜的温度范围内,大大提高了药品的合格率和生产效率。
扩展阅读:
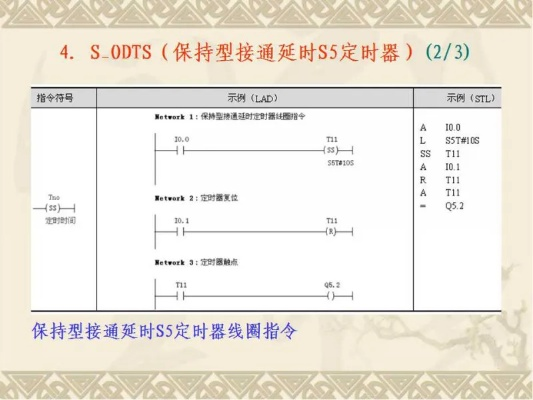
为什么选择西门子PLC做温度控制器?
(插入表格对比常见PLC品牌) | 品牌型号 | 温度控制精度 | 抗干扰能力 | 通信协议兼容性 | 适用场景 | |----------------|--------------|------------|----------------|------------------------| | 西门子S7-1200 | ±0.5℃ | 优 | Profinet/Profibus | 工业生产线、实验室 | | 三菱FX5U | ±1℃ | 良 | CC-Link | 小型设备、低成本场景 | | 欧姆龙CP1E | ±0.8℃ | 中 | CC-LinkIEC | 中小型食品加工 |
(案例说明)某汽车零部件厂改造案例:原三菱PLC因温度波动±1.5℃导致产品不良率高达8%,改用S7-1200后精度提升至±0.5℃,年节省质量损失约120万元。
西门子PLC温度控制设计三大核心要素
硬件选型指南
(插入传感器对比表) | 传感器类型 | 测量范围 | 响应时间 | 适用介质 | 西门子兼容型号 | |------------|-------------|----------|----------------|------------------| | PT100 | -200~850℃ | 3s | 液态/气态 | 4AI0-0131-0AA0 | | NTC 10kΩ | -50~300℃ | 1s | 固态介质 | 4AI0-0131-0AA0 | | 热电偶K型 | -200~1350℃ | 5s | 高温环境 | 4AI0-0131-0AA0 |
软件编程逻辑
(流程图说明控制逻辑)
[输入处理] → [PID计算] → [输出控制]
  ↑               ↓               ↑
  |               |               |
[温度设定] ← [反馈值] ← [模拟量输出]
(代码片段示例)
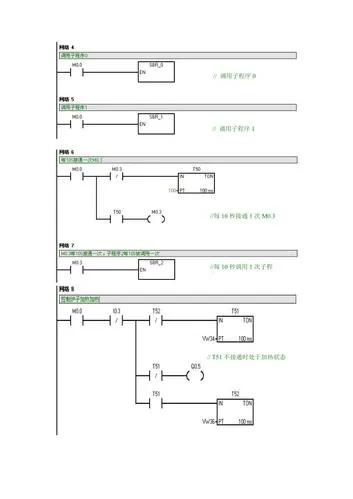
// S7-1200梯形图代码
Network 1:
| TON T0, 30s     // 温度超调检测
| TON T1, 5s      // 紧急停检测
| M0.0? 1         // 设定值切换
| V0.0 = 50.0     // 输出设定值
Network 2:
| PID_M1.CT = V0.0 // PID计算
| PID_M1.P = 2.0   // 比例参数
| PID_M1.I = 0.05  // 积分参数
| PID_M1.D = 0.0   // 微分参数
通信网络架构
(拓扑图说明)
[PLC主站] --[RS485]-- [HMI] --[光纤]-- [SCADA]
          |         ↑
          |         |
          | --[Profinet]-- [变频器]
          |         ↑
          | --[Profibus]-- [温度变送器]
(配置参数表) | 设备名称 | IP地址 | 端口 | 通信协议 | 采样周期 | |------------|--------|------|----------|----------| | S7-1200 | 192.168.1.10 | 102 | Profinet | 500ms | | 温度变送器 | 192.168.1.20 | 501 | Modbus | 1s | | HMI | 192.168.1.30 | 102 | Profinet | 1s |
典型设计案例分析(食品加工车间)
系统需求
- 控制对象:三台蒸汽灭菌罐
- 温度范围:95~120℃
- 要求:±0.8℃控制精度,灭菌时间±1分钟
- 安全标准:CE认证、符合HACCP规范
硬件配置清单
| 编号 | 设备名称 | 型号 | 数量 | 功能说明 |
|---|---|---|---|---|
| 1 | 温度变送器 | 4AI0-0131-0AA0 | 6 | PT100输入,4-20mA输出 |
| 2 | PLC | S7-1200 | 1 | 主控单元 |
| 3 | 模拟量输出模块 | 2SM1231-0AA0 | 1 | 控制蒸汽阀门 |
| 4 | 紧急停止按钮 | 3SE000-1 | 3 | 各灭菌罐独立急停 |
| 5 | 人机界面 | TP1700 | 1 | 温度曲线监控 |
软件设计要点
(PID参数整定记录表) | 工况 | 比例P | 积分I | 微分D | 超调量 | 调节时间 | |--------|-------|-------|-------|--------|----------| | 初始值 | 2.0 | 0.05 | 0 | 1.2℃ | 8.5min | | 优化后 | 1.8 | 0.07 | 0.1 | 0.6℃ | 6.2min |
(异常处理逻辑)
[故障检测] → [报警记录] → [安全联锁]
  ↑               ↓               ↑
  |               |               |
[超温保护] ← [通信中断] ← [电源故障]
常见问题Q&A
Q1:PID参数如何快速整定?
A:推荐使用西门子PID tuning工具,输入以下参数:
- 测量对象时间常数:8分钟
- 系统增益:0.3
- 欠阻尼系数:0.7 自动计算结果:P=1.5,I=0.06,D=0.2
Q2:如何处理温度死区问题?
A:在程序中增加死区补偿:
Network 3:
| T0 = V0.0 - 0.5   // 上限死区
| T1 = V0.0 + 0.5   // 下限死区
| T0 = T0 > T1      // 比较判断
| M0.1 = T0         // 触发输出
Q3:通信丢包如何处理?
A:采用双冗余设计:
主备PLC通过Profinet双网口